

 中文简体
山東省の回転成形業者は、スクラップ PE フィルムと不合格部品を毎朝切断工場に供給します。数分以内に、機械は材料をきれいな切りくずまで縮小し、オペレーターはサイズ縮小の問題が解決されたと判断します。その後、チップが粉砕機に到達すると、本当のボトルネックが現れます。スループットの低下、粉末の分布の不均一、そして切断機の出力が単に次のプロセス段階の入力仕様として間違っているということです。
この一連の作業は何百ものプラスチック工場で繰り返されます。なぜなら、切断工場には通常、能力以上のことが期待されるからです。したがって、結論を先に述べます。カッティングミルは、かさばるプラスチックスクラップからチップや顆粒を生成する、粗および中程度の粉砕に適したツールです。回転成形、マスターバッチ製造、PVC ドライブレンド、およびポリマー配合に必要な、微細で狭い分布の粉末を製造するように設計されていません。これらの作業には、切断機から供給されるか、単一の生産ラインに統合された粉砕機が必要です。
カッティングミルとは何ですか?またどのように機能しますか?
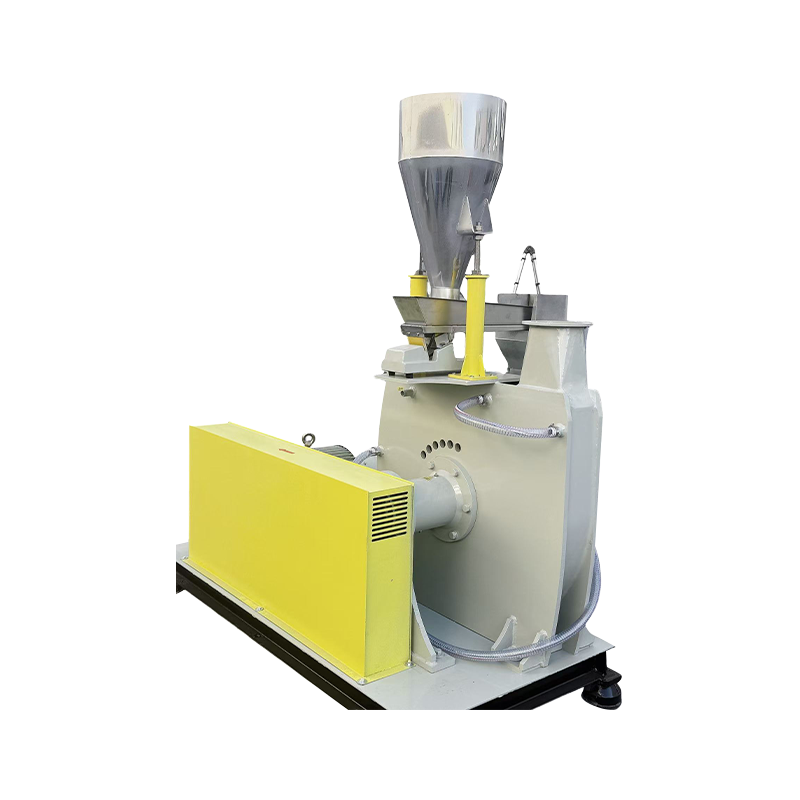
ナイフミルまたは造粒機とも呼ばれるカッティングミルは、衝撃や摩擦ではなく機械的剪断によって材料を粉砕します。ナイフの刃が取り付けられたローターが、固定されたチャンバー内で高速回転します。ハウジングに取り付けられたカウンターナイフがハサミのようにローターブレードに作用し、破片が下部のスクリーンを通過できるほど小さくなるまで繰り返し原料を切断します。
カッティング ミルの出力は、スクリーンの穴のサイズ、ローター ナイフとカウンター ナイフの間の隙間、およびナイフ エッジの状態という 3 つの変数によって制御されます。鋭いブレード、適切なギャップ、および 6 mm のスクリーンを備えているため、ほとんどの熱可塑性プラスチックは、きれいでかなり均一なチップとして機械から排出されます。ナイフが鈍くなると、切断動作が引き裂く動作に変わり、粒子のエッジがぼろぼろになり、微粒子が増加し、スループットが低下します。
カッティングミルは堅牢ですが、設計範囲内で送り込む必要があります。送りすぎるとローターの速度が低下し、切断室内の温度が上昇し、スクリーンが詰まります。ローターの速度が安定するようなサイズで、フィード ストリームを一定の速度に保つことをお勧めします。
切断機と他のサイズ縮小機との比較
カッティングミルは、3 つすべてが大まかにグラインダーと呼ばれるため、ハンマーミルおよびディスク粉砕機とよく混同されます。それらは異なる原理で動作し、非常に異なる粒子分布を生成します。
| マシンタイプ | 動作原理 | 一般的な出力サイズ | 最適な用途 |
|---|---|---|---|
| カッティングミル | ローターナイフと固定カウンターナイフ間のせん断 | 1 ~ 10 mm のチップおよび顆粒 | スクラップの削減、フィルム、パージ、規格外部品 |
| ハンマーミル | ブレーカープレートにハンマーを振ることによる衝撃 | 100 µm ~ 3 mm(スクリーンに応じて) | 脆いまたは繊維状の材料、乾燥粉末 |
| ディスク粉砕機 | 回転研削盤と静止研削盤の間の摩擦とせん断 | 20~600μmの粉末 | 回転成形、マスターバッチ、PVC ブレンド用のファインプラスチックパウダー |
右の欄をよく読んでください。プロセスで 20 ~ 600 µm の範囲の粉末が必要な場合、カッティング ミルはそれを提供する機械ではありません。それは上流に属し、その段階に向けて材料を準備します。
カッティングミルがプラスチック加工ラインに適合する場所
切断ミルは出力が 1 ~ 10 mm の範囲にあるため、第一段階のサイズ縮小ステップとして最もよく理解されています。実際には次の目的で使用されます。
- パージ、不合格部品、エッジトリムを削減して、エアーフィーダーまたはスクリューフィーダーで搬送できるチップにします。
- 洗浄、緻密化、または梱包回収の前に、フィルムロールとかさばるスクラップを事前に破砕します。
- 粉砕機で微粉砕する前の材料の調整
- 配合試験または臨床検査用の小バッチの準備
共通しているのは、最終的な細かさではなく、体積の削減とハンドリングの向上です。カッティングミルの後、チップは次のユニット操作、つまり押出機、ブレンダー、洗浄機、または粉砕機に適していなければなりません。より広い家族 プラスチックフライス盤 には段階ごとに異なるルールがあり、見積もりの比較を開始する際には用語が重要になります。
カッティングミルを購入する前に確認すべきこと
調達チームは通常、モーターの出力と購入価格に焦点を当てます。何百ものプラスチック工場と協力した後、私たちはチェックリストの他の 4 つのポイントを上位に置きました。
- 刃の材質と交換費用。きれいに切断するには合金鋼が最低限必要です。充填剤や研磨剤が含まれていると、ブレードの寿命が短くなります。ブレードの交換は、機械の寿命全体で最も大きな定期メンテナンス費用です。
- 画面のデザインとフィット感。クイックリリーススクリーンフレーム、正確な穿孔形状、スクリーンとハウジング間のしっかりとしたフィット感により、特大の切りくずのすり抜けを防ぎます。
- 清掃のためのアクセス。 PVC または熱可塑性エラストマーを加工する機械は頻繁に洗浄する必要があります。チャンバーを開け、スクリーンを取り外し、残留物を除去するのに必要な時間は、多くの場合、他の点では同様の機械間の隠れたコスト差となります。
- 安全性と騒音。ドアインターロック、ローターロック、防音エンクロージャを標準装備する必要があります。騒音レベルが 90 dBA を超えるのは、封じ込めがなければ一般的であり、作業環境に影響を与えます。
刃の状態には特に注意が必要です。ポリプロピレンと充填剤入りコンパウンドは、摩耗したナイフではきれいに切れません。オペレーターは供給速度を遅くすることで補い、その結果、より多くの熱とより多くの微粉が発生します。多くの切断機は、その低下に気づく前に、ナイフの磨耗によって定格能力の 20 ~ 30% を失います。初日から運用計画にナイフの研ぎと交換のスケジュールを組み込みます。
トン当たりのエネルギーも線に値します。モーターを過剰に指定しても切断は改善されません。エネルギー消費量とトン当たりのコストが増加するだけです。設置される電力を、実際に実行する材料およびスループットに合わせてください。
カッティングミルだけでは不十分な場合
カッティングミルは、加工対象物が約 1 ミリメートル以下になると役に立たなくなります。多くのプラスチック用途では、目標はそれをはるかに下回っています。
回転成形、マスターバッチ、PE パウダー
回転成形粉末は通常、200 ~ 500 µm の範囲、つまり約 35 ~ 80 メッシュで、粒度分布が狭く、流動性が良好である必要があります。切断機ではそのような粉末を製造することはできません。標準構成は、粗粉砕用のカッティングミルと、それに続く微粉砕用のディスク粉砕機です。カッティングミルが一貫性のないサイズのチップを出力すると、粉砕機では温度の変動、不均一なディスクの摩耗、および変動する粉末の品質が発生します。カッティングミルに 6 ~ 10 mm のスクリーンを取り付けると、送りを安定させる簡単な方法です。
PE は熱に弱いため、粉砕機は安定した粉砕ギャップを維持しながら温度を制御する必要があります。この組み合わせによって、金型内で一貫して流れる粉末と壁厚の変動を引き起こす粉末が区別されます。
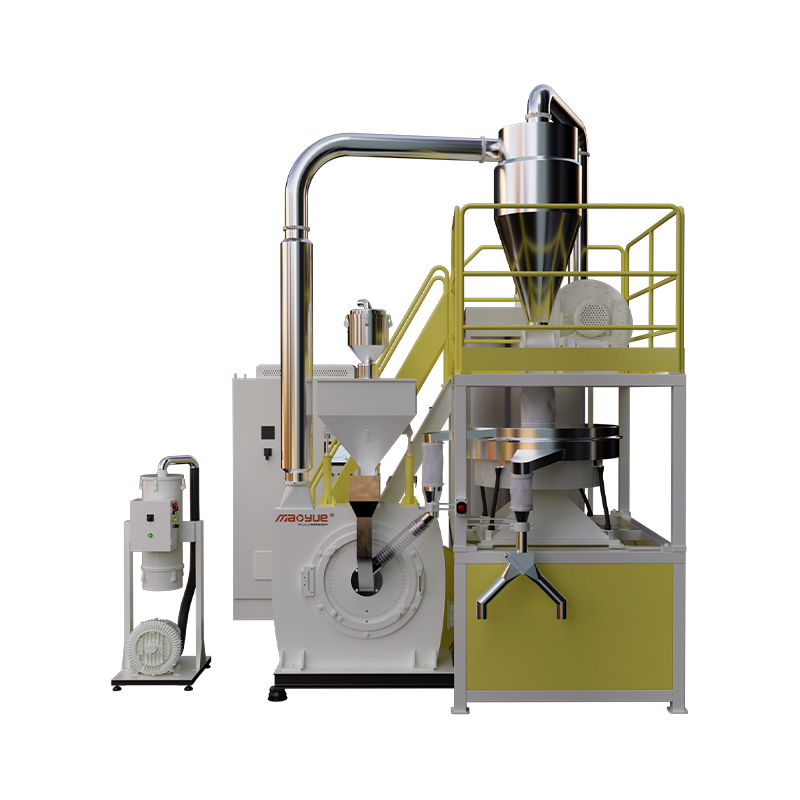
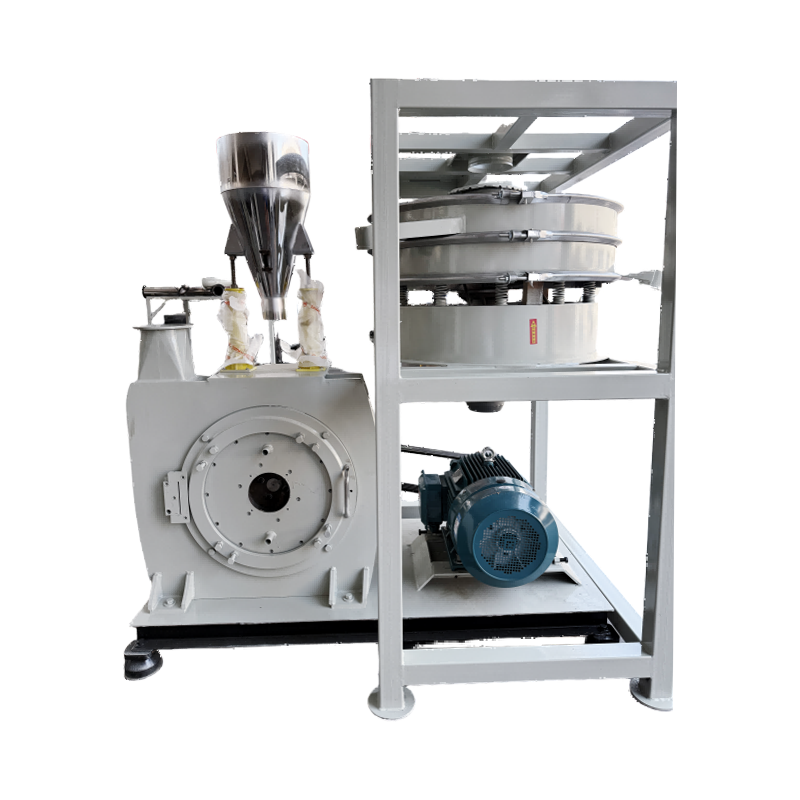
 モデル 500 PE 回転成形パウダー高出力安定粉砕機 このコンパクトな粉砕機は中小規模の回転成形ラインに適しており、調整可能な 20 ~ 100 メッシュの細かさで 150 ~ 450 kg/h の処理能力を発揮します。 DC53 スチール ディスクと精密なブレード研削により、均一な粉末の流れが保証され、高品質の回転成形部品の熱制御とギャップの安定性に対処します。 製品を見る→
PVC微粉砕
PVC には 2 つの課題があります。1 つは過熱すると劣化すること、もう 1 つは、PVC に含まれる顔料と充填剤が研磨性であることです。研削温度は低く保つ必要があり、同時にディスク、ブレード、ローターは摩耗に耐えなければなりません。汎用の切断機は、持続的な PVC 負荷の下では公差を維持できず、その摩耗部品は耐久性がありません。 PVC 専用の粉砕機モデルは、硬化ディスク、耐摩耗性ローター、専用の冷却経路に関する両方の問題に対処します。
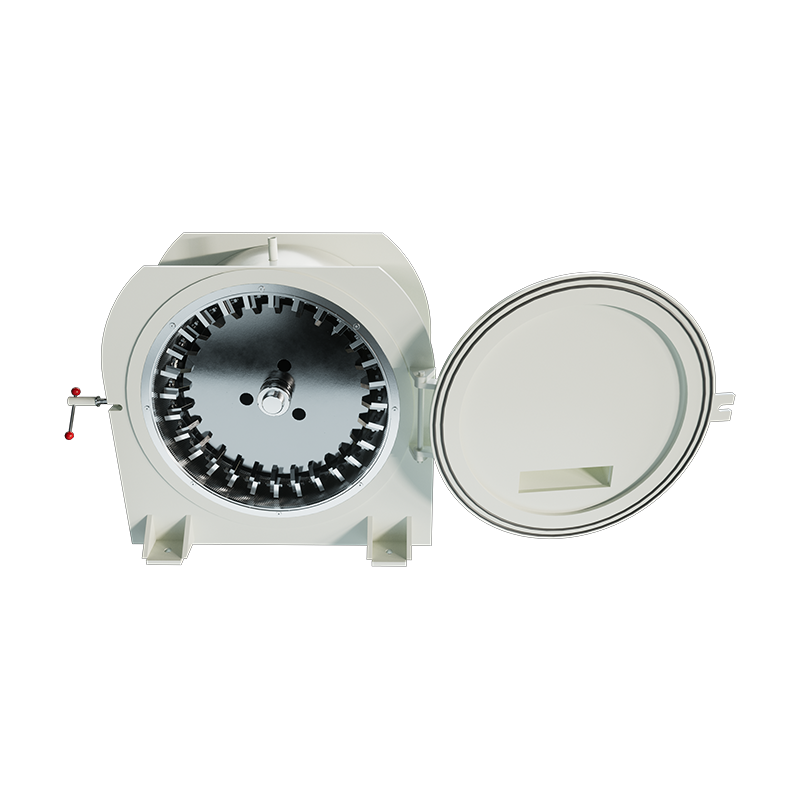 モデル 500 PVC 粉砕機グラインダー マシン 研磨フィラーを使用した PVC 向けに構築されたこのエントリーレベルのモデルは、水冷によって粉砕チャンバーを 45 ~ 55°C に保ち、分解を防ぎます。硬化ディスクと交換可能なブレードは中程度のフィラー含有量を処理し、小バッチ生産向けに 100 ~ 300 kg/h および 20 ~ 80 メッシュの生産量を提供します。 製品を見る→
プラントが切断機から始まり、PVC 粉砕機に供給される場合は、チップ サイズを一定にしてください。 8 mm のチップと 30 mm の塊を混合すると不均一な供給密度が生じ、粉砕機は変動するモーター負荷と不均一な粉に対応します。
切断機と粉砕機を 1 つの生産ラインに統合
最新の設備の多くは、これらのマシンを独立したアイランドとして購入しません。彼らは、一方の端でかさばるスクラップを受け取り、もう一方の端で微粉末を排出するブレード型の破砕および粉砕生産ラインを購入しました。切断ステージで粗粉砕を実行し、粉砕ステージで作業を完了し、1 つの制御パネルが一連のシーケンス全体を管理します。
統合は次の 3 つの点で効果をもたらします。1 つは機械間のハンドリングステップの削減、チップが規制された速度で粉砕機に到着するため供給条件がより安定、そしてラインが 1 つの密閉システムとして設計されているため粉塵封じ込めが向上したというものです。単一マシンから生産能力まで拡張するプロセッサの場合、通常は統合ラインがよりリスクの低い選択肢となります。
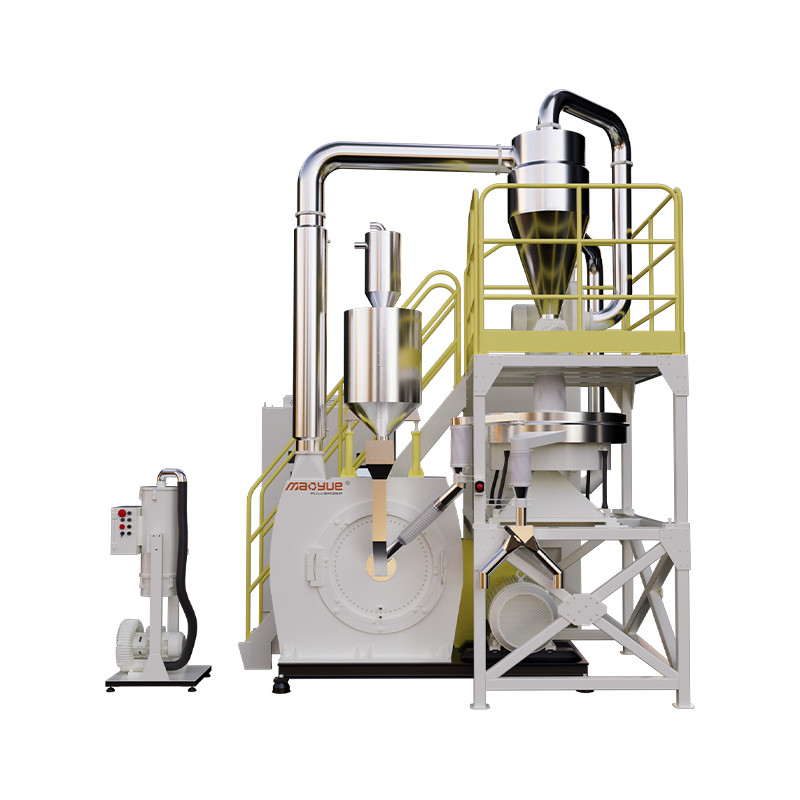
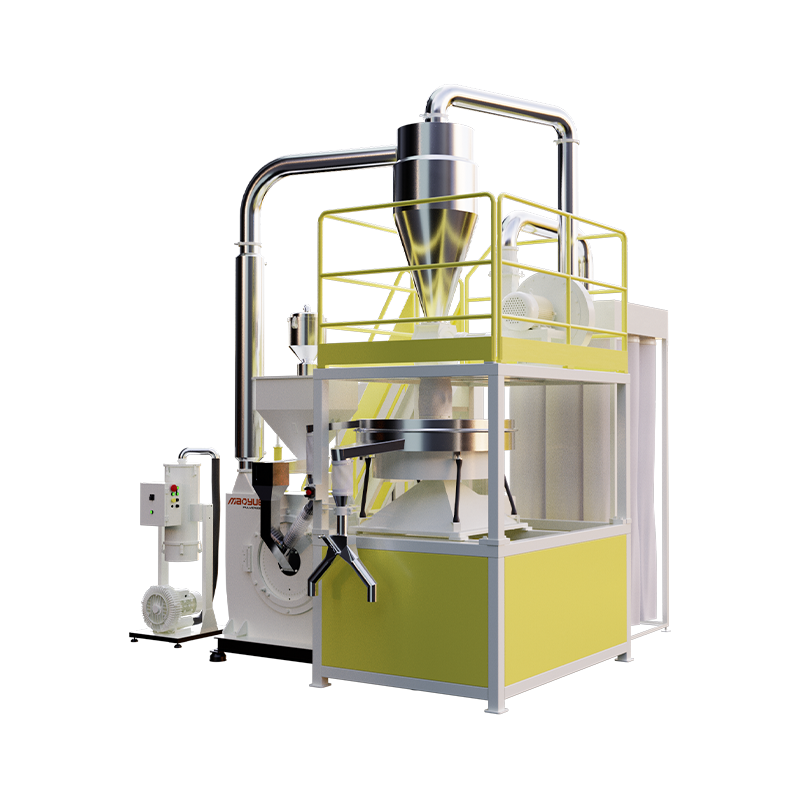
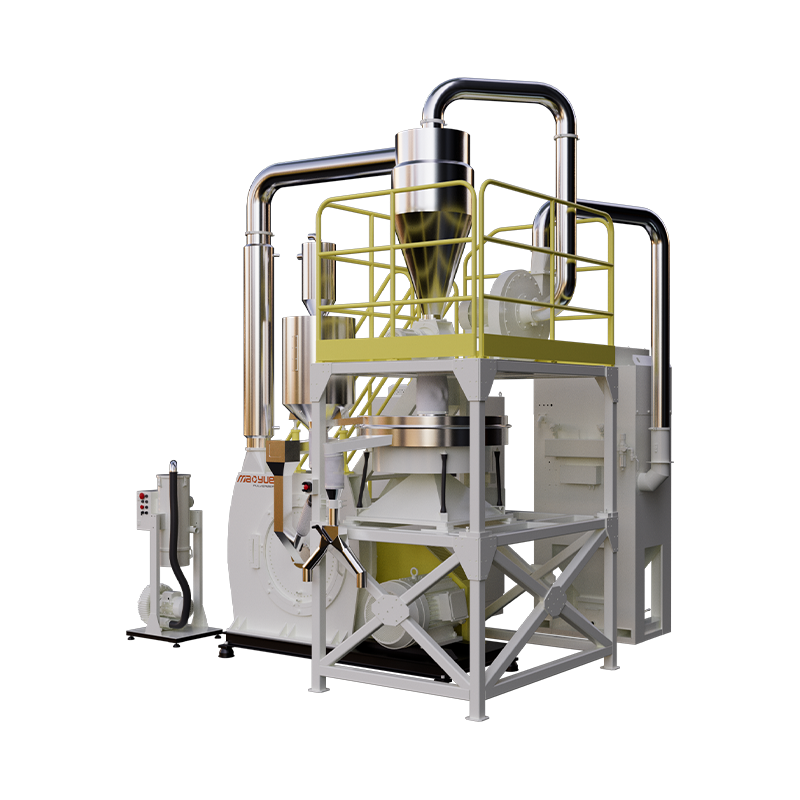
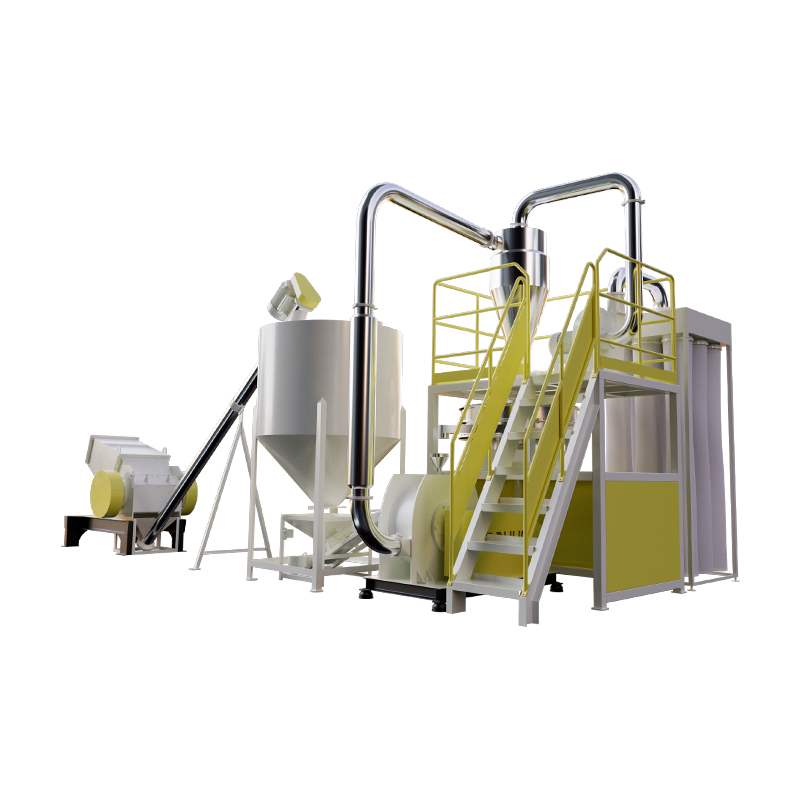 ブレード式破砕・粉砕生産ライン 強力ブレードクラッシャーと精密ディスクミル、空気搬送、集塵を組み合わせた統合ラインです。パイプや異形材などの大きなプラスチック廃棄物を均一な 20 ~ 80 メッシュの粉末に変換し、取り扱い手順を削減し、高価値リサイクルのための安定した供給を保証します。 製品を見る→
マシンカテゴリではなく、ターゲット仕様で選択してください
サプライヤーに見積もりを依頼する前に、対象の粒子サイズまたはメッシュ範囲、許容されるオーバーサイズの割合、1 時間あたりのキログラム単位での必要な処理量、および汚染や水分レベルを含む、処理する正確な材料の 4 つの数値を書き留めてください。そうして初めて、カッティングミルが完全な答えなのか、粉砕機の前段階なのか、それとも不要なのかを判断することができます。
次に、メーカーに独自の材料を使用したテスト研磨を依頼してください。カタログ表では、特定の化合物がどのように動作するかを予測できません。テスト中は、単なる平均ではなく、完全な粒子サイズ分布を尋ねてください。出てくる材料の温度。そして1トン当たりに消費されるエネルギー。購入価格、摩耗部品、エネルギー、推定ダウンタイムを含む、1 トンあたりの総コストでサプライヤーを比較します。実際には、切断機と粉砕機の両方の生涯コストの大半を占めるのは摩耗部品とエネルギーです。
当社の工場では、購入を決定する前に顧客のサンプルを実行します。 マシンのフルレンジ 比較できるので、各研削ステージがどのように組み合わされているかを確認できます。