

 中文简体
プラスチック粉砕機のブレードを購入する際に重要なのは、サプライヤーがそのブレードを単に「耐摩耗性」と表現しているかどうかではなく、その耐摩耗性が実際の生産データによって測定および検証できるかどうかです。
ブレードの材質、熱処理、硬度、形状、加工精度、加工材料、使用条件はすべてブレードの摩耗と耐用年数に影響します。したがって、単一のパラメータでブレードの全体的なパフォーマンスを正確に表すことはできません。
より信頼性の高い評価方法は、完全なテスト プロセスを確立することです。
初期ブレード状態 → 管理された製造テスト → テスト後のブレード状態と製造データ
テスト前後のブレードの状態を実際の材料処理量、粉末粒子サイズ、生産量、動作パラメータと比較することで、購入者は実際のブレードの摩耗を評価し、ブレードのサプライヤー間でより多くの情報に基づいた技術的およびコストの比較を行うことができます。
プラスチック粉砕機の刃が摩耗する原因は何ですか?
プラスチック粉砕機のブレードは、加工される材料や生産条件に応じて、さまざまな機械的負荷や熱負荷にさらされます。
摩耗
摩耗はブレードの摩耗の一般的な形態です。連続粉砕では、材料中の硬い粒子が刃面との接触・摩擦を繰り返し、徐々に刃先が鈍くなり、加工面から材料が削れていきます。
プラスチックが異なれば、摩耗状態も異なります。純粋な PE または PP は一般に、炭酸カルシウムなどの鉱物充填剤を含む PVC とは異なる摩耗環境を示します。ガラス繊維強化プラスチックは、より高い摩耗負荷を発生させる可能性があります。
したがって、ブレードの耐摩耗性は材料グレードや硬度のみに基づいて評価すべきではありません。実際に加工される材料、フィラー含有量、製造条件も考慮する必要があります。
衝撃とエッジチッピング
プラスチック粉砕機のブレードは、動作中に繰り返し機械的衝撃や負荷を受けます。ブレードの靭性が十分でない場合、刃先に欠け、欠け、亀裂が生じる可能性があります。
このような損傷により、有効作業面が減少し、ブレードの形状が変化し、粉砕効率、粒子サイズの一貫性、および動作の安定性に影響を与える可能性があります。
したがって、ブレードの摩耗試験では、材料の損失だけでなく、最先端の完全性とブレードの形状の変化も評価する必要があります。
摩擦・温度上昇・異物
粉砕中、ブレードは継続的に摩擦と熱負荷にさらされます。不安定な送り、過剰な研削負荷、または不適切な操作パラメータにより、ブレードの温度と機械的ストレスが上昇し、摩耗が加速する可能性があります。
再生プラスチックでは、金属粒子や石などの硬い異物も局所的な衝撃損傷や刃先の欠けを引き起こす可能性があります。
したがって、ブレードの耐用年数はブレード自体だけでなく、供給の安定性、動作パラメータ、冷却条件、材料の清浄度にも依存します。
プラスチック粉砕機のブレードの耐摩耗性は何によって決まりますか?
プラスチック粉砕機のブレードの耐摩耗性は、材料、製造プロセス、ブレードの設計、および動作条件の組み合わせによって決まります。
したがって、刃の耐摩耗性は鋼種や硬度だけで評価すべきではありません。ブレードの製造品質は、実際の製造条件と合わせて考慮する必要があります。

D2 対 DC53 プラスチック粉砕機ブレード
D2 と DC53 はどちらも耐摩耗工具用途に使用される工具鋼です。ただし、プラスチック粉砕機のブレードの場合、鋼材のグレードだけを比較しても、最終的なブレードの性能を完全に判断することはできません。
より有意義な比較を行うには、熱処理、硬度、靱性、ブレード形状、加工品質、加工材料、および動作条件を考慮する必要があります。
したがって、D2 ブレードと DC53 ブレードを有意義に比較するには、鋼材グレードのみを比較するのではなく、実際に加工された材料、熱処理条件、硬度、ブレード形状、および製造結果を考慮する必要があります。
なぜ硬度だけではブレードの耐用年数を証明できないのか

硬度はプラスチック粉砕機ブレードの材料性能を示す重要な指標ですが、硬度が高いほど耐用年数が長いとは限りません。 HRC 値は、材料の変形や表面摩耗に対する耐性を反映しますが、ブレードが何時間稼働できるか、または何トンのプラスチックを処理できるかを直接示すことはできません。
2 セットのブレードの硬度が同様の値であっても、実際の耐用年数は、靭性、熱処理、刃先形状、加工精度、加工材料、操作負荷の違いにより異なる場合があります。
したがって、これら 3 つの概念は次のように区別できます。
硬度 → 材料特性
摩耗率 → 摩耗挙動
耐用年数 → 定義された交換基準に達するまでの稼働時間または材料処理量
ブレードの調達においては、単一の HRC 値ではなく、実際の摩耗データや生産実績が参考になります。
プラスチック粉砕機の刃の摩耗の測定方法
硬さ試験
硬度試験は主にブレードの材質と熱処理状態を検証するために使用され、ブレードの品質管理の重要な部分です。
試験記録には鋼種、熱処理条件、測定場所、実際の HRC 値を含めることができ、品質のトレーサビリティと異なる製造バッチ間の比較の基礎を提供します。
ただし、硬度は材料の特性を反映するだけであり、ブレードの耐用年数に直接換算することはできません。したがって、硬度試験は、ブレードの耐用年数を評価するために、実際の摩耗および製造データとともに基本的な品質指標として使用する必要があります。
寸法測定
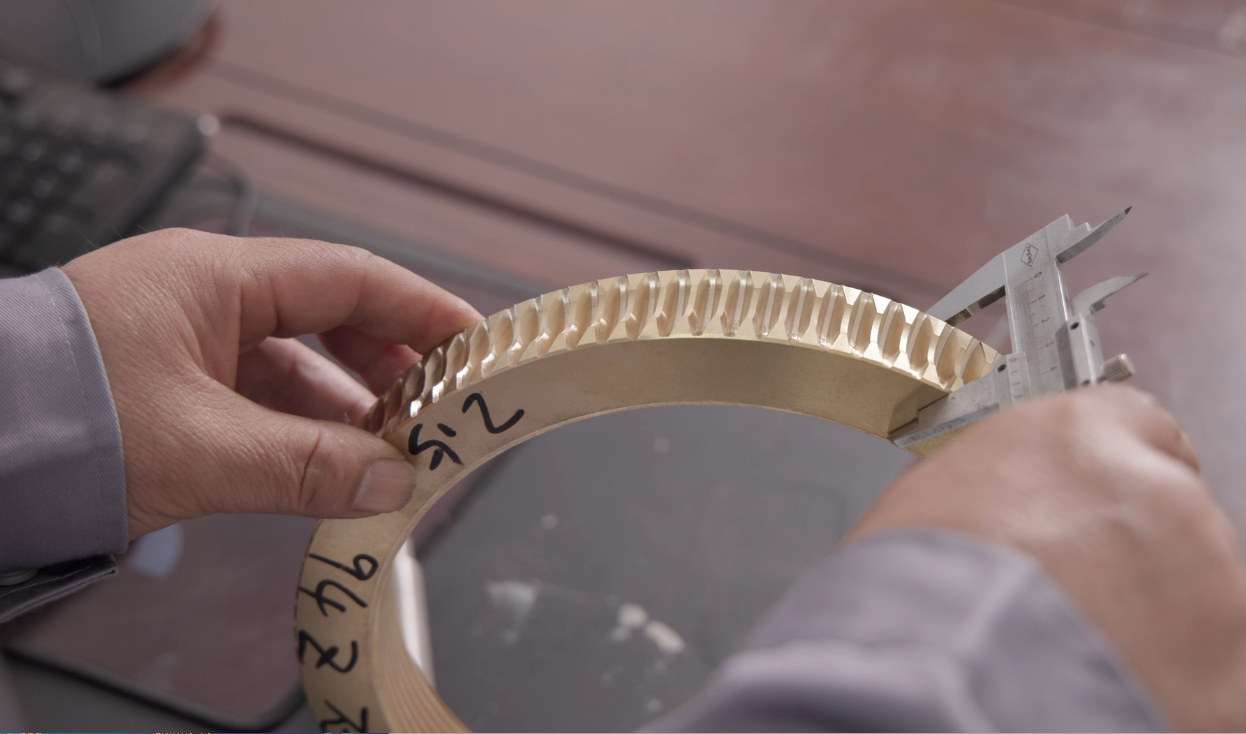
試験の前後でキーブレードの寸法を測定すると、寸法の変化や材料の損失を直接示すことができるため、実際のブレードの摩耗を評価するための重要な方法となります。
データの比較可能性を確保するには、測定場所、ツール、および方法がテストの前後で一貫している必要があり、寸法の違いを記録する必要があります。
これらの測定値を使用してブレードの摩耗と摩耗率を計算し、さまざまなブレードの性能を比較するための基礎を提供します。
最先端の摩耗測定
最先端の摩耗は、以下の測定によって評価できます。
-
最先端のリトリート
-
エッジプロファイルの変化
-
作業面の摩耗
-
重要なブレード寸法におけるその他の定義された変更
重要なのは、特定の測定方法に依存するのではなく、試験の前後で一貫した測定場所、方法、評価基準を維持することです。これにより、摩耗結果の信頼性が高まり、比較できるようになります。
制御されたプラスチック粉砕機ブレードの摩耗テストを実施するにはどうすればよいですか?
有意義なブレード摩耗テストでは、結果に影響を与える可能性のある変数を制御する必要があります。目標は、ブレードの摩耗の違いをより確実に評価できるように、テスト条件を可能な限り一貫した状態に保つことです。
ステップ 1: ブレードの初期状態を記録する
実稼働テストを開始する前に、次のことを記録してください。
-
刃の材質
-
硬度
-
主な寸法
-
最先端の状態
-
ブレードの形状
-
設置状態
これらの記録は、テスト後の比較のベースラインとなります。
ステップ 2: 同じ加工素材を使用する
2 つのブレード ソリューションを比較する場合は、材料の違いによる影響を最小限に抑えるために、可能な限り同じ種類で同様の条件の加工材料を使用してください。
たとえば、純粋な PE を使用したテストを、ガラス繊維強化プラスチックを使用したテストと直接比較することはできません。これは、2 つの材料が異なる摩耗環境と機械的負荷を生み出すためです。
ステップ 3: プラスチック粉砕機の動作条件を制御する
次のテストパラメータを記録する必要があります。
テスト条件が一貫しているほど、ブレード摩耗データの比較が容易になり、さまざまなブレード ソリューションの実際のパフォーマンスを評価しやすくなります。
テスト中に本番環境のパフォーマンスを記録するにはどうすればよいですか?
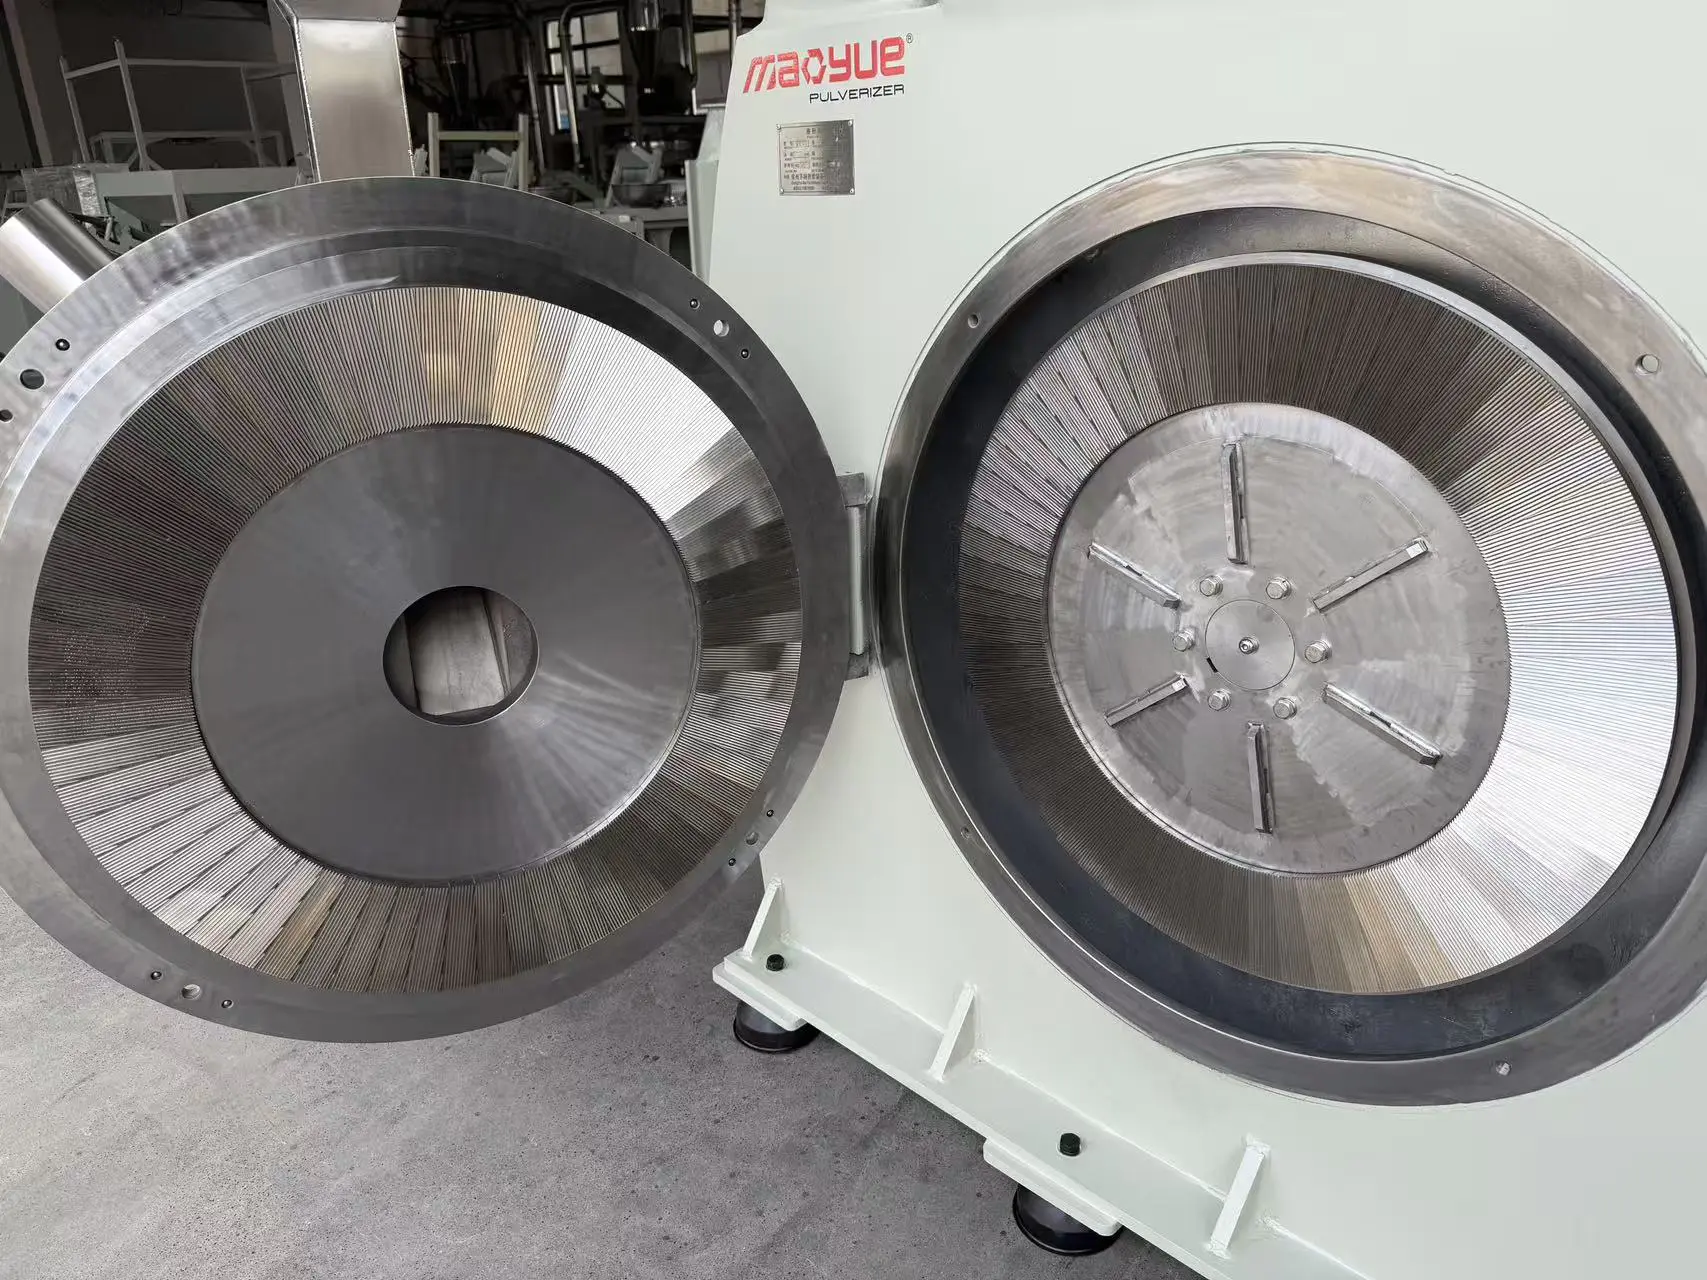
ブレードの磨耗はブレード自体の変化だけで評価すべきではありません。ブレードの磨耗が実際の動作パフォーマンスにどのような影響を与えるかを判断するために、生産データも記録する必要があります。
テスト中に記録する主なパラメータは次のとおりです。
-
生産量: kg/h および総材料処理量
-
材料温度: 摩擦と温度上昇を監視するため
-
モーター電流または負荷: 動作負荷の変化を識別するため
-
粉末の粒径と粒度分布: 粉末の粘稠度を評価するため
-
振動と異常状態: 機械動作の変化を特定する
-
粉体回収:排出・回収が安定しているかを確認するため
これらの生産データと測定されたブレード摩耗を比較することは、ブレード摩耗が生産量、粉末品質、または装置の動作安定性に影響を与えているかどうかを判断するのに役立ちます。
プラスチック粉砕機のブレードの摩耗率を計算するにはどうすればよいですか?
稼働時間だけではブレードの摩耗を完全に評価するのに十分ではありません。 2 台の機械が同じ時間稼働しながら、非常に異なる量の材料を処理する場合があります。
したがって、制御された比較テストでは、実際の材料処理量を重要な基準として使用できます。
簡単な計算は次のとおりです。
摩耗率 = 測定されたブレードの材料損失 ÷ 実際の材料スループット
測定方法に応じて、摩耗率は材料 1 トンあたりの寸法損失、1 トンあたりの質量損失、またはその他の明確に定義された測定値として表すことができます。
たとえば、100 トンの材料を加工した後、指定されたブレード寸法が 0.20 mm 減少した場合、次のようになります。
寸法摩耗率 = 0.20 mm ÷ 100 トン = 0.002 mm/トン
データが適切に解釈および比較できることを保証するために、テスト結果は、測定方法、加工された材料、およびテスト条件とともに常に報告される必要があります。
ブレードの磨耗はプラスチック粉砕機の性能にどのような影響を与えますか?
重要なのは、ブレードの摩耗が生産目標に影響を与えるほど深刻になる時期を判断することです。
ブレードはまだ機械的に動作できる可能性がありますが、その摩耗により、要求される生産仕様を超えてすでに粉体の品質、生産量、または温度制御に影響が及んでいる可能性があります。
プラスチック粉砕機のブレードはいつ交換する必要がありますか?
具体的な交換基準は、ブレードの設計、粉砕機のモデル、加工材料、生産要件に基づいて決定する必要があります。
さまざまな材料がプラスチック粉砕機のブレードの摩耗に与える影響
プラスチックが異なれば、粉砕機ブレードの作業条件も異なります。したがって、ブレードの選択は実際の加工材料と生産条件に基づいて行う必要があります。
同じブレード仕様でも、異なるプラスチック間で自動的に同じ耐用年数が得られるわけではありません。
したがって、ブレードの選択と摩耗評価は、実際の材料とその製造条件から始める必要があります。
プラスチック粉砕機ブレードの耐摩耗性を比較する際のよくある間違い
異なる素材を比較する
純粋な PE からのテスト結果は、異なる磨耗や機械的負荷条件が生じるため、ガラス繊維強化プラスチックからの結果と直接比較することはできません。
硬さだけを比較する
HRC 値が高いからといって、自動的にブレードの耐用年数が長くなるわけではありません。
営業時間のみの比較
稼働時間だけでは、ブレードの実際の作業負荷を完全に反映しているわけではありません。処理される材料の総量も考慮する必要があります。
粉末の品質を無視する
ブレードの磨耗が粒子サイズ、出力、または温度制御にすでに影響を及ぼしているにもかかわらず、ブレードはまだ機械的に動作できる可能性があります。
複数の試験条件を同時に変更する
送り速度、研削ギャップ、冷却方法、加工材料を同時に変更すると、どの要因で刃の摩耗に差が生じたのかを特定することが困難になります。
購入する前にプラスチック粉砕機ブレードのメーカーに何を尋ねるべきですか?
プラスチック粉砕機の刃を購入するときは、「1 セットの価格はいくらですか?」という質問だけをしないでください。
性能やコストの比較に使用できる測定可能な技術データをメーカーに問い合わせることも重要です。
このアプローチにより、ブレードの調達が価格のみの比較から、生産パフォーマンス、摩耗、運用コストの測定可能な比較に変わります。
プラスチック粉砕機ブレードのメーカーを選択するにはどうすればよいですか?
プラスチック粉砕機メーカーの替刃を購入する理由
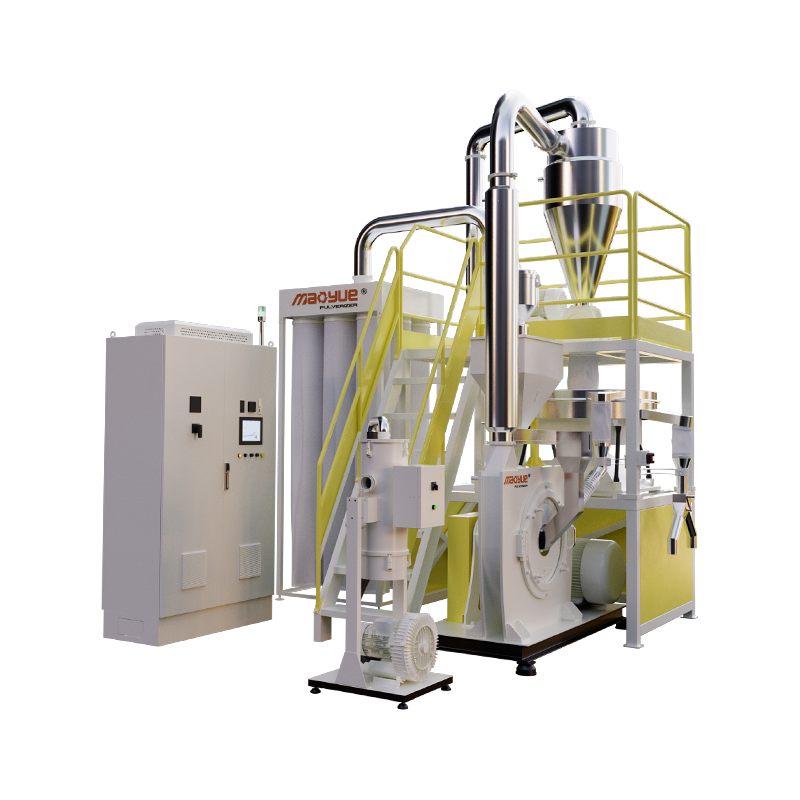
プラスチック粉砕機のブレードは、独立したコンポーネントとしては機能しません。回転ブレード、固定ブレードまたは歯、研削ディスク、研削チャンバー、ローター、供給システム、冷却システム、および研削ギャップ調整システムは、統合システムとして連携して機能する必要があります。
したがって、粉砕機のブレードを交換する場合は、寸法および幾何学的互換性が特に重要です。
OEM メーカーは、次のような要素に基づいて交換用ブレードを評価できます。
-
粉砕機モデル
-
砥石径
-
ブレードの形状
-
動作速度
-
研削ギャップ
-
加工品
-
冷却構成
-
インストール要件
これは、既存のプラスチック粉砕機を交換せずに摩耗したブレードを交換したいお客様にとって特に重要です。
マオ・ユエ プラスチック粉砕ブレード ソリューション
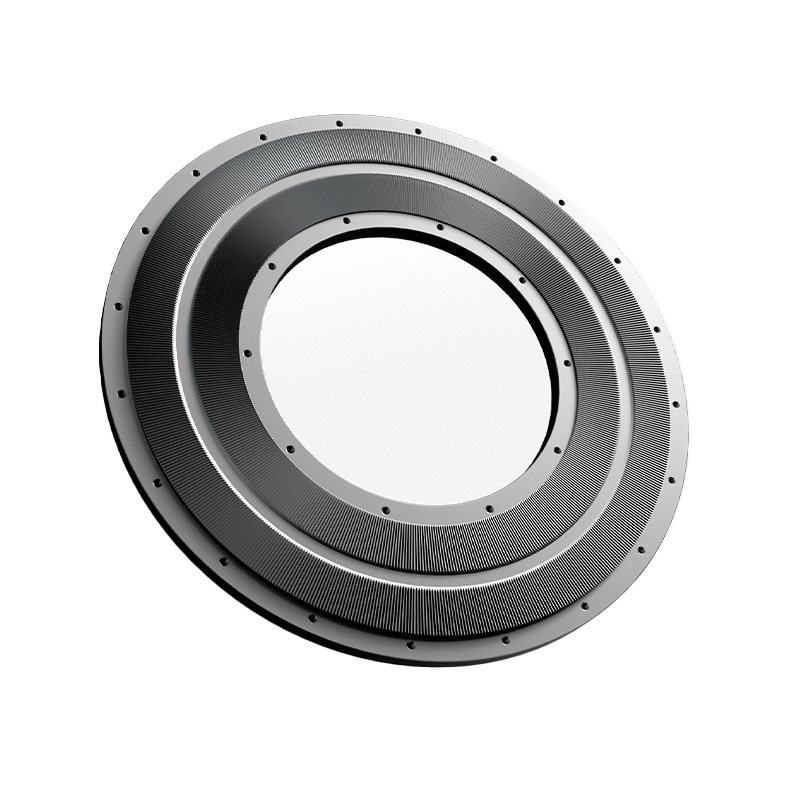
Mao Yue は、研削ディスク、回転刃、固定刃、歯板、その他の摩耗部品など、プラスチック粉砕システムのコアコンポーネントを独自に開発、製造しています。
製造プロセスには、材料の選択、熱処理、CNC 加工、精密研削、寸法検査、硬度試験、最先端の検査、動的バランスが組み合わされています。
目標は、単に高硬度のブレードを製造することではなく、完全なプラスチック粉砕システムの一部としてブレードが確実に動作することを保証することです。
さまざまな材料や生産要件に合わせて、ブレードの材料、硬度、形状、研削ギャップ、冷却、供給、装置パラメータなどの要素を統合システムとして考慮できます。
社内でのブレード製造と CNC 加工
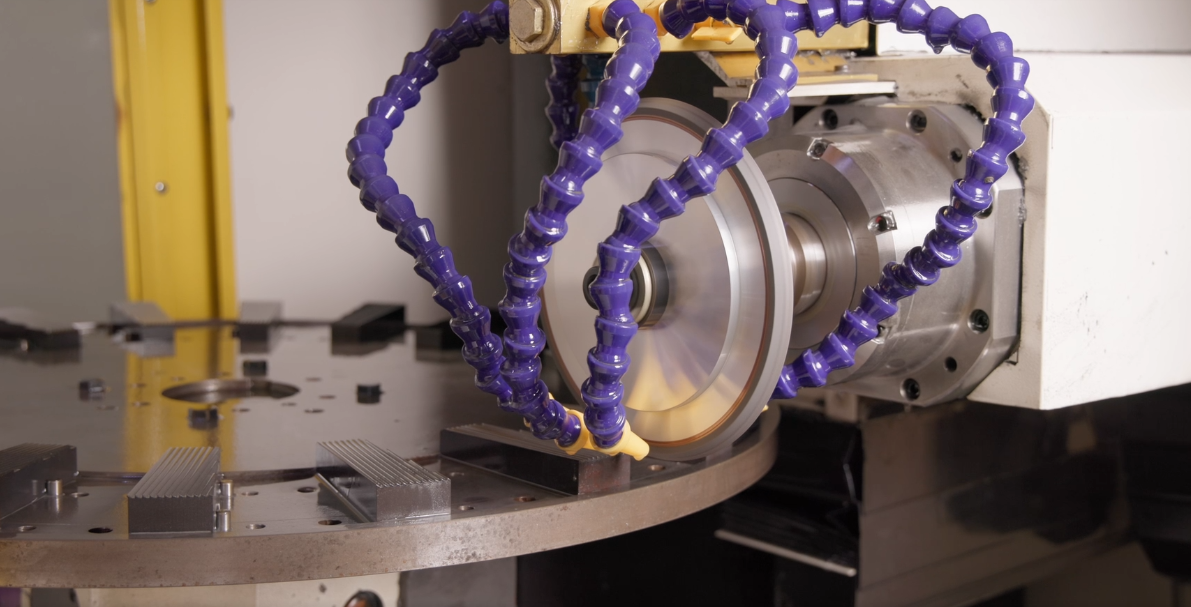
Mao Yue は、プラスチック粉砕機の主要な摩耗部品を社内で製造し、CNC 加工を使用してブレードの寸法と形状を制御しています。
ブレードコンポーネントとプラスチック粉砕機が同じシステム内で開発される場合、ブレードの形状、粉砕ギャップ、ローター速度、および実際の材料用途を一緒に評価できます。
熱処理、検査、動的バランス調整
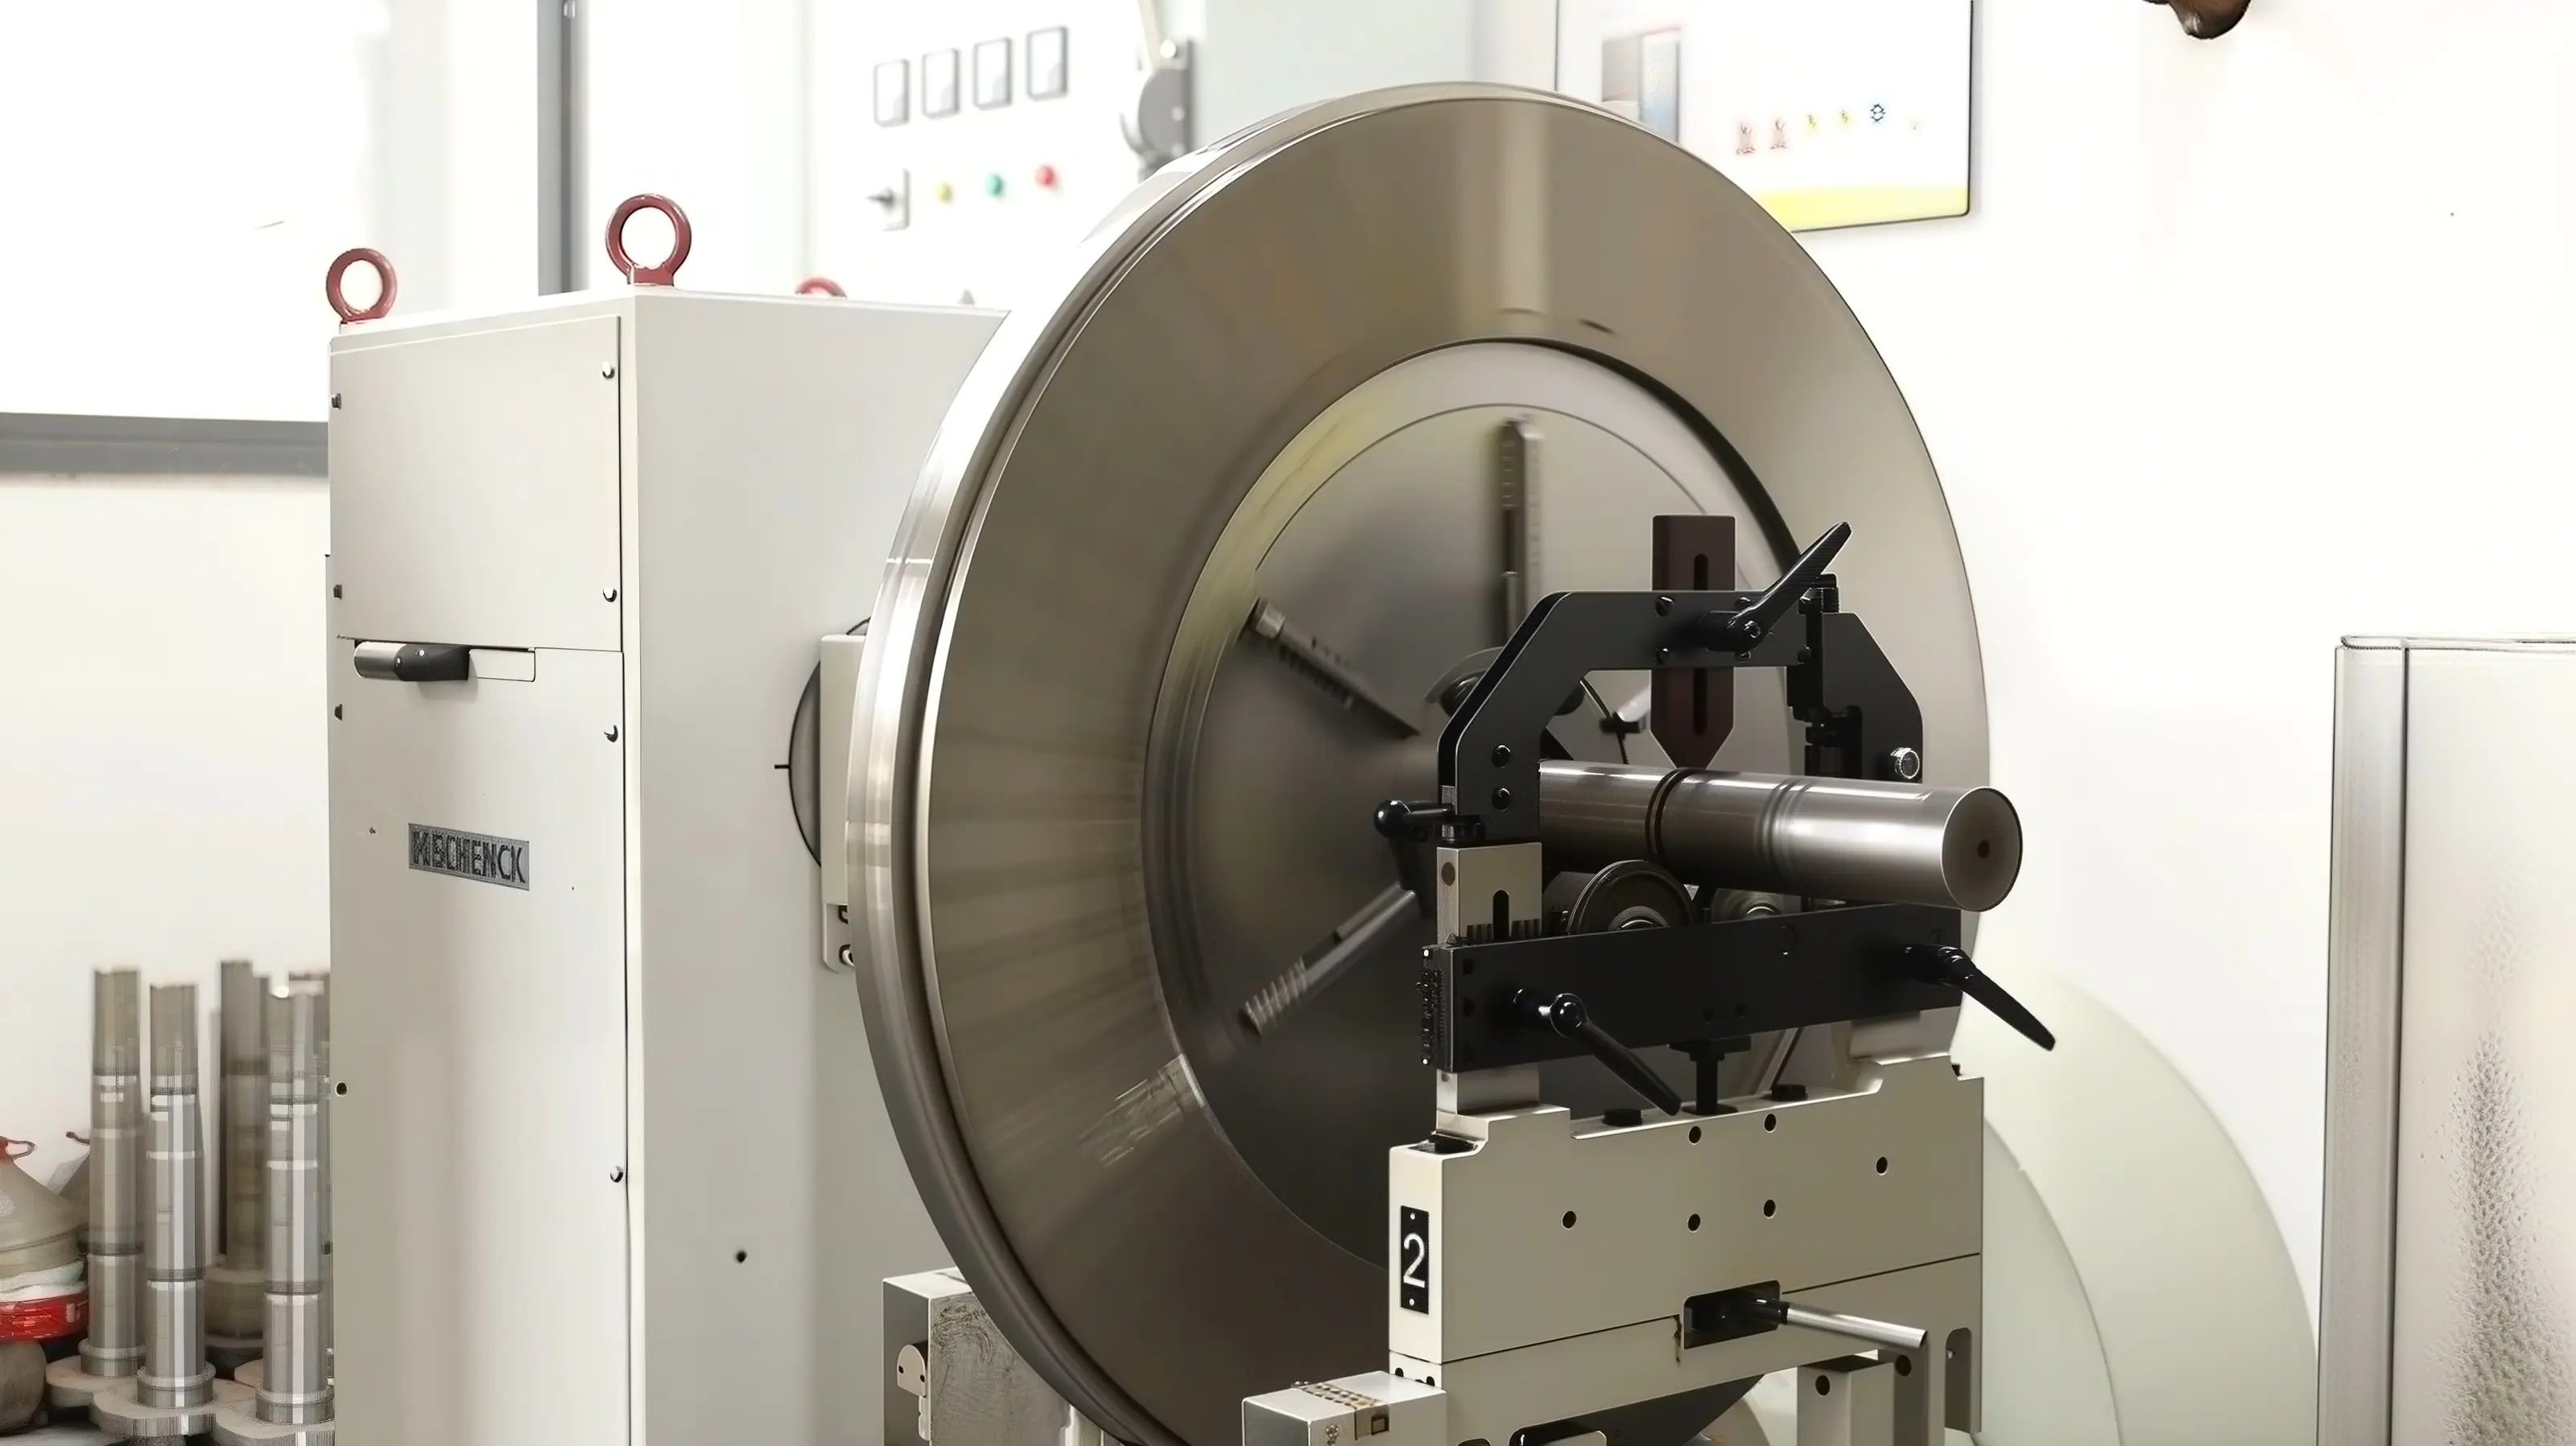
高速プラスチック粉砕機に必要なのは、高硬度の刃先だけではありません。
寸法の一貫性、ブレードの形状、正しい取り付け、ローターのバランスも、機器の動作安定性に影響を与える可能性があります。
Mao Yue のブレード製造プロセスには、熱処理、硬度試験、寸法検査、刃先検査、動的バランス調整が含まれており、これらは生産および品質管理プロセスに組み込まれています。
よくある質問
プラスチック粉砕機の刃に最適な材質は何ですか?
すべての動作条件に適した単一の材料はありません。 D2 と DC53 は両方とも耐摩耗ブレードに使用できますが、具体的な選択では、プラスチックの種類、充填剤の含有量、動作負荷、ブレードの設計、および熱処理条件を考慮する必要があります。
HRC が高いほどブレードのパフォーマンスが常に優れていることを意味しますか?
必ずしもそうとは限りません。硬度はブレードの耐摩耗性の重要な指標ですが、実際の耐用年数は靭性、熱処理、最先端の形状、加工精度、加工材料、および使用条件にも影響されます。
プラスチック粉砕機の刃の寿命はどのくらいですか?
ブレードの耐用年数は、処理される材料、材料のスループット、ターゲット粉末サイズ、汚染物質、冷却条件、装置構成、および動作条件によって異なります。したがって、動作時間は常に特定のテスト条件とともに考慮する必要があります。
プラスチック粉砕機のブレードの摩耗はどのように測定できますか?
ブレードの磨耗は、硬度試験、寸法測定、最先端のプロファイル測定、前後のブレードの写真、稼働時間、材料のスループット、および粉末の品質モニタリングを通じて評価できます。
D2 と DC53 プラスチック粉砕機ブレードの違いは何ですか?
D2 と DC53 はどちらも耐摩耗用途に使用できる工具鋼です。それらの適合性は、必要な硬度、靱性、耐摩耗性、熱処理、および実際の使用条件によって異なります。
フィラーはプラスチック粉砕機のブレードの摩耗に影響しますか?
はい。鉱物フィラー、ガラス繊維、その他の硬質コンポーネントは、比較的きれいなポリマーに比べて研磨負荷が増加し、ブレードの摩耗を促進する可能性があります。
Mao Yue はブレードを選択する前に私の素材をテストできますか?
顧客は材料情報を提供し、条件が許せばテストや技術評価用に実際の材料サンプルを提供することができます。テストでは、ターゲットの粉末サイズ、スループット、温度、供給性能、ブレード構成を考慮できます。
結論: ブレードの耐摩耗性をデータで証明する
耐摩耗性プラスチック粉砕機のブレードは、単一の数値で定義されるべきではありません。
硬度が重要です。鋼材のグレードが重要です。熱処理が重要です。しかし、貴重な証拠は実際の生産パフォーマンスから得られます。
ブレードは作動形状を維持できますか?
研削ギャップは安定して維持できますか?
機械は目標の粒径範囲内の粉末を一貫して生産できますか?
交換前にブレードで処理できる材料の量はどれくらいですか?
ブレードの摩耗は粉末の品質、生産量、運用コストにどのような影響を与えますか?
管理されたテストデータを通じてこれらの質問に答えることができれば、耐摩耗性は単なるマーケティング上の説明ではなくなります。これは測定可能な生産パフォーマンス指標になります。
プラスチック粉砕機のブレードまたは交換用の摩耗部品が必要ですか? Mao Yueに材料と粉砕の要件を送信してください
適切なプラスチック粉砕機ブレードは、単に一般的な仕様書に従うのではなく、実際に処理される材料と生産要件に基づいて選択する必要があります。
PE、PP、PVC、カラーマスターバッチ、エンジニアリングプラスチック、充填プラスチック、またはリサイクルプラスチックを加工する場合、Mao Yue に以下を提供できます。
-
材質の種類
-
送りサイズ
-
目標粉末粒子径
-
必要なスループット
-
1日あたりの稼働時間
-
現在のブレードの問題
-
最終申請
条件が許せば、実際の材料サンプルをテスト用に提供することもできます。
Mao Yue は、材料と生産の要件に基づいて、適切なブレードの材料、硬度、粉砕構造、冷却構成、供給システム、その他の装置パラメータについてさらに議論することができます。
目標は、単に「耐摩耗性ブレード」を提供することではなく、ブレードの交換、メンテナンス、運用コストを抑えながら、目標とする粉体の品質を一貫して維持できるプラスチック粉砕システムを開発することです。