

 中文简体
同じ PE 樹脂の 2 つのバッチを同じ粉砕機で粉砕します。最初のバッチはホッパーを通って均一に流れ、金型の隅々に落ち着き、均一な肉厚の回転成形部品を生成します。 2 番目のバッチはホッパーのスロートでブリッジし、供給が滞り、完成品に空隙が残ります。ふるい分け分析は、両方のバッチでほぼ同一であるように見えます。流動性指数はそうではありません。
流動性指数は、紙上での粒子サイズの平均ではなく、実際の生産ラインで粉末がどのように挙動するかを示す実用的な数値です。これは単一の固定値ではなく、いくつかの簡単なテストから構築された一連の測定値です。この記事では、流動性指数とは何か、最も一般的なバージョンの計算方法、およびこれらの数値がプラスチック粉砕装置の選択と操作方法に影響を与える理由について説明します。
流動性指数とは何ですか?
流動性指数は、重力、空気圧、または機械的撹拌下で粉末がどの程度容易に移動するかを表す数値グレードです。単一のテストではフローのすべての側面を捉えることはできないため、この用語は複数の関連する測定値をカバーし、それぞれが異なる質問に答えます。粉末は自由に注ぎますか?振動で潰れますか?ホッパーの開口部をアーチ状に覆っていますか?オリフィスから一定の速度で吐出されますか?
最も広く参照されている複合スケールは、1960 年代に開発された Carr 流動性指数です。これは、それぞれ 0 から 25 までのスコアを持つ 4 つのサブインデックスを組み合わせたものです。
- 安息角指数
- ヘラ指標の角度
- 圧縮率指数、カー指数とも呼ばれる
- 均一性指数
4 つの値を合計すると、100 点満点の合計スコアが得られます。合計が高いほど、フローが良好であることを意味します。解釈バンドを以下に示します。
| 合計スコア | フローの分類 |
|---|---|
| 90-100 | 素晴らしい |
| 80-89 | 良い |
| 70-79 | フェア |
| 60-69 | 可 |
| 40-59 | 貧しい |
| 20-39 | とても貧しい |
| 0-19 | とても、とても貧しい |
多くのプラスチック微粉末は、修正措置が講じられる前は 60 ~ 75 の範囲にあります。粒度分布が狭く、粒子の形状が規則的であれば、80 を超えるスコアを達成できます。これはまさに、適切に設計されたプラスチック粉砕機が提供するものです。
カー指数とハウスナー比: 2 つの最も単純な数字
ほとんどの品質管理研究所は、高価な機器を必要としない 2 つの値、つまり圧縮率指数とも呼ばれるカー指数とハウスナー比から開始します。どちらもかさ密度とタップ密度から導出されます。
嵩密度は、既知の質量の粉末をメスシリンダーに注ぎ、沈降していない体積を読み取ることによって測定されます。タップ密度は、体積の変化が止まるまでシリンダーを機械的に叩いた後に測定されます。式は次のとおりです。
カール指数 = [(タップ密度 - かさ密度) / タップ密度] x 100
ハウスナー比 = タップ密度 / かさ密度
どちらの背後にあるロジックも単純です。タッピング後によりしっかりと固まった粉末は、高い粒子間摩擦と機械的結合を持ち、どちらも流れに抵抗します。ルース密度とタップ密度がほぼ等しい粉末は内部摩擦が低く、自由に流動します。
以下に実際の例を示します。 PE 粉末のかさ密度は 0.35 g/cm3、タップ密度は 0.47 g/cm3 です。カー指数は [(0.47 - 0.35) / 0.47] x 100 で、25.5 に相当します。ハウスナー比は 0.47 / 0.35、つまり 1.34 です。どちらの数値も通過可能な流れを示しており、粉末は移動しますが、重要なホッパー形状では振動や流れの補助が必要になる可能性があることを意味します。
| カー指数 (%) | ハウスナー比 | フローの分類 |
|---|---|---|
| 10個以下 | 1.00~1.11 | 素晴らしい |
| 11-15 | 1.12~1.18 | 良い |
| 16-20 | 1.19~1.25 | フェア |
| 21-25 | 1.26~1.34 | 可 |
| 26-31 | 1.35-1.45 | 貧しい |
| 32-37 | 1.46~1.59 | とても貧しい |
| 38以上 | 1.60以上 | とても、とても貧しい |
これら 2 つの指標は十分信頼できるため、米国薬局方では他のいくつかの方法とともに公式の粉体流量の章 USP <1174> にリストされています。そのため、カー指数とハウスナー比は、あらゆる粉体プラントのプロセス制御において防御可能で再現可能な選択肢となります。
安息角と知っておく価値のあるその他のテスト
安息角は、粉末が漏斗から注がれた後の粉末の山の斜面と水平底面との間の最も急な角度です。これは利用可能な最も迅速な流動性指標であり、粒子の形状と直接相関します。丸い粒子が互いに転がり、低角度の山を形成します。不規則、ブロック状、または繊維状の粒子が急な山を形成します。
追加の 2 つの方法により、プラスチック粉末の全体像が完成します。オリフィスを通る流量は、単位時間当たりに定義された開口部から排出される粉末の質量を測定し、これはホッパーの排出および投与に直接関係します。シアーセル試験では、荷重下での内部摩擦と凝集力を測定し、保管サイロのアーチやガタつきを予測します。通常の生産管理では、安息角とカー指数およびハウスナー比を組み合わせれば十分です。
プラスチック粉末の製造において流動性指数が重要な理由
流動性は実験室での抽象的な問題ではありません。生産ラインが定格能力で稼働するか、シフトごとに数回停止するかを決定し、完成部品が肉厚仕様を満たすかスクラップになるかを決定します。
回転成形
回転成形では、PE パウダーが 2 軸で回転する金型の内側に均一に流れる必要があります。流動性が低いと、複雑な形状で不均一な肉厚、ピンホール、ブリッジが発生します。したがって、回転成形グレードは均一性の高い狭い粒度分布に粉砕され、それらを製造するディスクミルはバッチ間でその分布を維持できるほど安定している必要があります。
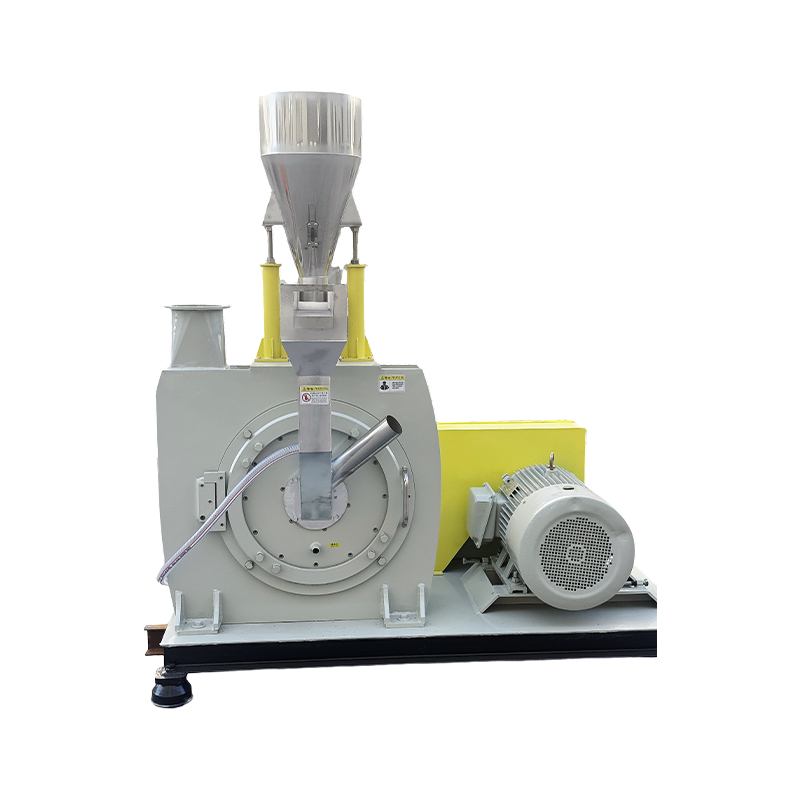
 Mao Yue 500 PE 回転成形粉末粉砕機、DC53 粉砕ディスク付き このコンパクトな粉砕機は中小規模の回転成形メーカー向けに構築されており、20 ~ 100 メッシュの細かさで 150 ~ 450 kg/h の処理能力を発揮します。 DC53 ディスクと精密研磨ブレードにより、狭い粒子分布を維持して一貫した流動性を実現します。 製品を見る→
マスターバッチおよびポリマーコンパウンド
マスターバッチおよびコンパウンドの製造では、粉末が連続的に計量されて押出機またはミキサーに投入されます。バッチ間で粉末が溢れたり、アーチ状になったり、嵩密度が変化したりすると、添加剤の投与量が変化し、最終的な色や機械的特性が変動します。したがって、安定した流動性指数は、単にあればよい品質指標ではなく、ロット間の一貫性の一部です。
PAおよびPP(常温)
PA および PP は、液体窒素で脆化しない限り、ガラス転移温度以下での研削に耐える強靭で延性のあるポリマーです。周囲温度での粉砕はそのコストを回避しますが、粒子の形状と微粉含有量はディスクの設計とローター速度に大きく依存します。ブロック状の規則的な粒子を生成する機械は、ポリマーを糸状の断片に細断する機械よりも著しく優れた流動性指数をもたらします。
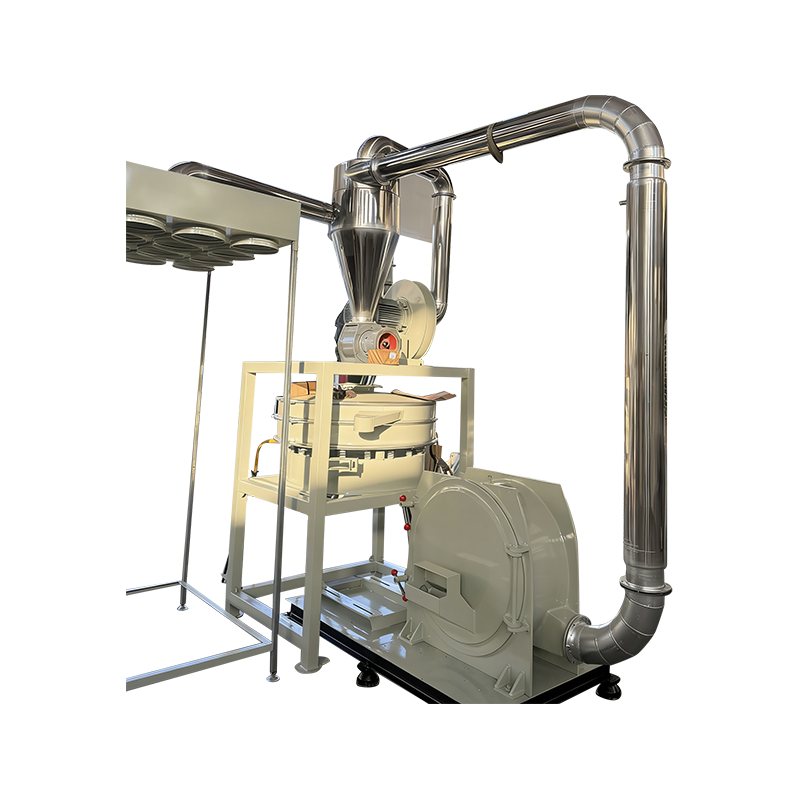
 Mao Yue PA/PP-500 強靭ポリマー用常温粉砕機 液体窒素を使用しない PA および PP 用に設計されたこのユニットは、高クロム合金ディスクと溶融接着を防ぐインテリジェントな温度制御を備えています。 20 ~ 100 メッシュの範囲で均一で自由流動性の粉末を生成し、一貫した流動指数をサポートします。 製品を見る→
PVC微粉末
PVC ドライ ブレンドと微粉末は、プラスチゾル、回転成形、および押出成形で使用されます。 100 メッシュ未満の粒子は表面積を増やして融合を改善しますが、凝集力も高めて安息角を高めます。サイズ分布を厳密に保ちながら微粉末を生成できる粉砕機は、流動性指数を実行可能な範囲に維持します。広範囲に微粉を生成する機械は、微粉がすぐに落ちるのを観察します。
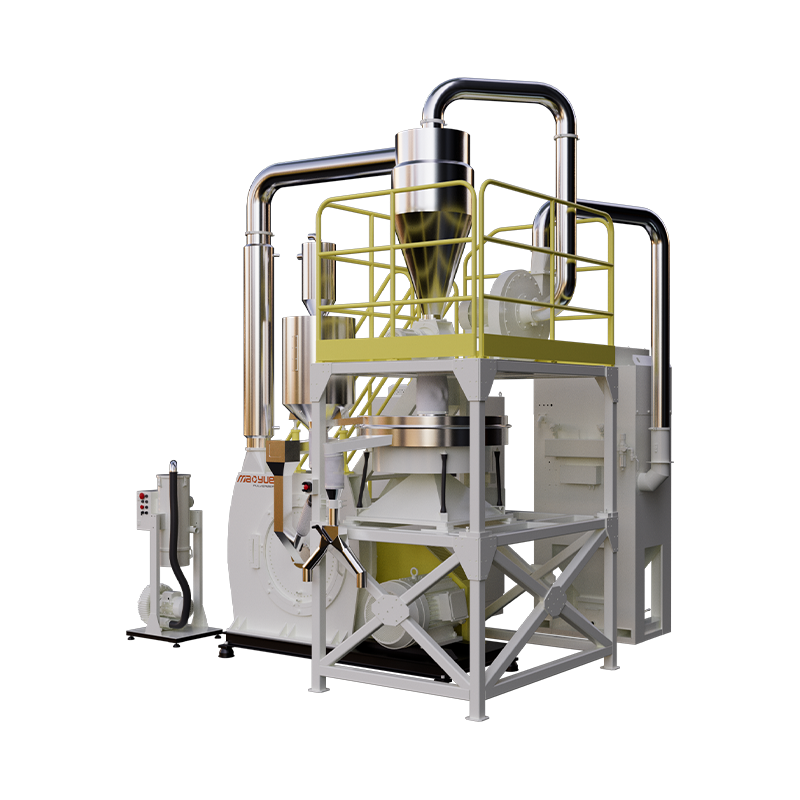
 Mao Yue 900 大量生産用 PVC 微粉末粉砕機 大規模 PVC 加工向けのシリーズの主力製品であるこの 900mm ディスク機械は、耐久性のある合金ディスクと二重回路冷却を備え、最大 1300 kg/h の処理能力に達します。粒子の形状とサイズ分布を厳密に保ち、要求の厳しい作業において安定した流動性を維持するのに役立ちます。 製品を見る→
機器の選択により流動性指数がどのように変化するか
装置に関する議論のほとんどが見落としている点は、プラスチック粉末の流動性指数が主にそれを粉砕する機械によって決定されるということです。ふるい分け分析により平均粒子サイズがわかりますが、流動性はその平均値付近の分布と各粒子の形状に依存します。
広い粒度分布は良好な流動性の最初の敵です。細かい粒子が大きな粒子間の隙間に詰め込まれ、凝集力が増し、タップ密度が高まります。狭い分布により粉末の流動性が保たれます。サイズダウンにおいて30年の経験を持つプラスチック粉砕機メーカーである常州市毛越智能設備では、すべての機械設計が同じ結果、つまり狭い粒度分布と定格出力での安定した流動性指数を目標としています。
2番目の要素は温度管理です。 PA や PP などの樹脂はディスクミルが加熱されると軟化しますが、軟化したポリマーはきれいに割れずに変形します。その結果、粒子が長くなり、流動性指数が低下します。適切に冷却された周囲温度の粉砕機は、ポリマーを破壊できるほど脆く保ち、よく流れる規則的なブロック状の粒子を生成します。
ディスクとブレードの状態が 3 番目の要素です。刃先が磨耗すると、ポリマーにかかる機械的応力が増加し、発熱が増加し、不規則な粒子や微粒子の割合が増加します。粉砕機のディスクとブレードの定期検査は、単なるメンテナンス作業ではありません。それは流動性を制御するタスクです。粉砕機の内部構造が粒子の形状にどのような影響を与えるかについて詳しくは、次の説明をお読みください。 プラスチック粉砕機は実際に何をするのか .
粉砕機を購入する前に尋ねるべきこと
粉砕装置を評価する場合は、ふるい分析だけでなく粉体流動データも求めてください。どの供給者も平均粒子サイズを示すことができます。機械が独自の樹脂から生成するパウダーのカー指数、ハウスナー比、安息角を表示できるものはほとんどありません。当社はソース工場であるため、お客様の材料を使用してトライアルを実行し、コミットする前にその数値を提供することができます。
次回の機器のレビュー時にこのチェックリストを使用してください。
- ターゲット粒子サイズにおける参照粉末の Carr Index は何ですか?
- そのサイズでの安息角はどれくらいですか?
- 機械はターゲットメッシュの下に何パーセントの微粒子を生成しますか?
- 機械は周囲温度で動作しますか? それとも液体窒素や二次冷却が必要ですか?
- ディスクとブレードが摩耗すると、流動性指数はどのように変化しますか?
その答えは、パンフレットのどの仕様よりも長期的な粉末の一貫性について詳しく教えてくれます。サプライヤーがフロー データを提供できない場合は、それを警告サインとして扱います。私たちの 粉砕機選定ガイド マシンタイプ、動作原理、購入基準についてさらに詳しく説明します。
流動性指数はマーケティング数値や研究室の好奇心によるものではありません。これは、ホッパー、金型、または押出機の供給口内で粉末がどのように動作するかを直接予測します。独自の素材で測定し、機械間で比較して、購入基準の一部にします。下流プロセスの一貫性と完成部品の品質はその後に続きます。