

 中文简体
回転成形製品の品質は、ポリエチレン原料だけでなく、粉末の粒径、粒度分布、流動性、実際の加工条件にも依存します。
回転成形メーカーにとって、PE 材料を目標のメッシュ サイズに粉砕しても、得られる粉末が製造に適しているとは限りません。過剰な割合の粗大粒子、粒度分布の変動、または連続運転中の温度上昇はすべて、下流の処理パフォーマンスに影響を与える可能性があります。
では、回転成形に適した PE パウダーはどのようにして製造できるのでしょうか?
単に粉の微細化を目指すのではなく、原料の特性、粉砕設備、冷却方法、篩い条件、完成粉の検査条件などを適合させることが重要です。
この記事では、PE 回転成形粉末の製造プロセス、粉砕機の選択における重要な要素、粉末の品質検証方法、および実際の材料試験とコア コンポーネントの社内製造を通じて、Mao Yue が顧客に適切な PE 粉砕ソリューションを評価するのをどのように支援するかについて説明します。
PE パウダーが回転成形に適している理由は何ですか?
回転成形は、加熱した金型を回転させてプラスチック材料を徐々に溶かし、金型の内面をコーティングするプロセスです。多くの回転成形用途では、ポリエチレンを後続の加工に適した粉末に粉砕する必要があります。
回転成形用PEパウダーは、樹脂グレード、製品構造、成形プロセスに応じて評価する必要があります。主な要素には次のようなものがあります。
-
目標粒子サイズ: 粉末は、特定の回転成形用途の細かさ要件を満たさなければなりません。
-
粒度分布:平均粒径に加えて、粗大粒子、微粒子、目標範囲外の粒子の割合を考慮する必要があります。
-
粉末の流動性: 粒子の形状と微粒子の割合は、粉末が金型内でどのように移動し、分布するかに影響を与える可能性があります。
-
温度安定性: 材料の軟化、付着、凝集のリスクを軽減するために、粉砕中の温度上昇を適切に制御する必要があります。
-
バッチ間の一貫性: 異なる製造バッチでは、合理的に一貫した粉末仕様と処理特性を維持する必要があります。
一部の PE 回転成形アプリケーションでは、20 ~ 40 メッシュが参照範囲として機能します。ただし、すべての製品に共通の規格ではありません。実際の目標は、原材料の特性、製品構造、回転成形プロセスに応じて決定する必要があります。
したがって、適切な PE 回転成形用パウダーは、目標の細かさを満たすだけでなく、粒度検査に合格し、必要に応じて実際の成形試験に合格して、生産要件を満たしているかどうかを確認する必要があります。
PE回転成形パウダーの製造プロセスは何ですか?
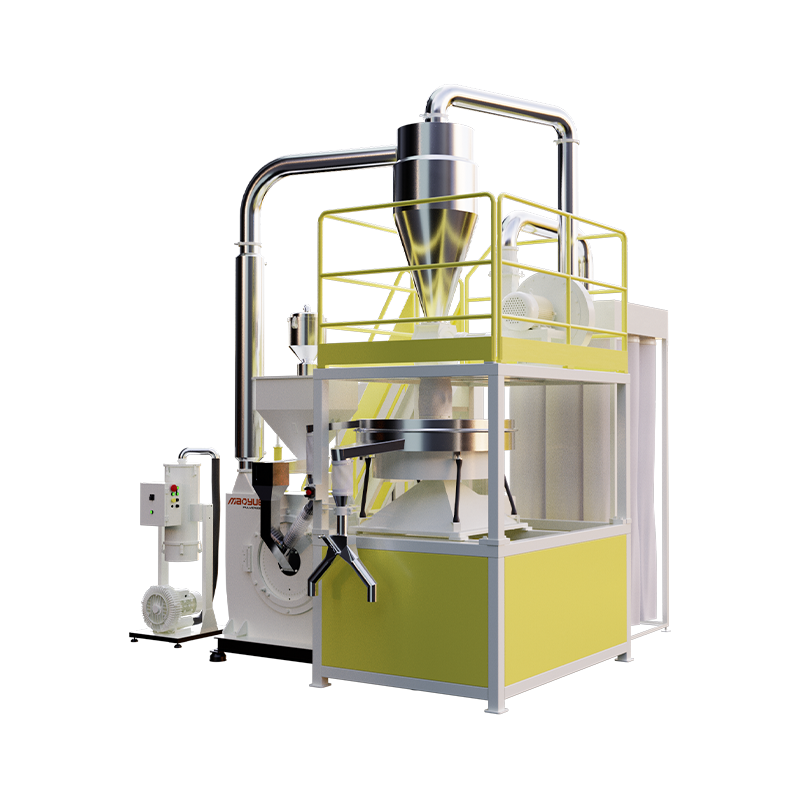
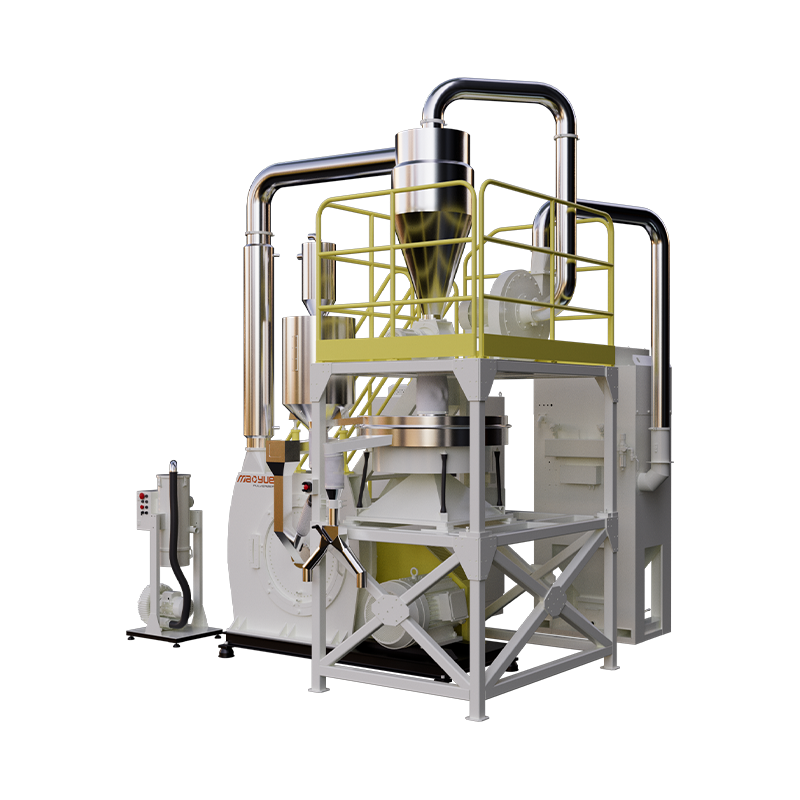
PE 回転成形粉末の製造には、通常、原材料の評価、供給、粉砕、冷却、スクリーニング、粉末の収集、および完成品の検査が含まれます。
典型的な製造プロセスは次のとおりです。
PE原料評価→供給→粉砕→冷却→選別→粉体回収→完成粉体検査
各ステージは異なる目的を果たします。
原料評価:PE材料の種類、樹脂グレード、フィードサイズ、対象粉体の仕様を確認し、設備選定やプロセス評価をサポートします。
供給: 装置要件に応じて粉砕機に入る材料の状態と速度を制御し、供給変動による生産への影響を軽減します。
粉砕: 粉砕ディスクやブレードなどのコア作業コンポーネントを使用して、PE 材料を目標の粉末サイズ範囲に加工します。
冷却: ヘルプ 粉砕時に発生する熱をコントロール 。冷却構成は、材料の特性と機器の動作要件に一致する必要があります。
スクリーニング: 指定されたスクリーニング要件を満たす粉末を、さらなる処理が必要な粒子から分離し、最終製品に含まれる規格外の粒子の割合を減らします。
粉体回収:粉塵、漏れ、材料ロスを管理しながら、適格な粉体を搬送・回収します。
完成した粉末の検査: 粉末が事前に定義された仕様を満たしているかどうかを確認し、顧客の要件に従ってその他の重要なパラメータを検証します。
生産ライン全体では、各段階の処理能力のバランスを維持する必要があります。たとえば、選別または収集システムが粉砕機の出力を処理できない場合、メインマシンに十分な処理能力がある場合でも、全体の生産が制限される可能性があります。
PE 回転成形粉末製造用の粉砕システムの選び方
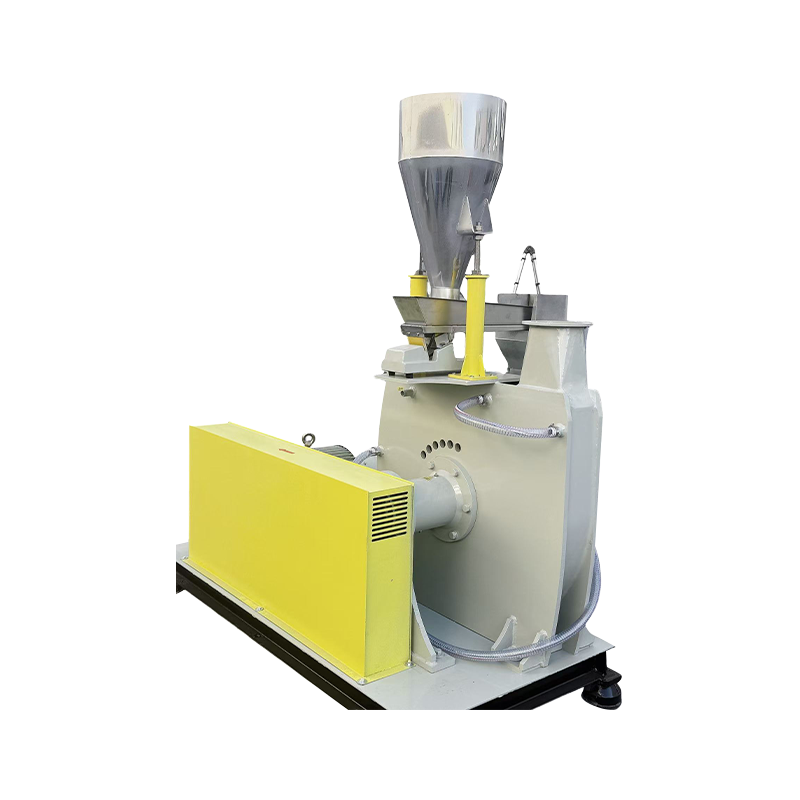
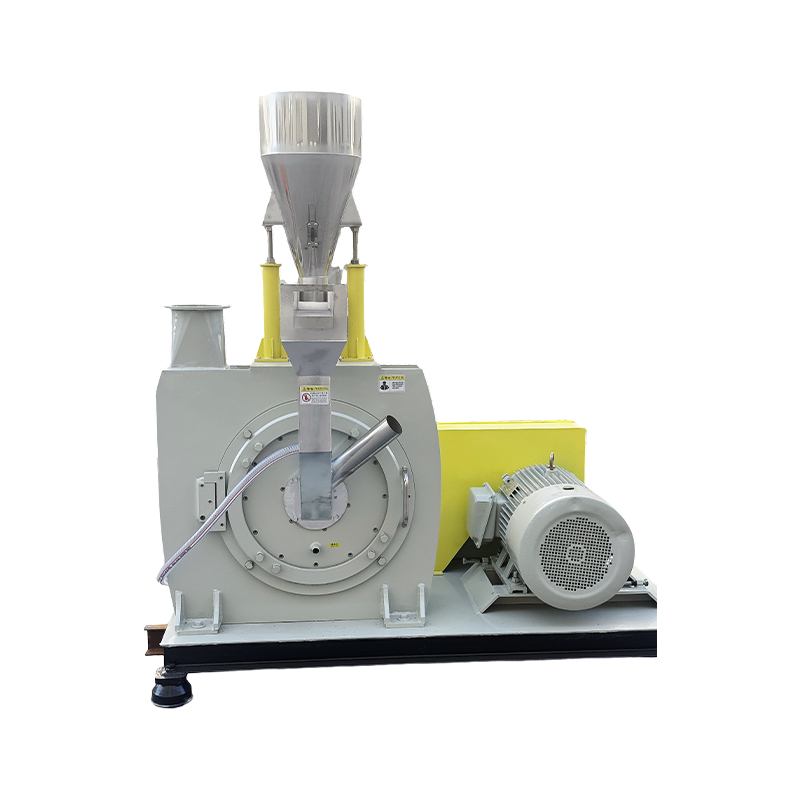
プラスチック粉砕機は、PE 回転成形粉末製造における中核となる装置です。システムを選択する際、メーカーはモーターの出力と定格容量以上のものを考慮する必要があります。コアコンポーネントの品質、粉砕ギャップ調整、およびターゲットの粉末仕様と生産要件を満たす完全なシステムの能力も評価する必要があります。
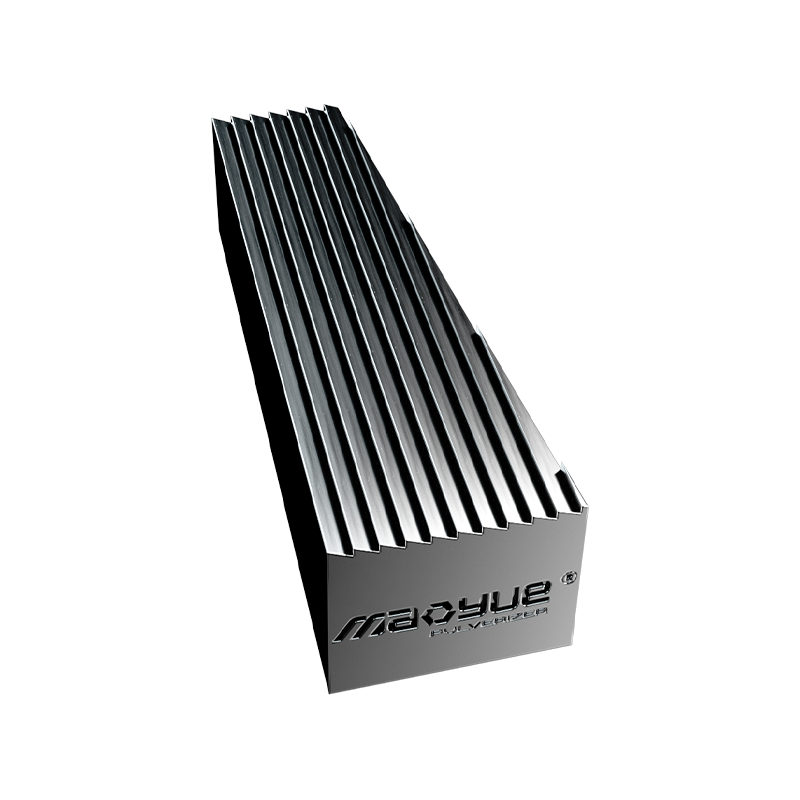
研削ディスクとブレードの使用条件

加工形状、加工精度、研削ディスクとブレードの摩耗状態は、粉砕プロセスに影響を与えます。これらのコンポーネントが摩耗すると、実際の動作条件が変化し、粉末に影響を与える可能性があります。 粒径 そして出力します。
調整可能な研削ギャップ

粉砕ギャップは、原料の特性と対象粉末の仕様に適合させる必要があります。
適切なギャップ設定は、目標の細かさ、生産量、および装置の動作条件のバランスをとるのに役立ちます。長期にわたる生産の場合、メーカーはギャップが安定した状態を維持できるかどうか、またメンテナンス後に適切な作業条件を回復できるかどうかも考慮する必要があります。
冷却構成と連続動作要件を評価する

冷却能力は原料の特性、目標粒度、粉砕負荷、想定される運転時間に応じて評価してください。選択した冷却構成は、意図された生産要件を満たすことができる必要があります。
システム全体の互換性を確認する

特定の材料を特定の細かさに加工する場合、定格装置能力は必ずしも実際の生産量と同じではありません。
設備を評価する際には、記載された能力に応じた原料の種類、目標粉度、運転条件、付帯設備などを明確にしてください。生産ラインに供給、選別、搬送、粉体収集システムが含まれる場合は、各段階の処理能力もチェックする必要があります。
モーター出力や機械モデルのみを比較するのではなく、実際の生産目的に応じて適切な PE 粉砕システムを選択する必要があります。
PE パウダーの品質と生産の安定性を確認する方法
粉砕段階の主な目的は、プロセスの逸脱を監視しながら、原料を目標の粉末仕様内に収めることです。
実際の生産では、粉体の品質と生産の安定性を 3 つの方法で評価できます。
まず、粒度分布が要件を満たしているかどうかを確認します。
事前に定義された製品仕様に従って、さまざまなサイズ範囲内の粒子の割合をテストし、完成した粉末が目標要件を満たしているかどうかを判断します。
次に、異なる生産期間の検査結果を比較します。
同様の製造条件下で粒度分布が持続的に変化する場合は、プロセスが意図した状態から逸脱していないかどうかを判断するために、装置の状態と操作パラメータをさらにチェックする必要があります。
第三に、出力および動作条件とともに異常を分析します。
だんだん粉っぽくなってきたら 出力が減少すると粗くなる 、または装置の動作条件が変化した場合は、研削ディスクとブレード、研削ギャップ、および送り条件を検査します。
粉体検査の結果と装置の動作記録を組み合わせることで、単一の試験結果に依存するのではなく、プロセスの調整や装置のメンテナンスが必要かどうかを判断するためのより信頼性の高い基礎が得られます。
温度上昇を制御し、PEパウダーの凝集を軽減する方法
冷却システムは、原料の特性、ターゲット粉末の仕様、装置の負荷、および連続運転要件に従って評価する必要があります。空冷または空冷と水冷の組み合わせは、機械モデルのみではなく、実際の加工条件に応じて選択する必要があります。
発生する熱がシステムの放熱能力を超えると、材料の温度が徐々に上昇する場合があります。 PEが軟化したりベタベタしたりすると、粉体の凝集や流動性の低下、生産性の変化が生じる場合があります。
このリスクを制御するには、処理条件、冷却能力、実際の動作パフォーマンスを評価する必要があります。
粉砕負荷と加工条件
粉砕時の発熱は、送り速度、目標粒度、設備負荷などに影響されます。
放熱性の評価も同時に行わずに、供給量を上げたり、より微細な粉体を目指すと、装置の運転条件が不安定になる可能性があります。したがって、動作パラメータは実際の材料と生産目標に応じて調整する必要があります。
冷却システムと放熱能力
空冷により粉砕時に発生する熱を除去します。適切に設計されたシステムを使用すると、水冷によって追加の熱放散が可能になります。
空冷併用冷却システムの実際の性能は、機器の設計、冷却条件、原材料の特性、および動作負荷によって異なります。
継続的な稼働パフォーマンス
短期間の試験では正常に動作した粉砕機が、長期間の生産中に同じ処理条件を維持するとは限りません。
連続生産プロジェクトの場合、装置が一貫して生産要件を満たせるかどうかを判断するために、稼働時間、温度変化、粉末の凝集、および生産量を総合的に評価する必要があります。
凝集は必ずしも冷却不足だけが原因ではないことを認識することも重要です。原材料の特性、供給条件、粉砕パラメータも影響する可能性があります。凝集が発生した場合は、動作条件を調整するか、システム構成を再評価するかを決定する前に、問題が発生している場所を特定します。
Mao Yue は顧客による回転成形用の PE パウダーの製造をどのように支援していますか?
Mao Yue にとって、PE 回転成形粉砕機プロジェクトは、単に機械を供給するだけではありません。目標は、お客様の原料、対象粉体の仕様、生産要件に基づいて、適切な粉砕ソリューションを評価することです。
私たちのアプローチは 3 つの主要な領域に焦点を当てています。
実際の材料テスト: 実際の加工条件に基づいたベース機器の選択
異なる PE 素材は異なる加工特性を示す場合があります。実際の粉砕結果は、樹脂名、モーター出力、理論能力だけでは完全には判断できません。
Mao Yue は、お客様が提供する原材料を使用して実際の材料テストを実施し、目標の粒子サイズ、予想される生産量、生産要件に応じて装置ソリューションを評価できます。
テストは次の領域に重点を置く場合があります。
-
粉体検査: 装置構成とプロセス評価をサポートするために、顧客が定義した仕様に対するテスト結果を記録します。
-
生産能力:指定された素材を目標の繊度に加工したときの実績を記録し、設備選定の参考となります。
-
温度変化:粉砕中の温度上昇を監視し、冷却構成や運転条件が適切かどうかを評価します。
-
動作性能: 粉体の状態と装置の性能を評価し、さらなる調整や検証が必要な処理パラメータを特定します。
これらのテスト結果は、お客様が定義された加工条件下での特定の PE 材料の粉末品質、実際の生産量、および温度変化を理解するのに役立ちます。また、さらなる検証が必要な本番環境のリスクを特定するのにも役立ちます。
ただし、材料テストの結果は、長期の連続動作検証や実際の回転成形試験に代わるものではありません。
砥石・砥石の内製化~コア部品製造を粉砕性能管理に応用~

Mao Yue は独自の研削ディスクとブレードを製造し、機械加工と検査プロセスを使用して重要な加工形状と寸法精度を制御しています。
長期にわたる生産において、コアコンポーネントの価値は、初期の加工精度だけでなく、実際の摩耗状態に応じて検査およびメンテナンスできることにもかかっています。
粉体の粒径や生産量が変化した場合、粉砕ディスクや刃の稼働状態、粉砕ギャップ、稼働記録などを確認し、メンテナンスや調整が必要かどうかを判断します。これにより、ブレードの硬度や一定の交換間隔のみに依存するよりも、メンテナンスに関する決定のためのより多くの情報に基づいた判断基準が提供されます。
完全なシステム構成: 各処理段階を生産要件に適合
PE 回転成形粉末の製造には、供給、粉砕、冷却、ふるい分け、搬送、および粉末の収集が含まれます。プロジェクトごとに原材料、目標仕様、出力要件、稼働スケジュールが異なるため、システム構成も異なる場合があります。
各プロジェクトについて、Mao Yue は以下を評価できます。
-
粉砕機の処理能力が目標生産量を満たしているか。
-
冷却構成が原材料の特性と連続運転要件に適合しているかどうか。
-
ふるい分け能力が目標粉体仕様を満たしているか。
-
搬送および収集システムが予想される生産能力に対応できるかどうか。
私たちの目的は、すべてのお客様に同一の構成を提供することではありません。代わりに、お客様が装置を選択し、生産ラインを計画できるよう、実際の処理条件下でさまざまな段階がどのように連携するかを評価します。
PE 回転成形粉末の製造に最適な粉砕ソリューションを見つけてください
新しい PE 回転成形粉末生産ラインを計画している場合、または既存の装置に粒径の不均一、過度の粗大粒子、温度上昇、粉末の凝集、予想よりも低い生産量などの問題がある場合は、技術評価について Mao Yue にお問い合わせください。
PE 材料の種類、ターゲット粉末の仕様、予想される生産量、現在の生産上の課題を共有します。一部のパラメーターがまだ決定されていない場合でも、利用可能な情報を提供できます。その後、実際の生産要件に基づいて材料テストと機器の選択について話し合います。
FAQ: PE 回転成形粉末の製造に関するよくある質問
PE回転成形パウダーには通常どのくらいのメッシュサイズが必要ですか?
あらゆる回転成形用途に適した単一のメッシュ サイズはありません。一部の PE 回転成形パウダーの基準として、20 ~ 40 メッシュの範囲が役立ちます。実際の要件は、樹脂グレード、製品構造、回転成形プロセスに応じて決定する必要があります。
PEパウダーを粉砕しても粗大粒子が多く含まれるのはなぜですか?
原因としては、研削盤やブレードの動作状態、研削ギャップ、原料の供給状態、篩いの性能などが考えられます。まず粉砕時に粗大粒子が発生していないか、ふるい分け時に粗大粒子がうまく分離できていないかを確認します。
PEパウダーが粉砕中に凝集してしまうのはなぜですか?
温度上昇により PE が柔らかくなりベタベタすることがありますが、原料の特性、供給条件、粉砕パラメータも凝集の原因となる可能性があります。問題がどこで発生しているかを特定するには、実際の製造プロセスを調査する必要があります。
PE 回転成形粉末の製造に液体窒素冷却は必要ですか?
液体窒素による冷却は、PE 回転成形パウダーのあらゆる用途に必要というわけではありません。特殊な冷却方法の必要性は、材料の特性、ターゲットの細かさ、出力要件、および温度制御のニーズに応じて評価する必要があります。適切な PE 材料については、適切な空冷システムまたは空冷と水冷を組み合わせたシステムを使用した常温での機械的粉砕が検討されます。
適切な PE 回転成形粉砕機を選択するにはどうすればよいですか?
実際の材料試験結果、目標粒子サイズ、出力要件、連続運転条件、冷却システム、およびコアコンポーネントの製造品質を評価します。モーター出力や機械モデルのみに基づいて機器を比較しないでください。