

 中文简体
PVC プロファイルのスクラップで詰まりを起こすシュレッダーと、PE のパージで失速するシュレッダーは、多くの場合、同じモデルであり、供給方法が異なります。これは、プラスチック シュレッダーに関する最初の有益な事実です。機械はサイズ縮小チェーンの 1 つのリンクにすぎず、スループットの問題のほとんどは、シュレッダー自体ではなく、チェーンの指定方法に遡ります。
実際的な結論は最初にあり、チェーンを選択し、次にマシンを選択します。下流プロセスで必要な粒子サイズを決定し、粉砕、造粒、細断を逆方向に進めてから、ローター、スクリーン、ブレードスチールを比較します。最初にシュレッダーを購入し、後で他のものをすべて適応させる工場は、押出機が望んでいないスクリーン交換、ローターの失速、および再粉砕でその費用を支払う傾向があります。
プラスチックシュレッダーがサイズダウンチェーンのどこに位置するか
シュレッディングは主なサイズ縮小です。シュレッダーは、ベール、パージ、厚肉パイプ、シート、異形材の端材、および大きな成形部品を造粒機が受け入れられる断片にします。これは低速、高トルクの機械であり、その目的は、制御された粒子サイズを生成することではなく、取り扱いサイズを小さくすることです。この違いは、シュレッダーだけでは材料回収の問題をほとんど解決できない理由を説明しています。
| ステージ | 代表的な機械 | 出力サイズ | 主な摩耗部品 | 下流で何が決定されるか |
|---|---|---|---|---|
| 一次破砕 | 一軸または二軸シュレッダー | 20~100mm片 | ローター、カウンターナイフ、スクリーン | 造粒時の飼料の一貫性 |
| 二次造粒 | 造粒機または粉砕機 | 6~12mmの再研磨 | 回転刃、ベッドナイフ、スクリーン | 押出または成形用の再研磨品質 |
| 微粉砕 | ディスク、ナイフ、またはハンマーミル | 粉末、多くの場合 200 ~ 800 ミクロン | 研削ディスク、ブレード、ローター | 粉体流動、焼結、分散 |
この表から 2 つの結果が得られます。まず、細断された材料は中間製品であり、完成品ではありません。プロセスで顆粒または粉末が必要な場合、シュレッダーは 3 段階のうちの 1 段階になります。第 2 に、ラインのパフォーマンスが低下する場合、ボトルネックはシュレッダーの後の段階であることが多く、サイズの小さい造粒機や、シュレッダーが生産する再粉砕の形状に対応できないミルが原因です。
3 つの別々のマシン自体を統合したくないプロセッサーは、スループットと吐出高さが一致した、調整された 1 つのセットとしてステージを購入することがよくあります。
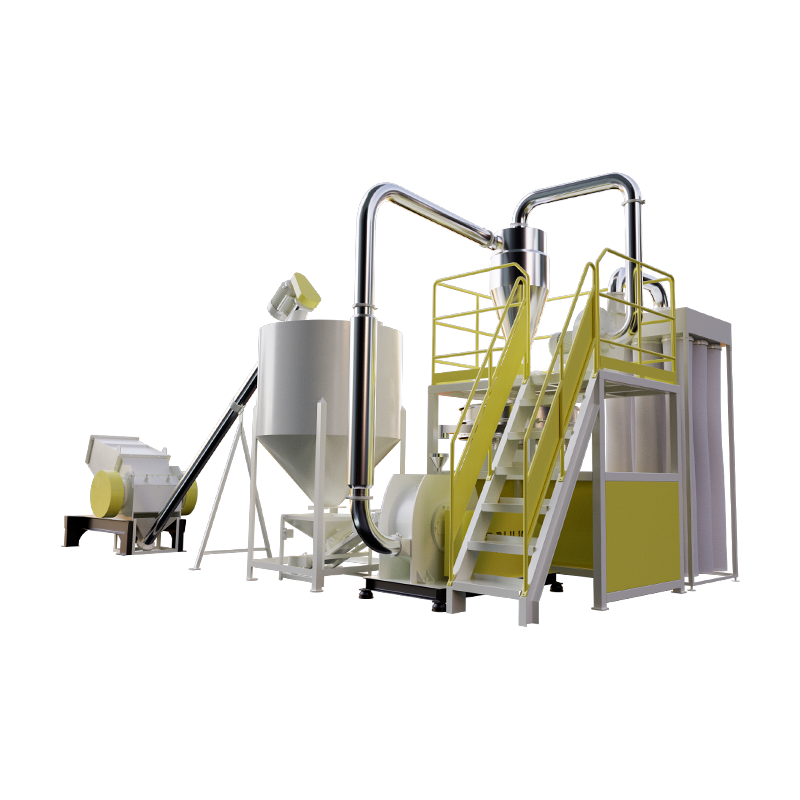 Mao Yueブレード式破砕・粉砕生産ライン ディスクミルのオプションと密閉集塵を備えた、調和のとれたスループットと排出量を求める加工業者向けの調整された細断-粉砕セット。 製品を見る→
さまざまな切断原理に調整された線が存在するのは、まさにこの理由からです。シュレッダー、造粒機、粉砕機は、供給サイズ、排出サイズ、容量について一致する必要があり、そうでない場合、そのうちの 1 つが永続的な制約になります。
素材に合わせたローター、カッター、スクリーンの組み合わせ
材料の挙動は、ほとんどのデータシートで認められている以上にマシンの仕様を変化させます。以下の違いは、生産の最初の週後に現場で現れるものです。
PVCパイプ、異形材およびシートのスクラップ
PVC は研磨性があると同時に熱に敏感です。パイプや異形材のスクラップには、頻繁に充填剤が多く含まれているため、刃先がすぐに鈍くなりますが、ポリマー自体が切断チャンバー内に残留すると、変色または劣化する可能性があります。ここでは、ヘッドラインモーターの出力よりも、耐摩耗性のブレード形状、十分なクリアランス、材料を素早く移動させるローターが重要です。
回転成形用PE
回転成形では、粉末が実質的に製品となります。幅広い粒子サイズを提供するミルでは、たとえ金型がどれほど優れていても、後でオーブンでピンホール、不均一な肉厚、および粗末な表面仕上げが発生します。多くの場合、トップ カットの一貫性はピーク スループットよりも重要です。そのため、このアプリケーションでは利用可能な最大のドライブではなく、均一性の高い構成が指定されます。
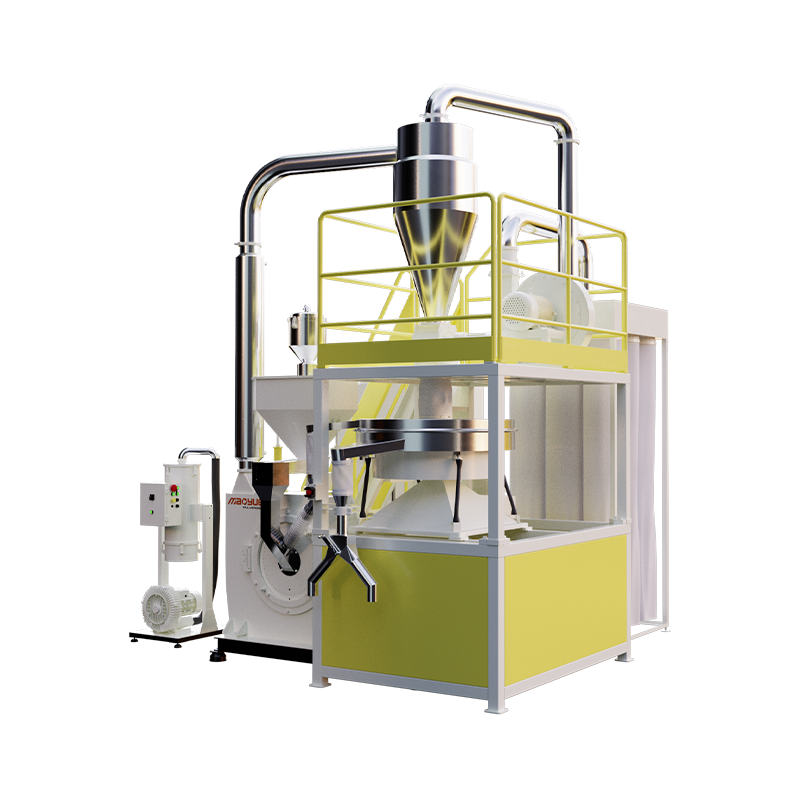 Mao Yue 600 PE 回転成形粉末粉砕機 20 ~ 100 メッシュ調整、水冷、PLC 温度制御、99.9% 以上のダスト捕捉を備えた均一性の高い PE 回転成形粉砕機。 製品を見る→
PPとPA
PPとPA grades are where temperature control decides whether a process is economic at all. Many of these resins soften and smear if ground too aggressively, so the choice is between cryogenic grinding and an ambient-temperature design that manages heat through airflow, rotor speed and controlled feed rate. Ambient grinding removes the cost of liquid nitrogen and the handling that comes with it, but it places real demands on the rotor and the feed system.
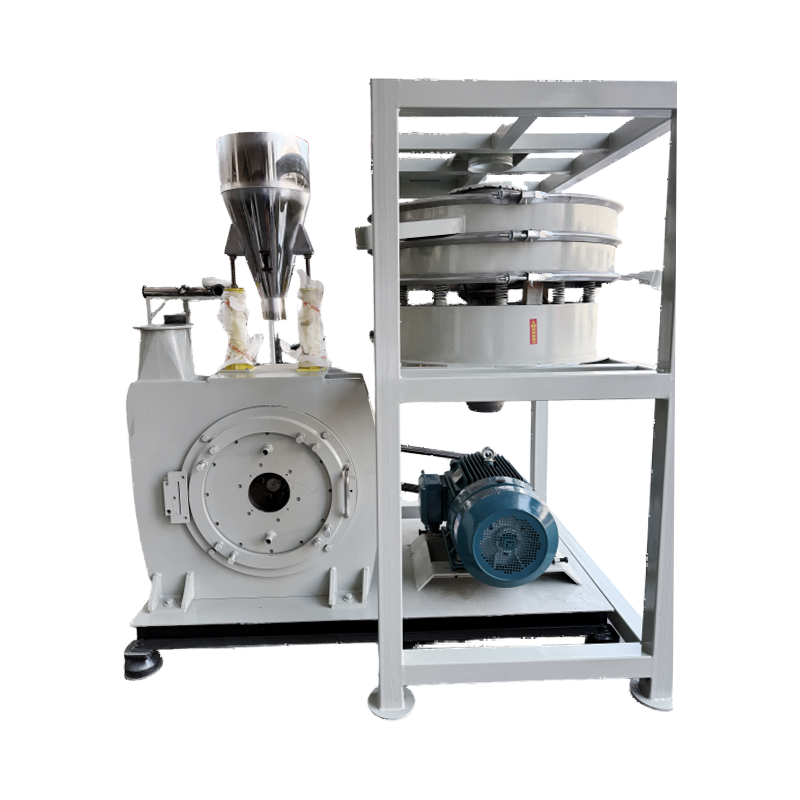 Mao Yue PA/PP-500 常温粉砕機 高クロム、モリブデン、バナジウムのディスクと±3 ~ 5°C の温度制御を備えたエントリーレベルの常温 PA/PP 粉砕機で、中小規模、多材料生産向けです。 製品を見る→
マスターバッチおよび充填コンパウンド
カラーマスターバッチと充填コンパウンドは、混合物に摩耗を加えます。炭酸カルシウム、タルク、およびガラス入りグレードはブレードとディスクの寿命を著しく短縮しますが、これらは迅速に開け、リセットし、再バランスを調整できる機械に有利です。プラントが 1 つのプラットフォームで複数の樹脂を実行する場合、交換可能なディスクと一貫した プラスチック粉砕機の範囲 スペアパーツの在庫と切り替え時間の両方を削減します。
実際のスループットを決定する仕様
材料と目標粒子サイズが決定されると、いくつかの仕様によって機械が見積どおりに動作するかどうかが決まります。
- ローターの直径と作動幅により、スロートのサイズと利用可能なトルクが設定されます。
- ローターが直線、V 字型、または千鳥状のナイフ配置を使用しているかどうかを含む、切断形状とナイフ数。
- 出力サイズと容量を直接制御するスクリーン開口部。サイズを 1 ミリメートル縮小するごとにスループットが低下します。
- 駆動力とフライホイールの質量は、薄膜よりもパージや厚い部分の方がはるかに重要です。
- 回転ナイフと固定ナイフの間のクリアランス。通常は数ミリメートル単位で設定されます。クリアランスの漂流は、糸状の再生材と熱の蓄積として現れます。
- コンベア、ラム、重力によるホッパーとフィードの配置。失速の最も一般的な原因はフィードのサージです。
サプライヤーは、材料、スクリーン、またはターゲット粒子サイズを明示せずに、単一のスループット数値を引用することがよくあります。これら 3 つの変数を省略して引用された数値は仕様ではなく、マーケティング ステートメントです。
プラスチックシュレッダーの5年間のコスト
購入価格は総額の最小部分です。サイズ削減ラインのランニングコストは、次の 4 つの項目によって決まります。
- 処理トン当たりのエネルギー。機械が設計よりも細かく粉砕するように要求されると、急激に上昇します。
- ブレード、ディスク、スクリーンを含む、1 トン当たりの摩耗部品。充填剤の含有量と汚染により、機械時間よりもはるかに多くの時間がかかります。
- ナイフまたはディスク交換ごとのダウンタイムは、切断チャンバーへのアクセスのしやすさによって異なります。
- 微粒子や粉塵の損失により、使用可能な収量が減少し、取り扱いと濾過のコストが発生します。
刃物鋼の選択、その硬度、およびその維持方法は、長期コストを予測する最も信頼できる要素の 1 つであり、通常の見積もり段階よりも注意を払う必要があります。実用的な参考資料はこれです 粉砕機ブレードガイド 材料、メンテナンス、選択について説明します。
注文前にサプライヤーに寄せるべき質問
これらの質問により、プロセスを理解しているサプライヤーと単に機械を販売するサプライヤーが区別されます。
- 一般的な樹脂の範囲ではなく、実際の材料をテストして粒度分布を提供してもらえますか?
- 使用する予定のスクリーンでのこのマテリアルのスループットはどれくらいですか?
- フィラーの含有量と汚染レベルを考慮すると、ブレードまたはディスクの寿命は何時間だと予想すべきですか?
- このデザインでナイフを完全に交換するにはどのくらい時間がかかりますか?またどのような工具が必要ですか?
- どのスペアパーツが在庫にありますか? ローターまたはディスクの納期はどれくらいですか?
- 2 年後にスケールアップする場合、ラインのどの段階が最初にボトルネックになるでしょうか?
書面で回答を求めます。材料の粒度分布とスループットの数値を約束するサプライヤーは、機械がどのように設計されたか、そして納入後の関係がどうなるかについて何かを伝えてくれます。
チェーンを正しく装着する
プラスチックシュレッダーは主力製品ですが、完全な解決策ではありません。サイズダウンを最大限に活用している工場は、破砕、造粒、粉砕を 1 つのシステムとして扱い、実際に使用する材料に対して各段階を指定し、摩耗部品を 2 年目に発見するのではなく、初日から予算を立てます。
プロセスに必要な粉末または再粉砕から開始し、実際に使用する材料を測定し、必然的に実行が求められるより困難な入力に備えてマージンを考慮して各段階のサイズを決定します。ブレード、ディスク、ローターが同じソースからサポートされている、適合するセットとして構築された機器は、運転を継続しやすく、耐用年数全体にわたってコストがかかりやすくなります。