

 中文简体
回転成形工場が樹脂供給者を変更すると、1 週間以内に粉末が送りねじの上にブリッジし始めます。通常の反応は、より激しく乾燥させたり、ホッパーにバイブレーターをボルトで固定したり、新しい樹脂を責めたりすることです。粉末流動性テストは、その推測を購入仕様書に記入できる数値に置き換えます。
このテストでは、袋の中での見た目や指の間の感触ではなく、装置に適用される応力下で原末がどのように動作するかを測定します。同一のふるい結果を持つ 2 つの粉末の排出方法は大きく異なる可能性があり、ギャップは通常、不合格バッチになるずっと前に測定可能です。
粉体流動性試験で実際に測定されるもの
流動性とは、ホッパーから出て、スクリューフィーダーを通って、金型を横切って押出機に入るという、特定の機器が必要とする方法で粉末が移動する能力のことです。この定義は意図的に機器固有のものであるため、単一の数値でサプライヤーと顧客の間の議論が解決することはほとんどありません。
- 凝集力 — 外部負荷がない状態で粒子が互いにどれだけ強く保持されるか。微粒子、湿気、表面の粘着性はすべてそれを高めます。
- 内部摩擦 — 粒子が互いに滑り合うときの抵抗。角張った粉砕された粒子は、丸い粒子よりも多くの粒子を生成します。
- 壁摩擦 - 粉体と鋼が接触する部分の抵抗。これにより、ホッパーに 60 度のコーンが必要か、70 度のコーンが必要かが決まります。
- 圧縮性と浸透性 — 負荷がかかるとどれだけ嵩密度が変化するか、また空気がベッド内をどれだけ容易に移動するか。どちらも洪水やネズミ捕りに影響を与えます。
方法と同じくらい条件も重要です。 10 kPa の圧密で記録された結果は、浅いホッパーでの 1 kPa での排出についてはほとんど述べていません。常に流量値の隣に応力、水分含有量、粒度分布を報告してください。それらがなければ、数値を再現したり比較したりすることはできません。
テストメソッドとそれぞれの結果
ほとんどの研究所では、日常的なチェックには高速インデックス テストを、設計作業にはせん断テストを選択します。以下の表は、一般的な方法が実際に何を実現するかを示しています。
| 方法 | 返されるもの | 実践メモ |
|---|---|---|
| 安息角 | ヒープ角度 (度) | 早くて安い。ストレスコントロールがなく、注出技術に敏感 |
| タップ密度、カール指数、ハウスナー比 | パーセントまたは比率で表した圧縮率 | メスシリンダーを使用して 10 分。摩擦と浸透性を無視する |
| オリフィスまたは漏斗の流れ | 標準的なカップを数秒で空にする | 顆粒には適しています。粘着性のプラスチック粉末は単にブロックしてしまうことがよくあります |
| シアーセル、直接またはリング (ASTM D6128、ASTM D6773) | 凝集力, flow function, internal and wall friction angles | ホッパー設計の基礎。訓練を受けたオペレーターと数百グラムのサンプル |
| 動的レオメトリー | ブレードサイクルあたりのエネルギーまたはトルク | ランキングやエアレーションの研究に適しています。サイロ設計に移行できない |
| 回転ドラムまたは雪崩 | なだれ角と広がり | 金型内での粉体の散布などの薄層流動に適しています。 |
| 壁摩擦 | 壁摩擦 angle against a named steel | 実際の壁の材質と表面仕上げが必要です |
実用的なメモが 2 つあります。顆粒に適した漏斗法では、粘着性のプラスチック粉末が頻繁に詰まります。そのため、漏斗の詰まりは、テストの不合格ではなく結果となります。シアーセルのデータは、サンプルの準備と同じくらい優れています。サンプルを乾燥しすぎると、境界線の粉末が工場の床での挙動よりもはるかに良く見える可能性があります。
数字を合否ラインに変える
規格や教科書で公表されている境界値は、物理法則ではなく、大規模なサンプルセットから導かれた規則です。これらはスクリーニング フィルターとして役立ちますが、仕様内の唯一の文にするべきではありません。
| インジケーター | 自由流動性(通常) | 凝集性(典型的) |
|---|---|---|
| ハウスナー比 | 1.25未満 | 1.40以上 |
| カー圧縮率指数 | 15パーセント未満 | 25パーセント以上 |
| 安息角 | 30度以下 | 40度以上 |
| 流量関数 ff (せん断セル) | 10以上 | 4未満 |
フロー関数は注意して読んでください。通常、粉末はおよそ 4 ~ 10 の間で、適切な割合のホッパーで作業可能です。 4 未満の場合はアーチ状になることが予想されます。 2 未満の場合、材料は通気、振動、または機械的な補助によってのみ動きます。 20 kPa でテストされた凝集性粉末は 1 kPa でテストされた自由流動性粉末と比較できないため、結果に付加された圧密応力を維持してください。
購入仕様書の場合は、ルーチンのロットチェックのインデックス方法を 1 つ、認定サンプルのせん断試験を 1 つ指定し、コンディショニング ルーチン、テスト応力、および許容範囲を同じ文書に記載します。
粉砕されたプラスチック粉末が特殊なケースである理由
サイズの中央値よりも形状が重要です。 粉砕機は切断および剪断を行うため、出力は角があり、通常は板状の部分が含まれます。したがって、噛み合い摩擦は同じ D50 の噴霧乾燥または結晶化粉末よりも高く、2 つのサンプルは同じホッパー内でまったく異なる挙動を示しながら中央値サイズを共有する可能性があります。
罰金が行動を支配します。 回転成形グレードでは、100 ミクロン未満の割合がわずかに上昇するだけで、ハウスナー比が約 1.2 から 1.35 ~ 1.45 の範囲に移動し、ブリッジが開始されることがよくあります。 Report the particle size distribution and the flow result together, never one without the other.
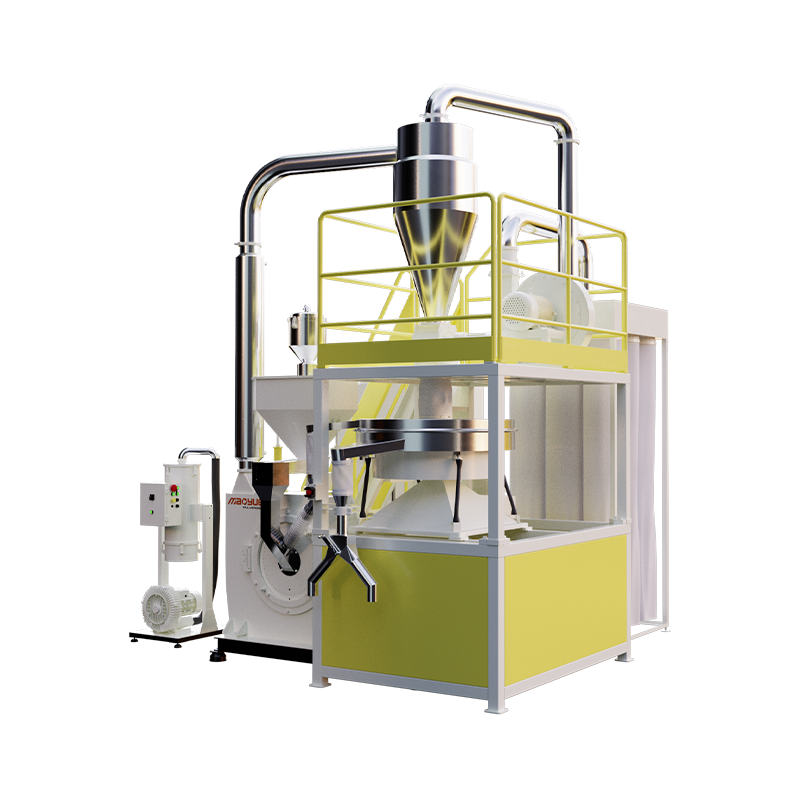 PE回転成形粉末粉砕機 モデル600 PE 回転成形パウダー用の 600 mm ディスク粉砕機。粒度を調整でき、温度制御された粉砕により、一貫した流れを重視した生産を実現します。 製品を見る→
化学は独自の効果を加えます。 Polyamide picks up moisture from the air and becomes noticeably more cohesive within hours of grinding.ポリプロピレンは吸湿性が低いですが、空気輸送中に静電気が発生し、まったく異なる理由で同じ症状、つまり粘着やネズミ穴が発生します。
配合されたコンパウンドはさらに硬いです。 マスターバッチおよび高充填コンパウンドは、粒子表面にワックス、ステアリン酸塩、顔料の凝集体を保持します。ベース樹脂とミル設定が変更されていない場合でも、フロー結果はロット間で変動する可能性があるため、保存された参照サンプルは実験室で最も役立つアイテムになります。
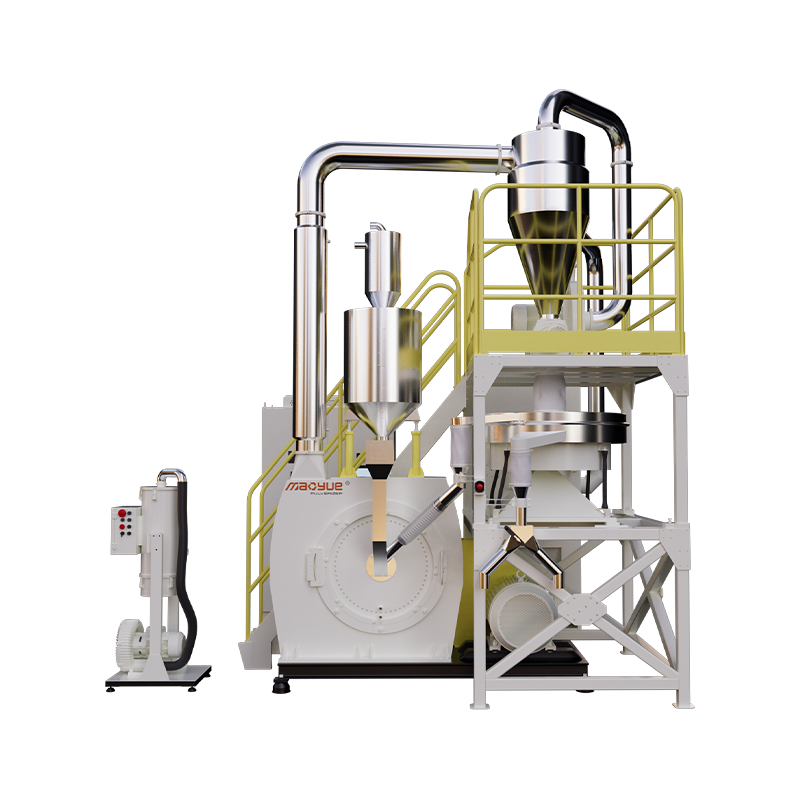 800 シリーズ大容量マスターバッチ粉砕機 ロット間の流れが重要なマスターバッチおよび充填コンパウンドのライン向けに、この大容量粉砕機はインバーター速度制御と二重冷却を提供します。 製品を見る→
試験結果から粉砕機の設定まで
流量データは、機械の調整に役立つ場合に役立ちます。微粉画分が成長したために凝集力が上昇した場合、通常、修正は分級、スクリーン条件、送り速度、または研削要素のクリアランスと切れ味に影響します。商品の状態やデザインなど、 研削ディスク 分布全体がシフトするため、ブレードまたはディスクを交換した後は、出力が変わらないと仮定するのではなく、常に新しいフローチェックを行う必要があります。
熱履歴も重要です。液体窒素を使用しないポリアミドとポリプロピレンの周囲粉砕は運転コストを抑えますが、高温粉砕では粒子表面が丸くなり、わずかに融合する可能性があります。これにより、嵩密度と分散性が低下しながら吐出が改善される可能性があるため、両方の特性が合格基準に属します。 Equipment built for room-temperature processing reflects that trade-off in its cooling and feed design.
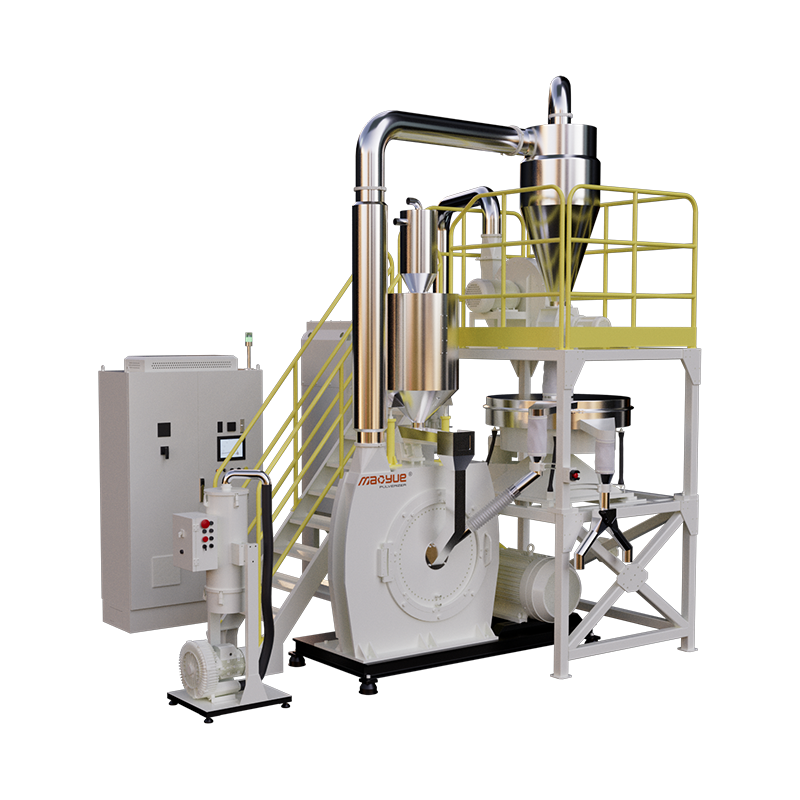 800PA/PP Room-Temperature Energy-Saving Plastic Pulverizer 熱履歴が粉末の品質に影響を与える PA/PP 粉砕用のこの室温粉砕機は、大容量と二重回路冷却および ±2°C の温度制御を組み合わせています。 製品を見る→
A simple maintenance trigger follows from this: test the first powder produced after a new blade set, then repeat at fixed intervals. When cohesion or the fine fraction moves beyond the agreed band, the tooling is due for attention. That costs far less than a rejected production lot, and it turns the flow test into a scheduling tool rather than a post-mortem.
Sampling, Conditioning and a Test Plan You Can Run Next Week
Most poor reproducibility comes from sampling, not from instruments.バッグの上部からではなく、実際のプロセスの流れからサンプルを採取し、すぐに密封して、流量値とともに水分、かさ密度、粒度分布を記録します。マシンのオプションをまだ絞り込んでいる場合は、この概要を参照してください。 粉砕機の種類と購入のヒント is a sensible starting point before you commit to a specification.
- Define the decision first: hopper design, lot acceptance, or tooling wear monitoring.
- Condition samples for 24 hours at 23 degrees Celsius and 50 percent relative humidity, then recheck moisture.
- 選択したインデックス法をサンプルごとに 3 回実行し、平均と範囲を報告します。 differences under about 10 percent are usually noise.
- 機器で測定または推定された圧密応力で、せん断セル内で認定サンプルをテストします。
- Retest after one, four and twelve weeks of storage to catch time consolidation and caking.
- 将来の比較でベースラインが得られるように、承認されたすべてのロットから採取した参照サンプルを密封して保管してください。
流動挙動は、単一の部品を成形する前に測定できる数少ない品質特性の 1 つであり、不合格となったバッチに比べて安価です。 Choose the method that matches the decision in front of you, record the conditions every time, and watch the trend across lots. The direction of travel tells you more than any single reading.