

 中文简体
プラスチック粉砕機用の粉砕ディスクを選択する場合、セグメント設計とソリッド設計の違いは、その構造を超えて広がります。また、機械の互換性、摩耗した部品の処理方法、スペア部品の計画、長期的な運用コストにも影響します。
セグメント化されたディスクにより、研削要素が支持構造から分離されます。一部の設計では、個々の研削セグメントを交換できます。ソリッドディスクは、研削面が単一のディスク本体に機械加工されています。どちらの設計もあらゆる用途に適しているわけではありません。購入者は設置の互換性を確認し、同じ材料と粉末要件を使用して仕様上の粉末出力、エネルギー消費、メンテナンスコストを比較する必要があります。
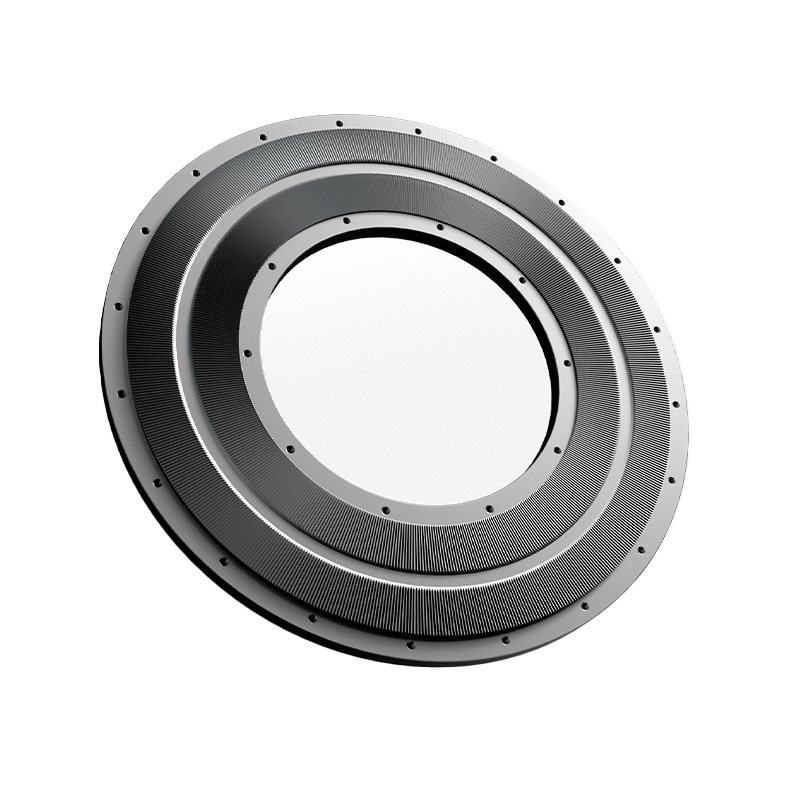
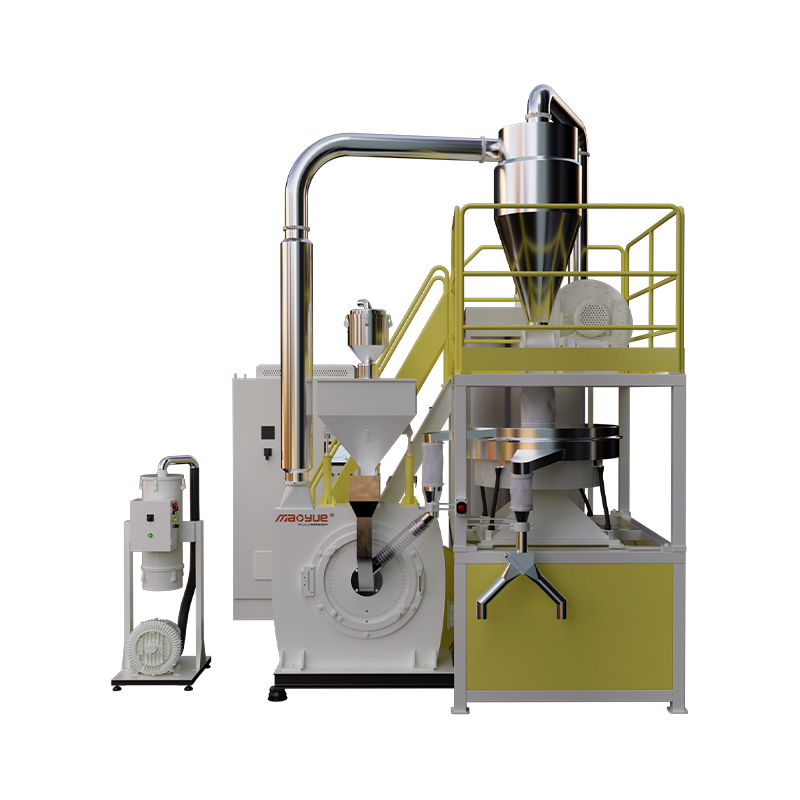
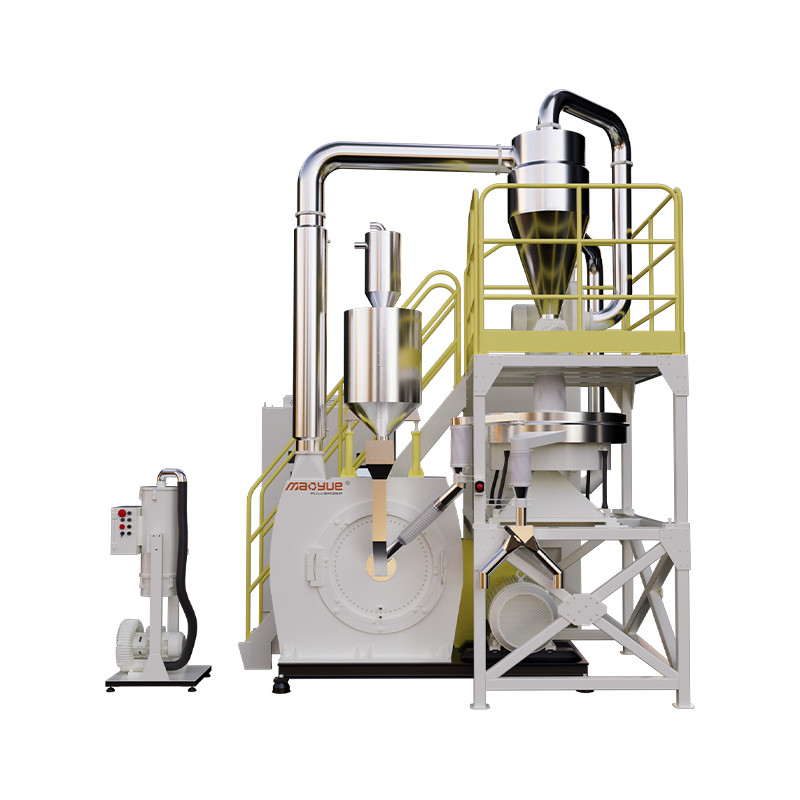
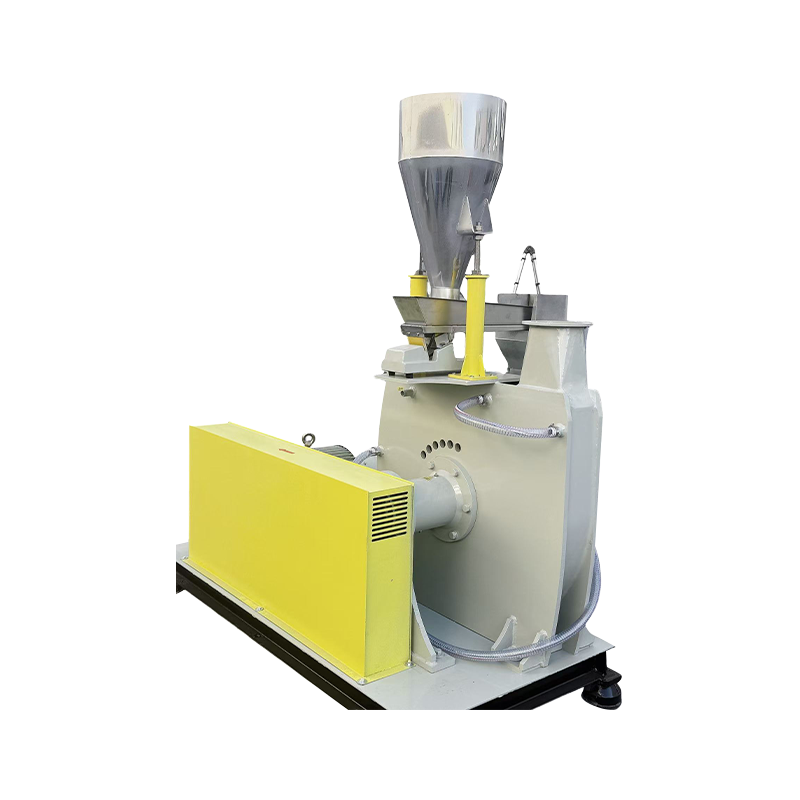
マオ・ユエ プラスチック粉砕機の研削ディスクとブレードの製造を専門としています。それ PE粉砕ディスク この範囲にはセグメント化されたデザインとソリッドなデザインの両方が含まれており、カスタム サイズも利用できます。交換用ディスクを調達したり、新しい装置を評価したりするバイヤーは、材料、既存の機械インターフェース、およびターゲット粉末の仕様に基づいて、適切な構成について話し合うことができます。
この記事では、ディスク型プラスチック粉砕機で使用される粉砕ディスクについて説明します。鉱山工場やその他の産業で使用される同様の名前のコンポーネントではありません。
セグメント化された研削ディスクとソリッド研削ディスクの違いは何ですか?
セグメント化されたディスク: 個別の研削要素と支持構造
セグメント化されたディスクは通常、研削セグメントまたは歯付きセクションが取り付けられたキャリア ディスクで構成されます。位置決めおよび固定機能により、これらの要素が固定され、作業研削面が形成されます。
この構造により、サポート機能が材料に接触する研削要素から分離されます。個別に交換できる設計の場合、毎回キャリアディスク全体を交換することなく、摩耗した要素に重点を置いてメンテナンスを行うことができます。
ソリッドディスク:研削面を一体に加工
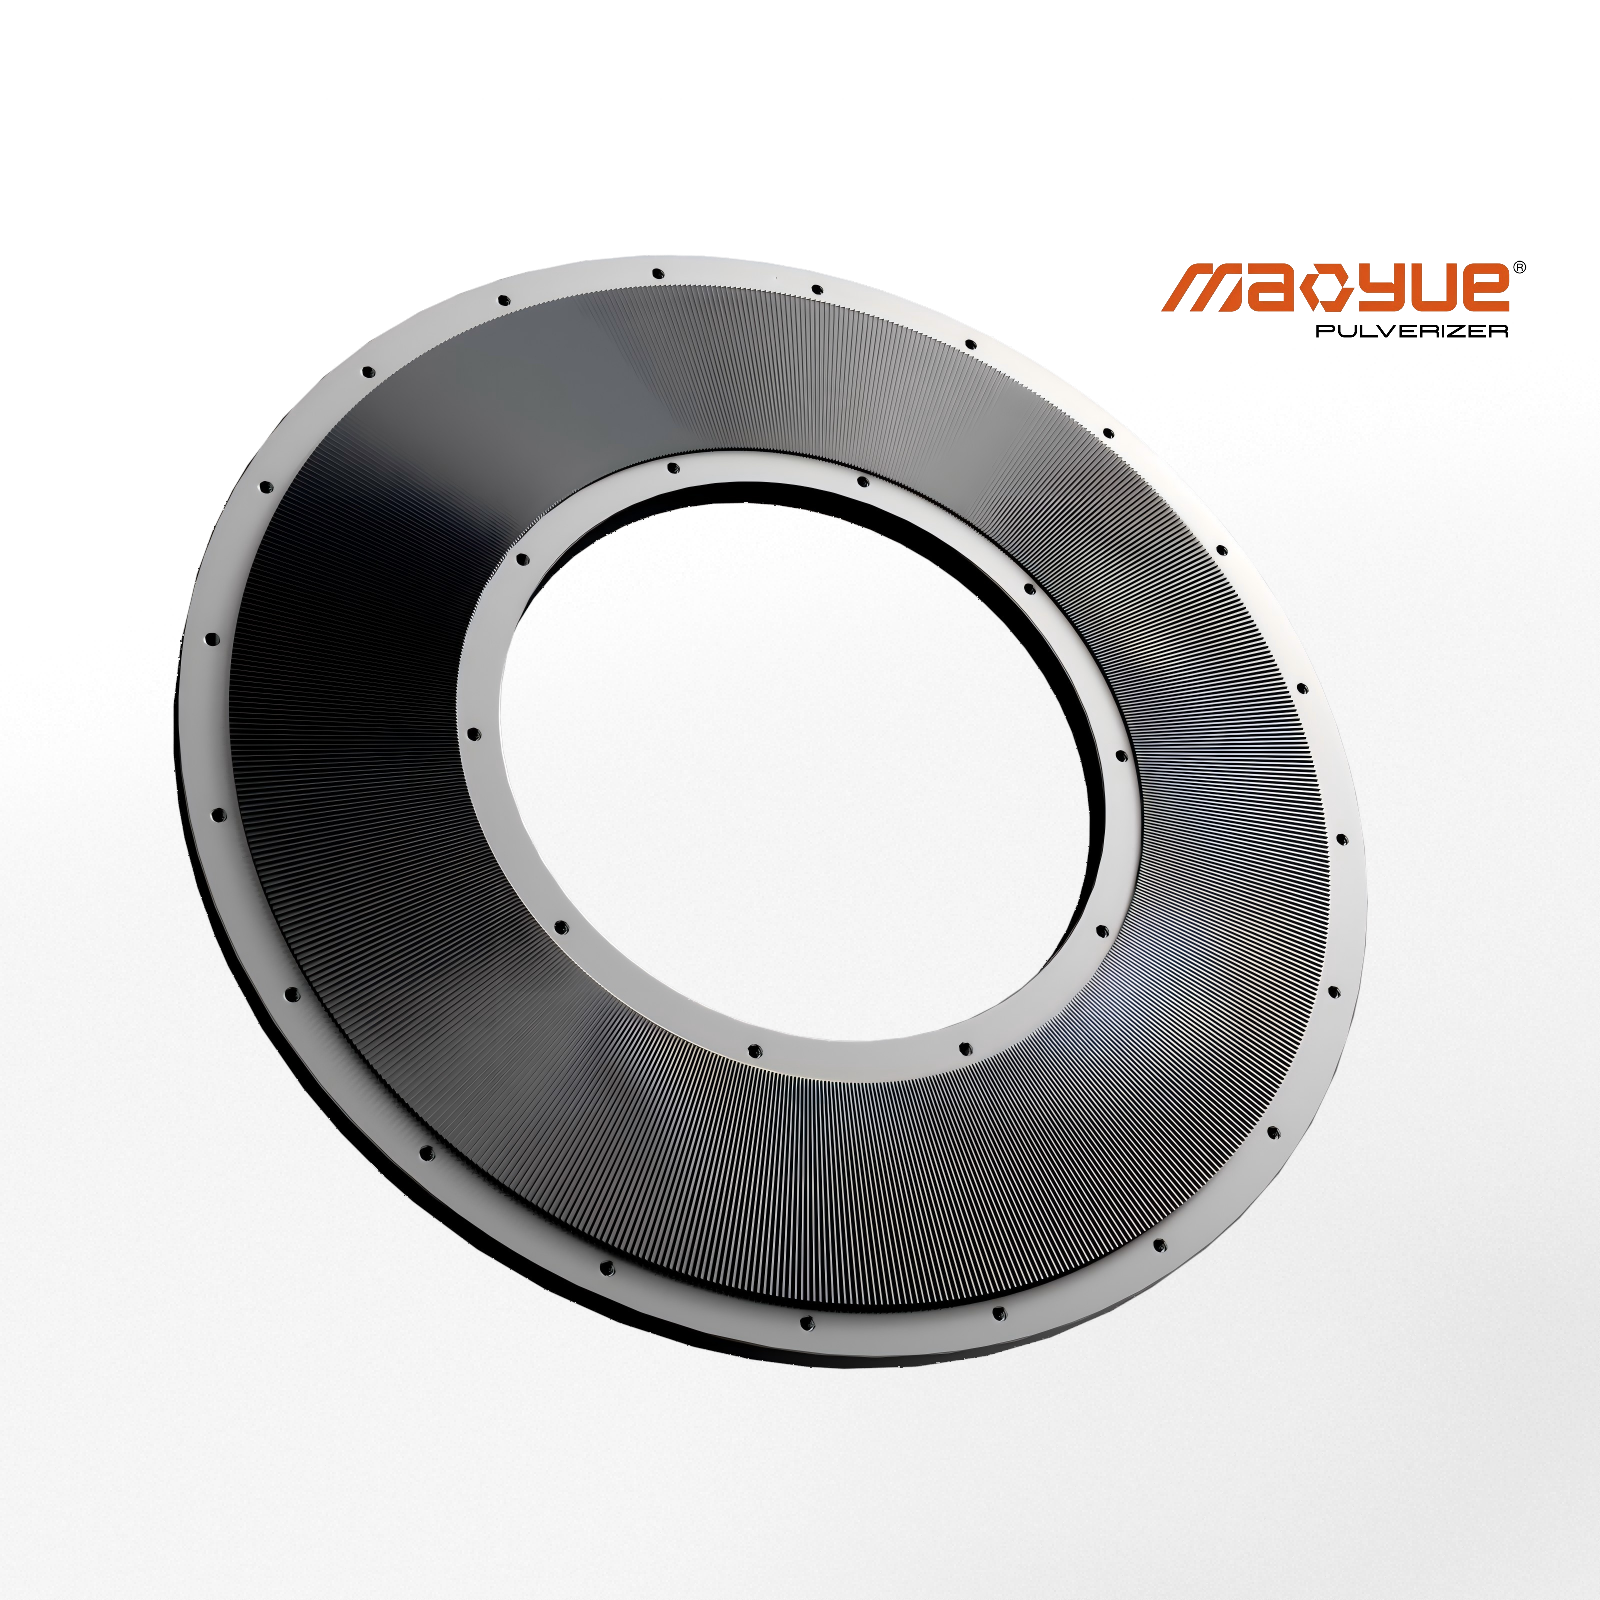
一般的なソリッドディスク設計では、研削歯は単一のディスク本体に直接機械加工され、その後、機械の固定側または回転側に取り付けられます。
作業面上で組み立てるための個別の研削セグメントはありませんが、取り付けには正しい位置決め、取り付け面間の適切な接触、および確実な固定が必要です。ソリッドディスクは必ずしも取り外しできないわけではなく、また研ぎ直しに適していないわけでもありません。摩耗後の適切な処置は、歯形、残りの寸法、材料の状態、および許容される修理範囲によって異なります。
複列歯はセグメント化されたソリッドデザインとどのように関係しますか?
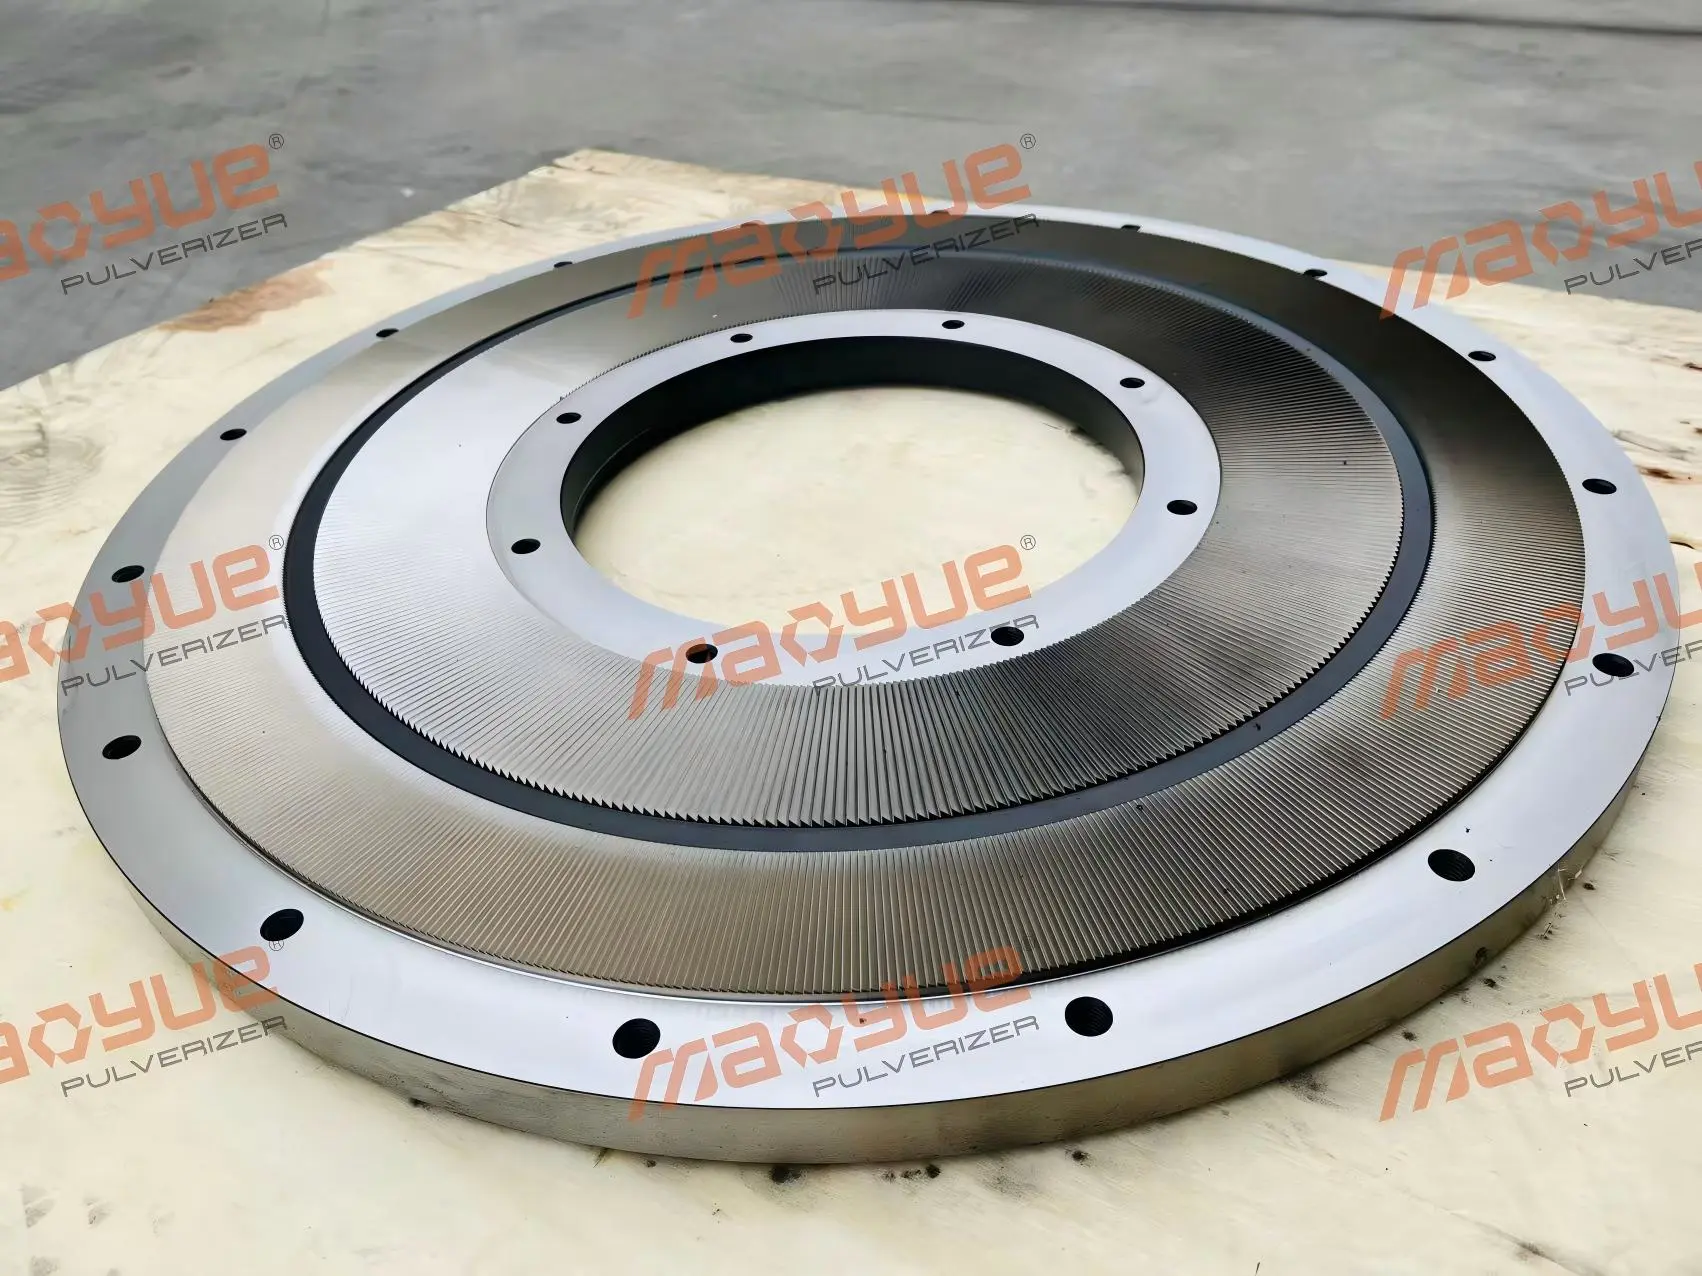
セグメント化されたソリッドはコンポーネントの構造を表し、複列の歯は研削歯の配置を表します。これらは異なる分類です。したがって、複列歯をセグメントディスクまたはソリッドディスクの別名として使用すべきではありません。製品を比較する場合は、図面、写真、部品の詳細を使用して、サプライヤーがどのような構造を意味しているかを正確に確認してください。
セグメント化研削ディスクとソリッド研削ディスク: 主な比較
どちらがメンテナンスしやすいでしょうか?セグメント化された設計により、条件が許せばキャリアディスクを保持し、研削セグメントを交換することができます。堅牢な設計により、個々のセグメントの組み立てやチェックが不要になります。
ディスク全体を交換する必要があるのはどれですか?ソリッドディスクが交換限界に達すると、通常、機械全体やすべての取り付けおよびサポートコンポーネントではなく、研削ディスク自体が交換されます。セグメント化された設計でセグメントのみを交換できるかどうかは、キャリア ディスクの状態、位置決め機能、および固定ポイント、および設計がその交換方法を許可するかどうかによって決まります。どちらのデザインも、条件が許せば再研磨後も引き続き使用できます。
メンテナンス要件はどのように異なりますか?
部分的な交換が可能なセグメント化されたディスクの場合、各セグメントの摩耗状態と組み立て要件によって、個々のセグメントを交換するか、完全なセットを交換する必要があるかが決まります。交換作業では、一貫した研削面と正確なフィット感を維持する必要があります。
ソリッド ディスクは完全なユニットとして検査されます。損傷の程度と取り代の残量により、再研磨または交換の計画が決まります。
異常な摩耗が発生している場合は、異物の有無、取り付けの問題、動作条件を同時に確認してください。調査結果を使用して、適切なコンポーネントの作業と機械の調整を計画します。
スペアパーツとして、セグメントディスクシステムは交換要件に応じて研削セグメントとフィッティングをストックできます。ソリッド ディスク システムは、マシン構成に合わせてスペア ディスクまたは適合するアセンブリを準備できます。
初期購入コストと長期運用コストはどのように比較すべきですか?
まず、見積書に何が含まれているかを確認します: 研削セグメント、キャリアディスク、固定ディスク、回転ディスク、または完全に適合するアセンブリ。供給範囲が異なる場合、セグメントの見積りとディスク全体の見積りを直接比較すると、誤解を招く可能性があります。
検査により、既存のキャリア ディスクが引き続き使用できることが確認された場合、セグメント化されたディスクの見積書に交換用セグメントと必要なアクセサリが含まれる場合があります。初回購入または構造変更の場合は、見積書にキャリア ディスクおよび関連する変更も含める必要があります。ソリッドディスクの見積もりには、必要な固定ディスク、回転ディスク、または適合するアセンブリが含まれている必要があります。価格は、供給範囲と技術要件が明確になって初めて比較可能になります。
規格内粉末の単位当たりの合計コスト = 評価期間に含まれる合計コスト ÷ その期間中に製造された規格内粉末の質量。
ディスクの交換が頻繁であったり、ダウンタイムが長かったりする場合、ディスクの購入価格が低いからといって、必ずしも長期的なコストが下がるとは限りません。同様に、個々のセグメントを交換できるからといって、全体のメンテナンス コストが自動的に削減されるわけではありません。
運用データが限られている場合は、異なる耐用年数とメンテナンス頻度の仮定を使用してシナリオを比較します。これらの前提を明確に述べ、製造記録が入手可能になったときに修正します。
あなたのマシンに適合するディスクのデザインはどれですか?
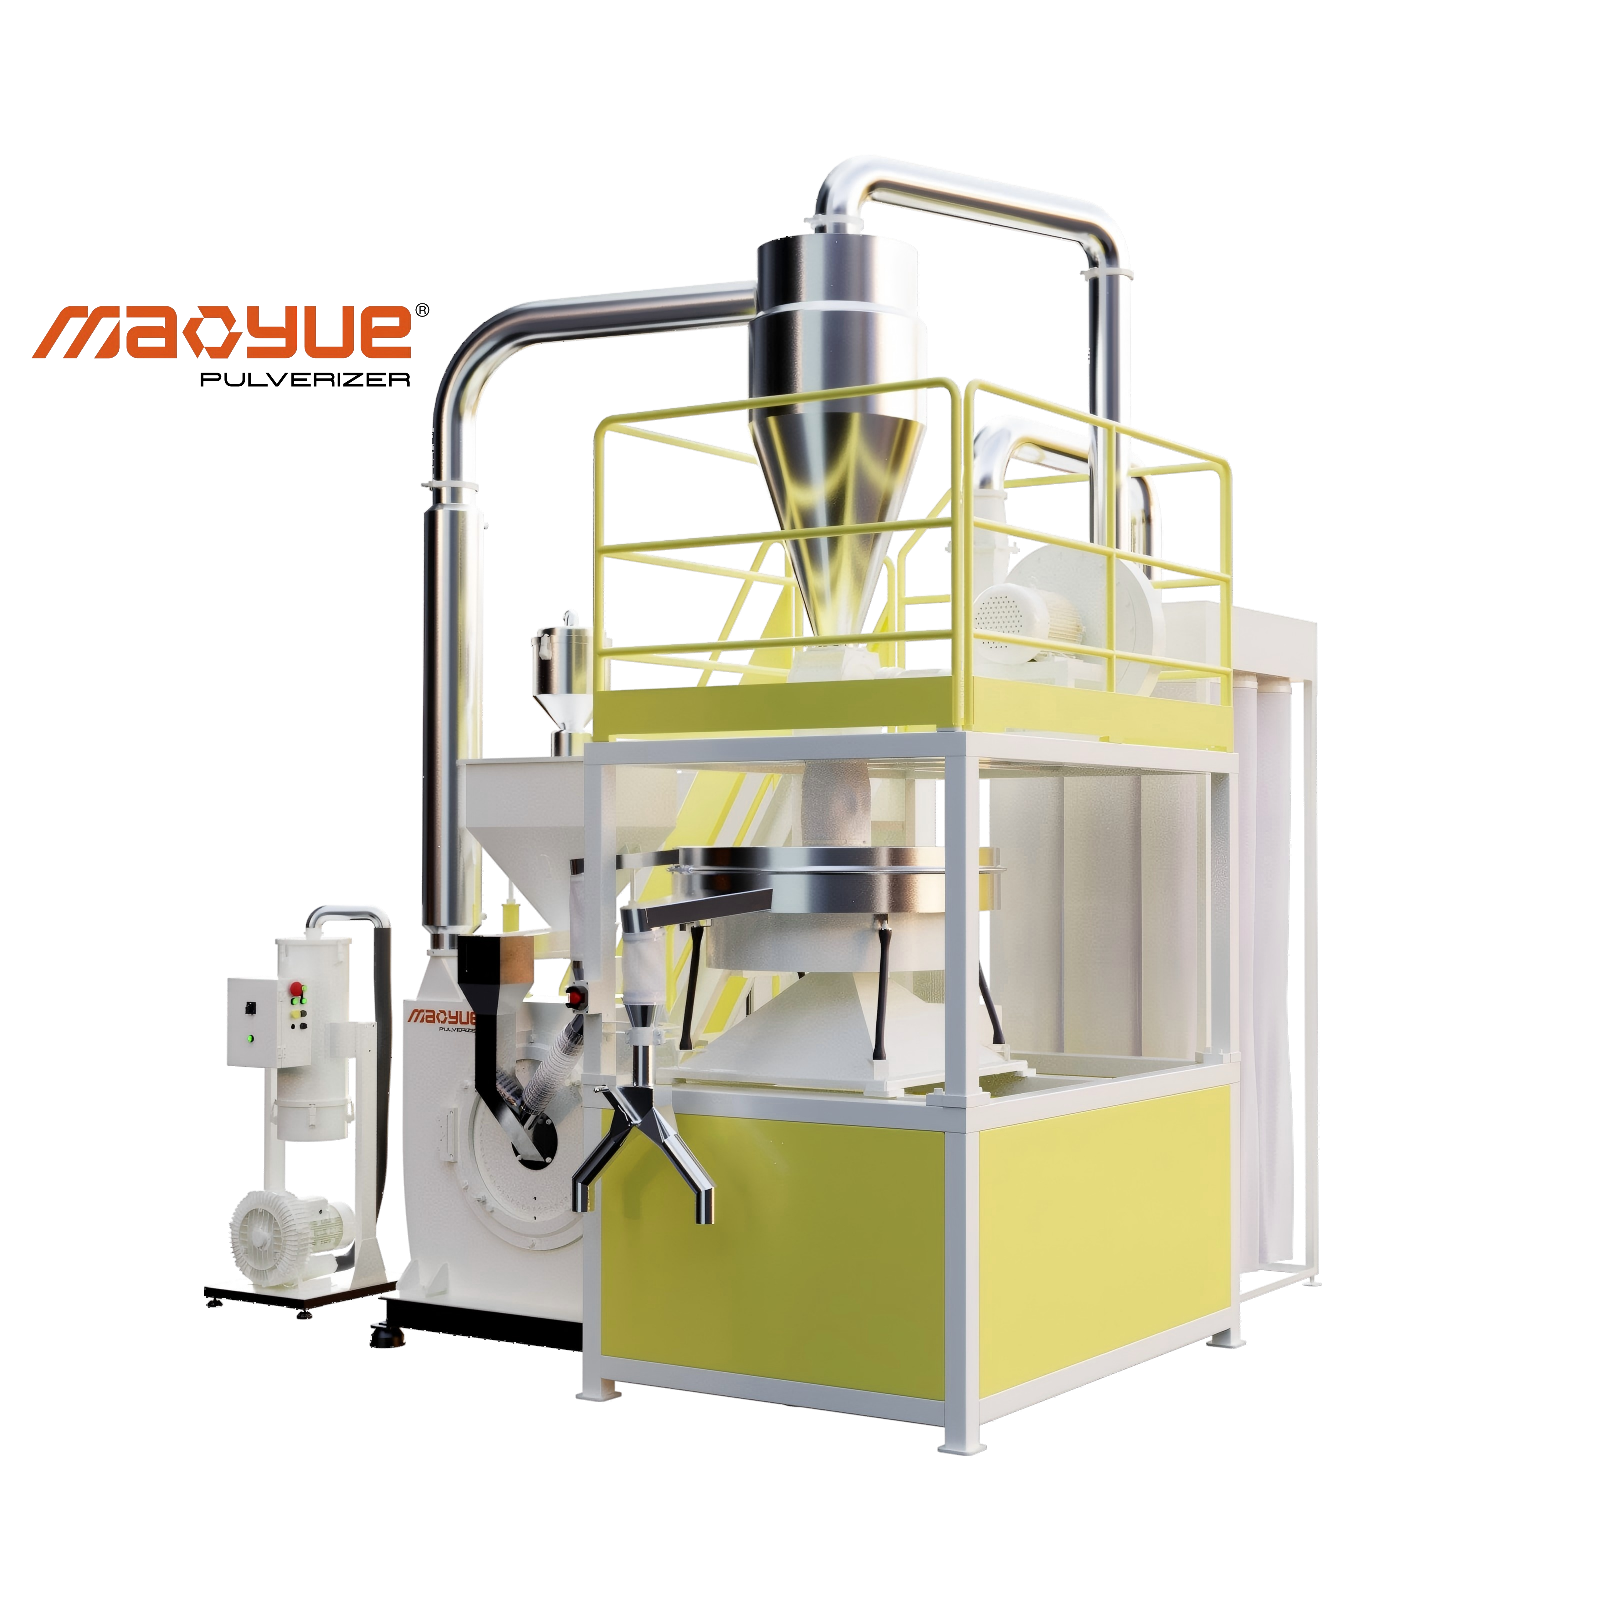
既存の取り付けインターフェイスとディスクのペアリング要件
外径が一致しても、2 つのディスクが直接交換可能であることを意味するものではありません。
インターフェースチェックでは、センターボア、位置決め機能、取り付け穴の位置、厚さ、作業面の位置、固定方法も対象となります。回転側では、重量、回転慣性、バランス要件、ギャップ調整機構や冷却構造との互換性などの追加チェックが行われます。
ソリッド ディスクからセグメント ディスク、またはその逆に変更するには、最初に技術的な互換性チェックが必要です。 Mao Yue と交換ディスクについて話し合うときは、前面と背面の写真、寸法図、および機械のモデルを提供してください。適切な供給提案を議論できるように、固定ディスク、回転ディスク、または完全に適合したアセンブリが必要かどうかを指定します。
材料の種類、配合、および供給条件
選択は、「PE ディスク」や「プラスチック研削ディスク」などのラベルだけに頼るのではなく、実際の素材から始める必要があります。
関連情報には、樹脂の種類とグレード、バージンまたはリサイクル内容、充填剤と添加剤、フィードのサイズと形状が含まれます。混合ソースからのクリーンな PE ペレット、充填コンパウンド、およびリサイクルされた再粉砕には、同じ出力または摩耗の期待値を割り当てるべきではありません。
原料がバッチ間で大きく異なる場合、テストサンプルは通常の生産で使用される材料を表す必要があります。これにより、加工が容易な材料のみを使用して容量を評価することが回避されます。
対象粉末の仕様と下流用途
ディスクを選択する目的は、単に材料を細かくすることではなく、適切な粉末を安定して生成することです。
たとえば、PE 回転成形粉末は、粒度分布、流動性、嵩密度を使用して評価されます。マスターバッチおよびポリマー配合用の粉末は、その後の混合および加工における適合性を評価する必要があります。
粒子サイズの範囲、許容される超過サイズの割合、および試験方法を事前に定義すると、合格要件を確立するのに役立ちます。細かさをメッシュで表す場合は、双方が同じ基準を使用して承認できるように、ふるいの規格または対応する口径サイズも指定します。
研削ディスクの製造品質はどのように評価できますか?
材料と熱処理: 硬度は耐用年数を確立しない
材料グレード、熱処理条件、硬度は重要ですが、どれだけで寿命を決めることはできません。
材料仕様、測定位置、重要な寸法、欠陥検査要件はすべて、技術的な購入レビューの一部です。原料、充填剤含有量、運転条件が変化すると、異なる摩耗パターンが生じる可能性があります。硬度だけでは全体的な性能を判断するのに十分ではありません。
耐摩耗性、靱性、加工品質、実際のサービス記録を考慮して、意図された動作条件に合わせて材料オプションを比較してください。
歯形と組立精度:取付状態の評価
歯の形状、刃先の状態、加工の一貫性は、研削コンポーネントがどのように連携するかに影響します。
セグメント化されたディスクの場合、検査は、設置された研削面の高さ、セグメントの位置、隣接するセグメント間の領域に焦点を当てます。ソリッドディスクの場合、加工された研削面全体の状態と取り付け後の位置が焦点となります。取り付け基準と作業面の関係は、両方の設計に共通の検査ポイントです。
重要な寸法公差、検査範囲、および検査方法を購入仕様書に文書化すると、完成品およびアセンブリの検査結果に基づいて比較できるようになります。構造タイプだけでは、精度や研削ギャップの安定性は確立されません。
回転コンポーネントのバランスと再起動前チェック
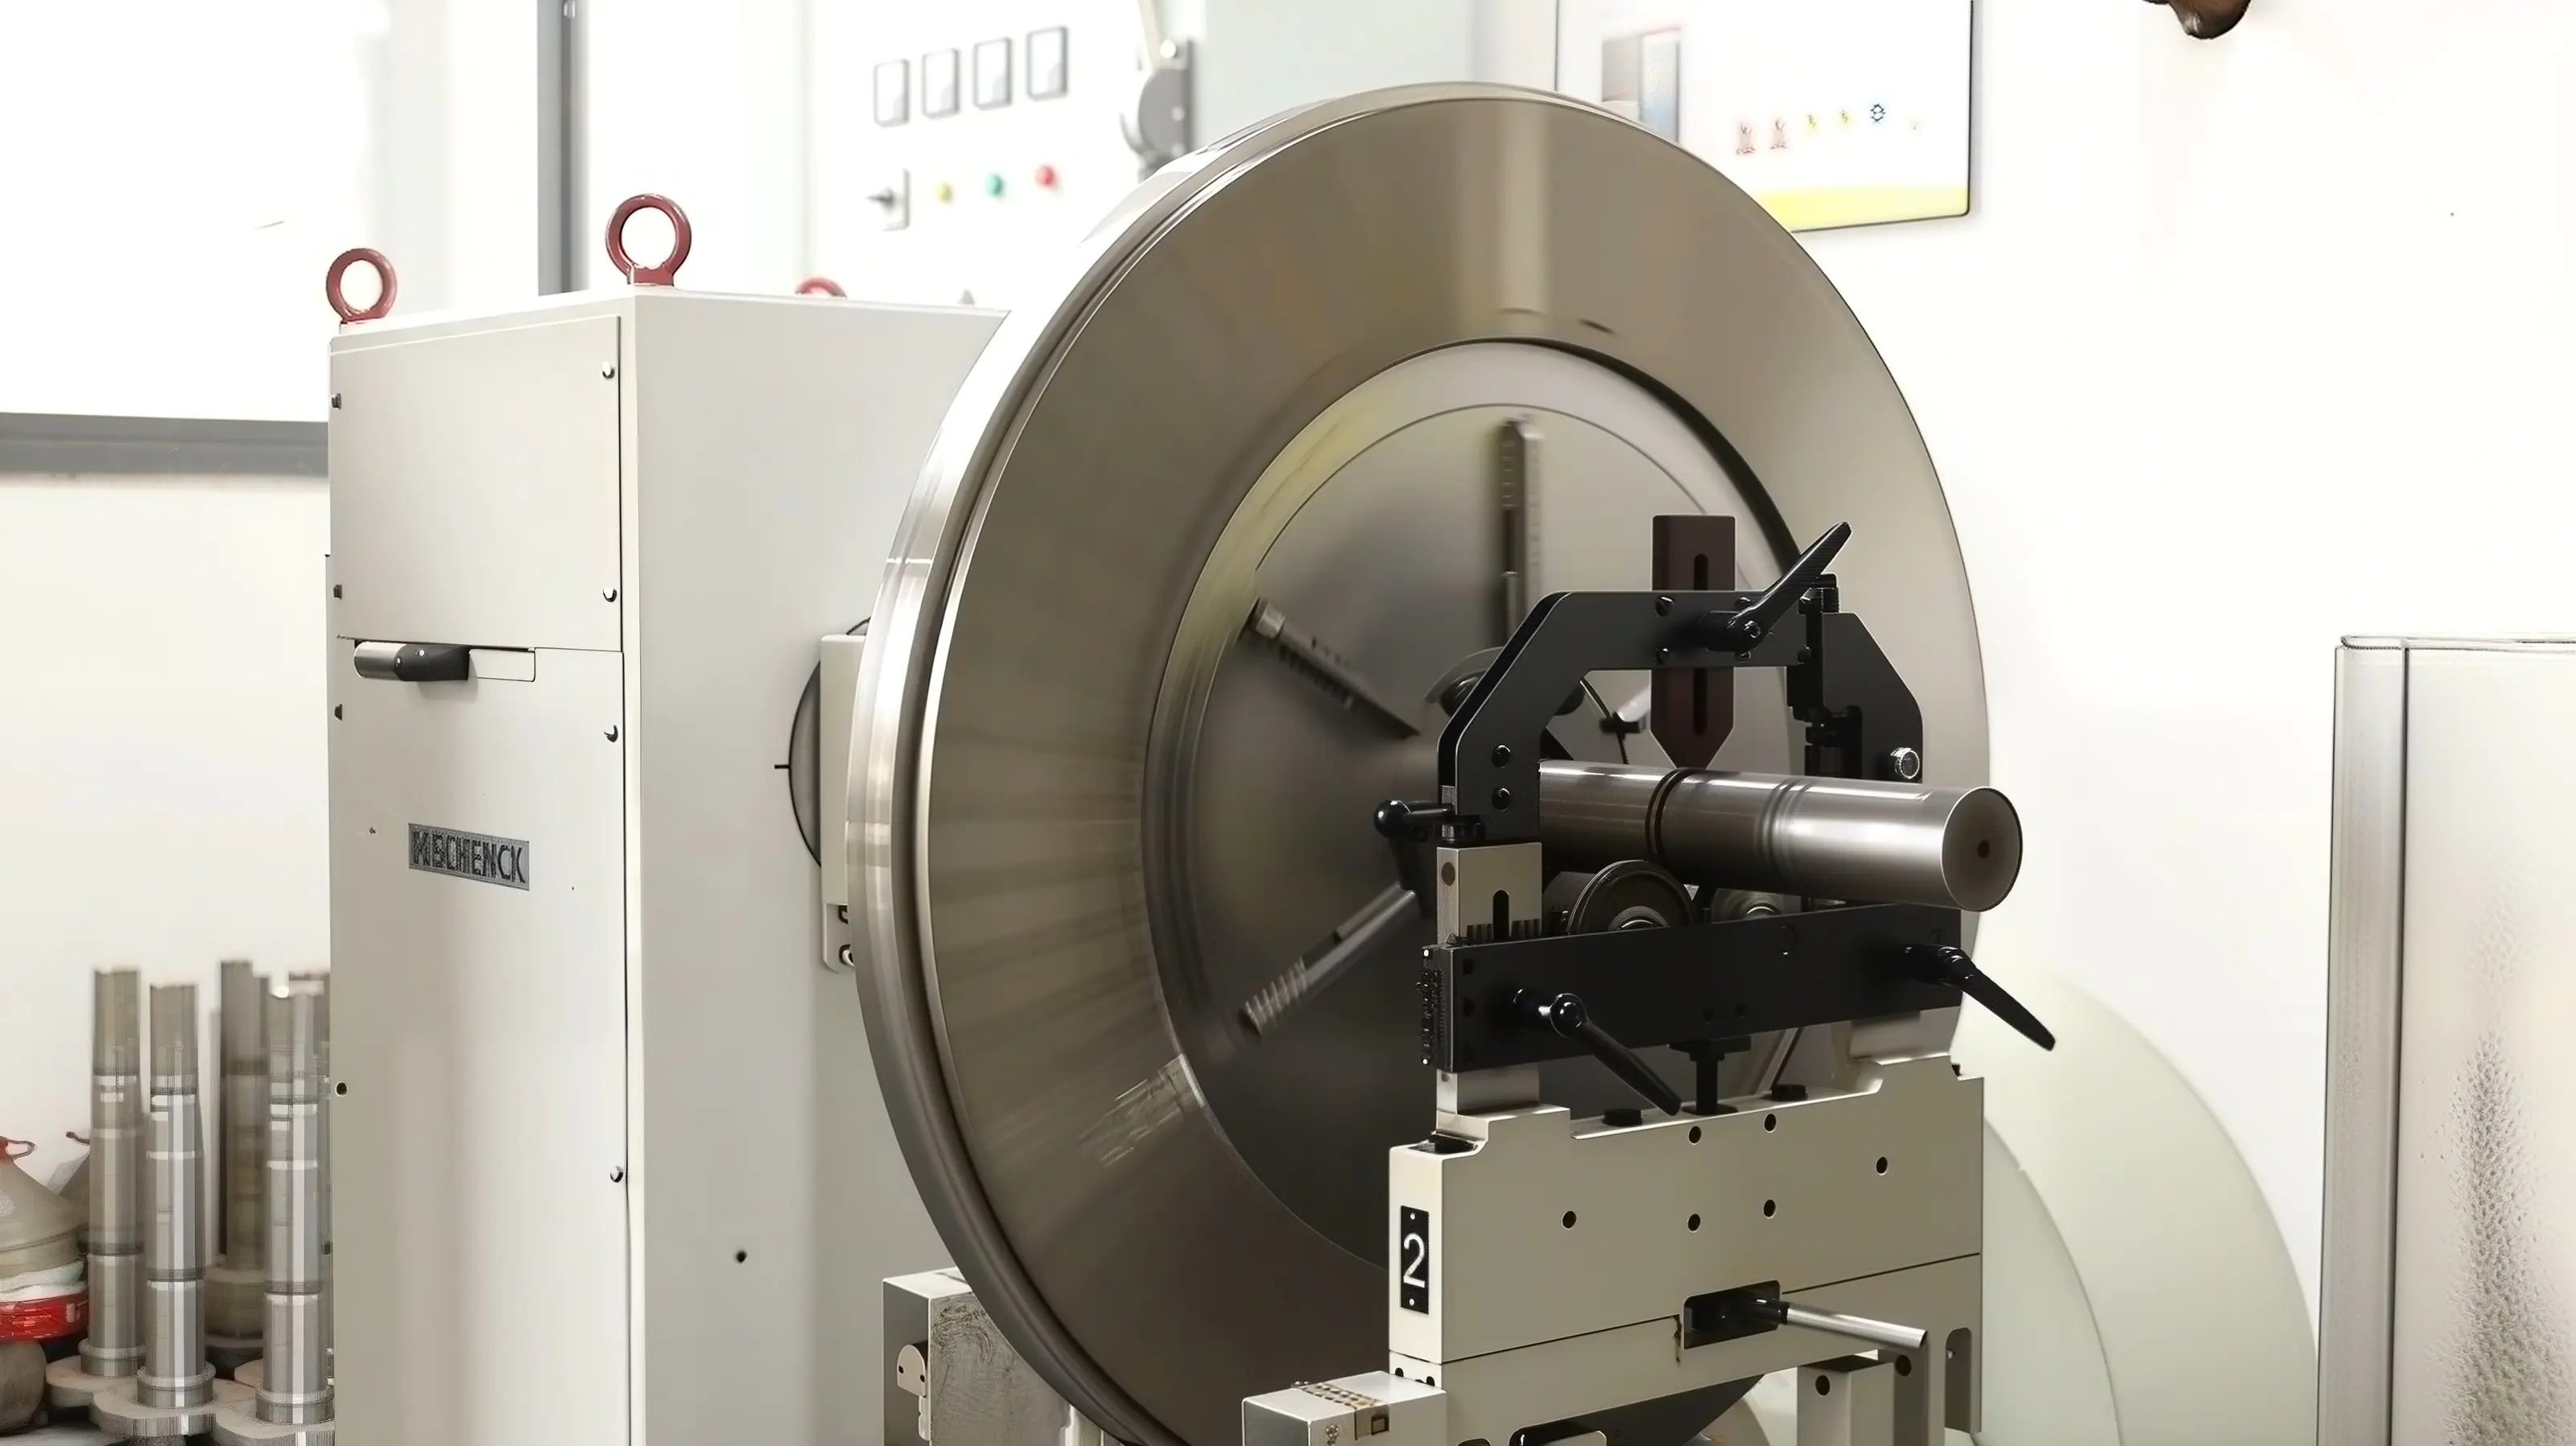
バランス検査は、個々のディスク、またはディスクと他のコンポーネントで形成される回転アセンブリに適用されます。機械またはコンポーネントのメーカーが関連範囲を定義します。
セグメントディスクのセグメントを交換した後、位置決め、組み立て、研削クリアランス、およびボルトの締め付けがチェックされます。ソリッドディスクを交換した後も、同じ項目を確認する必要があります。すべての分解、組み立て、ギャップ調整、および再起動前のチェックは、機器を停止し、エネルギー源を隔離した状態で、該当する機械手順に従う必要があります。
実際の研削性能はどのように比較すればよいですか?
同等の条件でトライアルを実行する
結果を比較するには、可能な限り同じ材料、供給条件、ターゲット粉末仕様、およびテスト方法を使用して両方のディスク設計をテストします。速度、供給、選別、および冷却の構成を記録します。
2 つの個別に最適化された処理セットアップを比較する場合は、結果を解釈する前に構成の違いを特定します。これにより、速度、スクリーン、または冷却によって引き起こされる変化がディスクの設計に完全に起因することを避けることができます。
試行には、機械がウォームアップした後の操作を含める必要があり、連続生産パフォーマンスを評価するためにさまざまな時点でサンプルを採取します。短期的なピーク出力は、試験のその段階での結果にすぎません。
オンスペックの粉末生産量と比エネルギー消費量を一緒に比較する
関連する 2 つの対策を使用します。
仕様上の粉体出力 (kg/h) = 合意された仕様を満たす粉体の質量 (kg) ÷ 対応する運転時間 (h)
規格外粉末 1 キログラムあたりの比エネルギー消費量 (kWh/kg) = 測定期間中に消費された電力 (kWh) ÷ その期間中に生成された規格外粉末の質量 (kg)
エネルギー記録には、測定範囲が一貫しているように、ファン、選別、搬送、および補助冷却装置が含まれるかどうかを記載する必要があります。実際の生産コストには電力消費記録が必要です。メインモーターの定格出力だけを比較するだけでは不十分です。
供給量、総排出量、および仕様上の粉末出力を個別に記録します。また、工場に戻されるサイズ超過の材料や装置内に残る材料も考慮に入れて、再循環材料が最終生産量として 2 倍にカウントされないようにします。
Mao Yue は材料およびプロセスの試験サービスを提供しています。試験を手配するには、材料の説明、ターゲット粒子サイズ、出力要件を提出し、サンプル量、試験構成、結果の記録方法について話し合います。 2 つのディスク設計を直接比較するには、必要なテスト構成が利用可能であることを事前に確認する必要もあります。
Mao Yue プラスチック粉砕機研削ディスクを選ぶ理由
Mao Yue は、プラスチック粉砕機の粉砕ディスクおよび関連ブレードの製造、ディスク構成の選択、交換部品の供給を提供しています。新しい機器のコンポーネントを指定する場合でも、既存のマシンのスペアを調達する場合でも、お客様は次の 4 つの領域でコンポーネントと技術要件について話し合うことができます。
社内での研削ディスクの製造
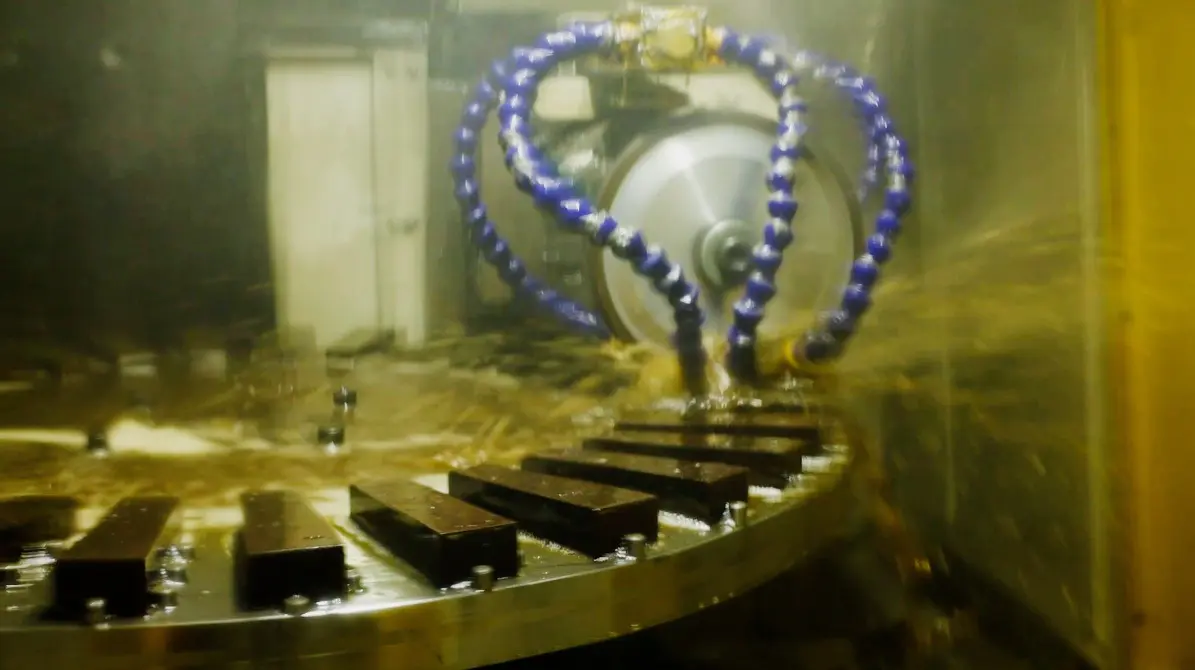
Mao Yue は、ディスク、 研削セグメント 、ブレードも社内で。 CNC 加工、精密研削、重要な寸法検査により、歯のプロファイル、厚さ、取り付け寸法の一貫性を管理できます。
社内製造により、顧客は図面、寸法、検査要件を製造業者と直接話し合うことができ、カスタムコンポーネントとその後の交換のための明確な加工仕様を確立できます。
DC53の材質と熱処理
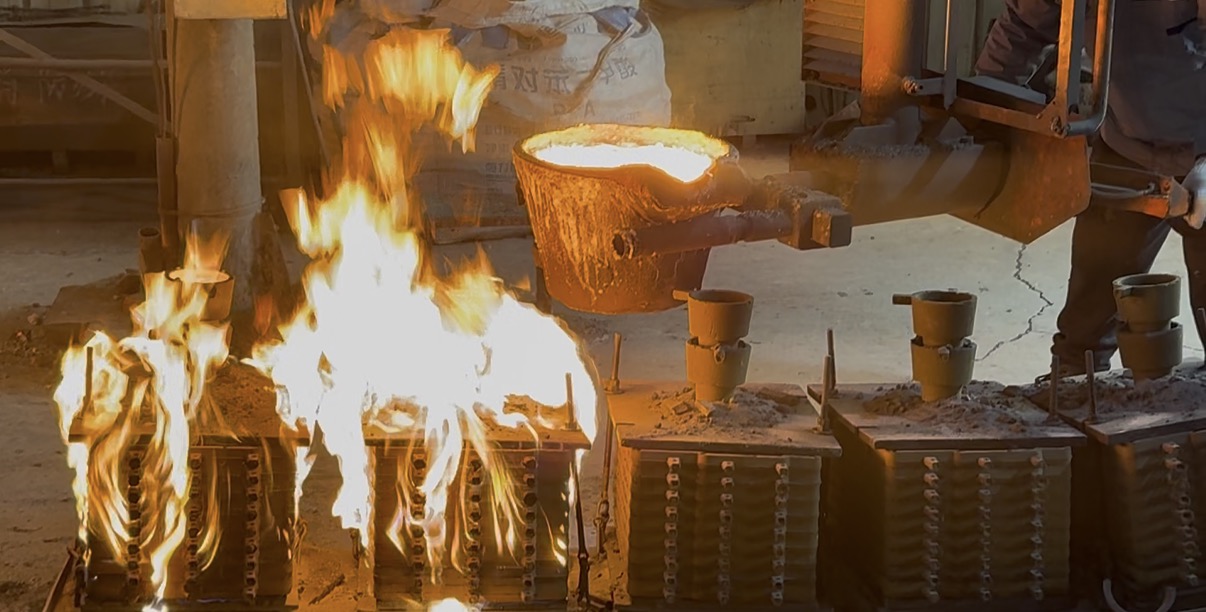
厳選された Mao Yue PE 研削ディスクは DC53 鋼を使用し、完成した材料の状態と硬度を制御するために熱処理と硬度試験が行われています。一部の PE 研削ディスクの仕上げ硬度は HRC 60 ~ 61 です。材質構成や要求される硬さは機種ごとに確認されています。
顧客は注文時に材料グレード、適用可能なコンポーネント、および硬度の許容範囲に同意することができ、最初の購入と将来の交換に一貫した技術的基盤を提供します。
セグメント化およびソリッドディスクのオプション
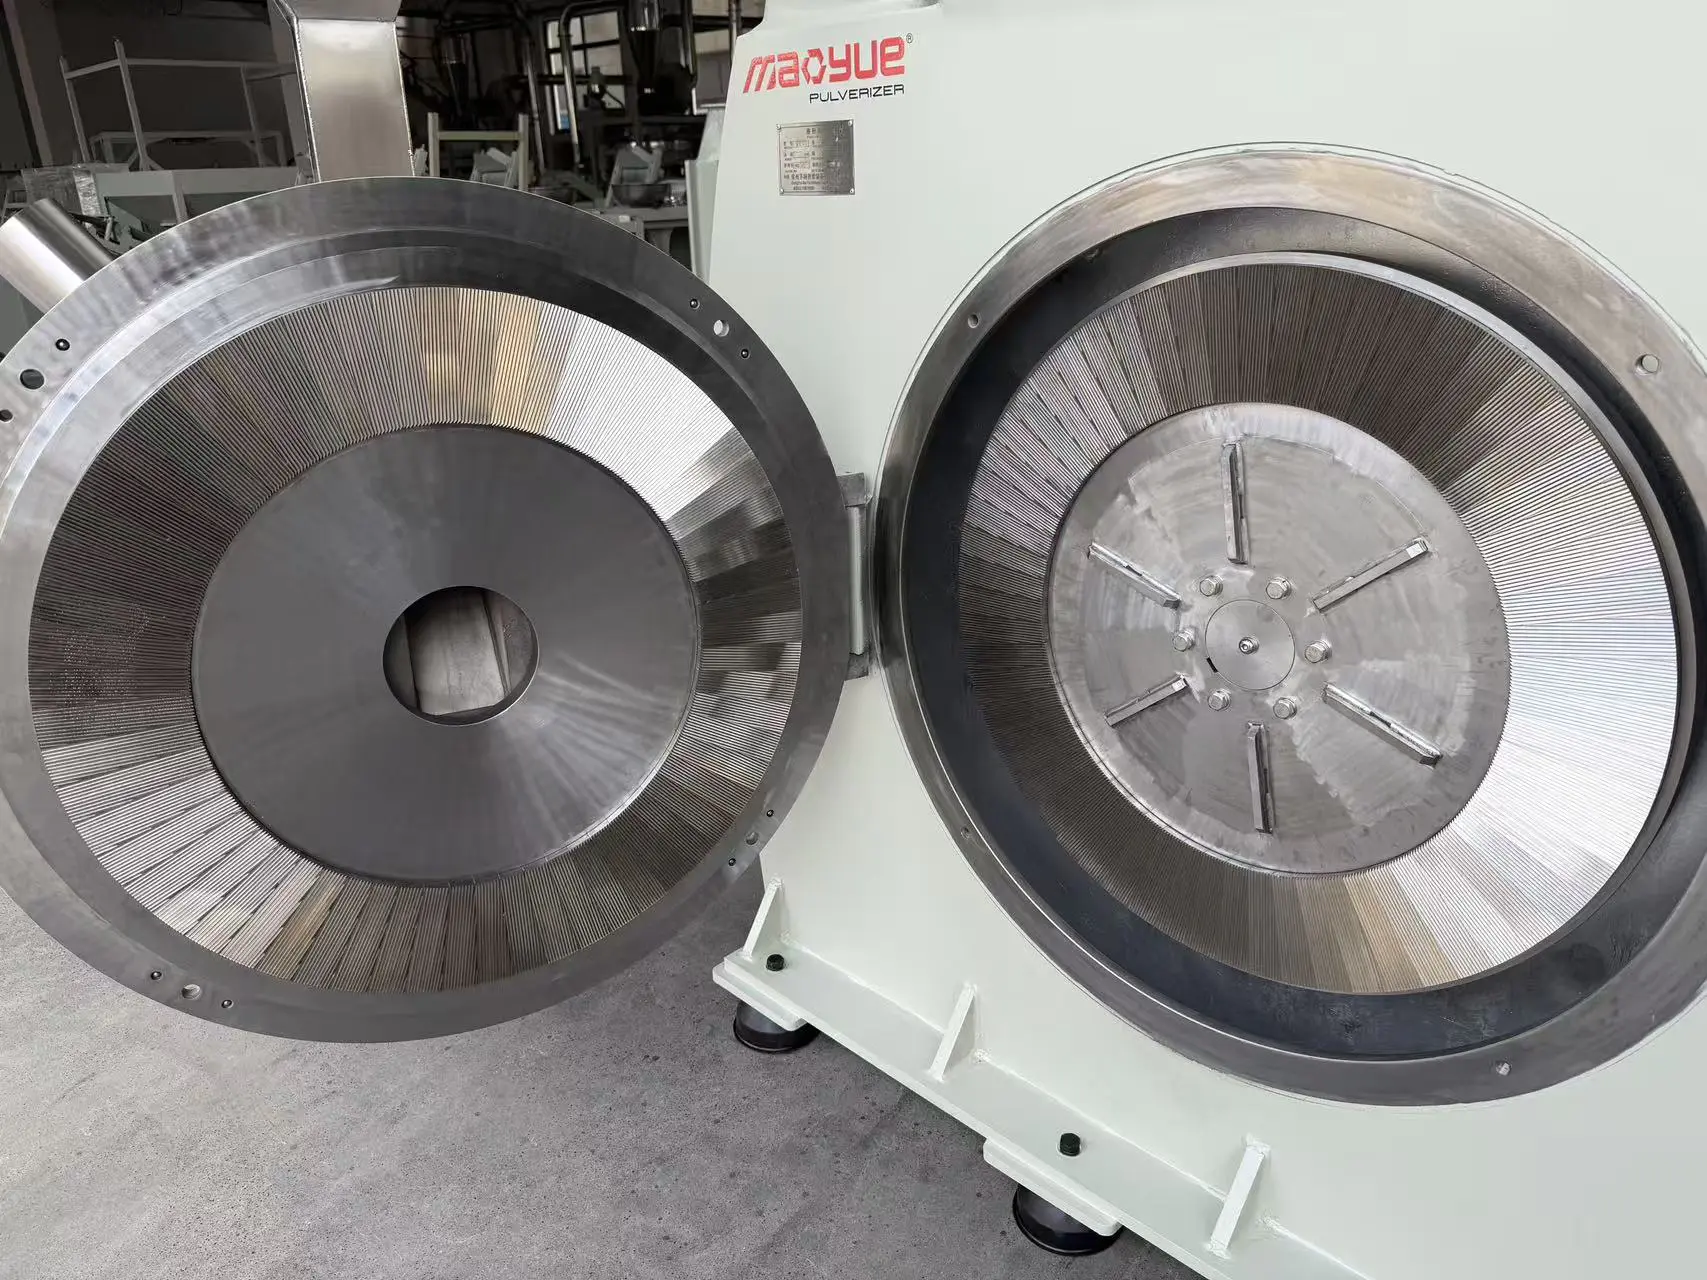
Mao Yue は、カスタムサイズのセグメント化されたソリッド研削ディスクを提供しています。交換部品や新しい装置の場合、チームは、機械のインターフェース、原料、ターゲット粉末の要件に基づいて、ディスクの構造、寸法、組み合わせを確認するのに役立ちます。
両方の設計が利用可能であるため、顧客は購入前に互換性を確認しながら、機器やメンテナンスのニーズに応じた構成を選択できます。
交換部品と技術サポート
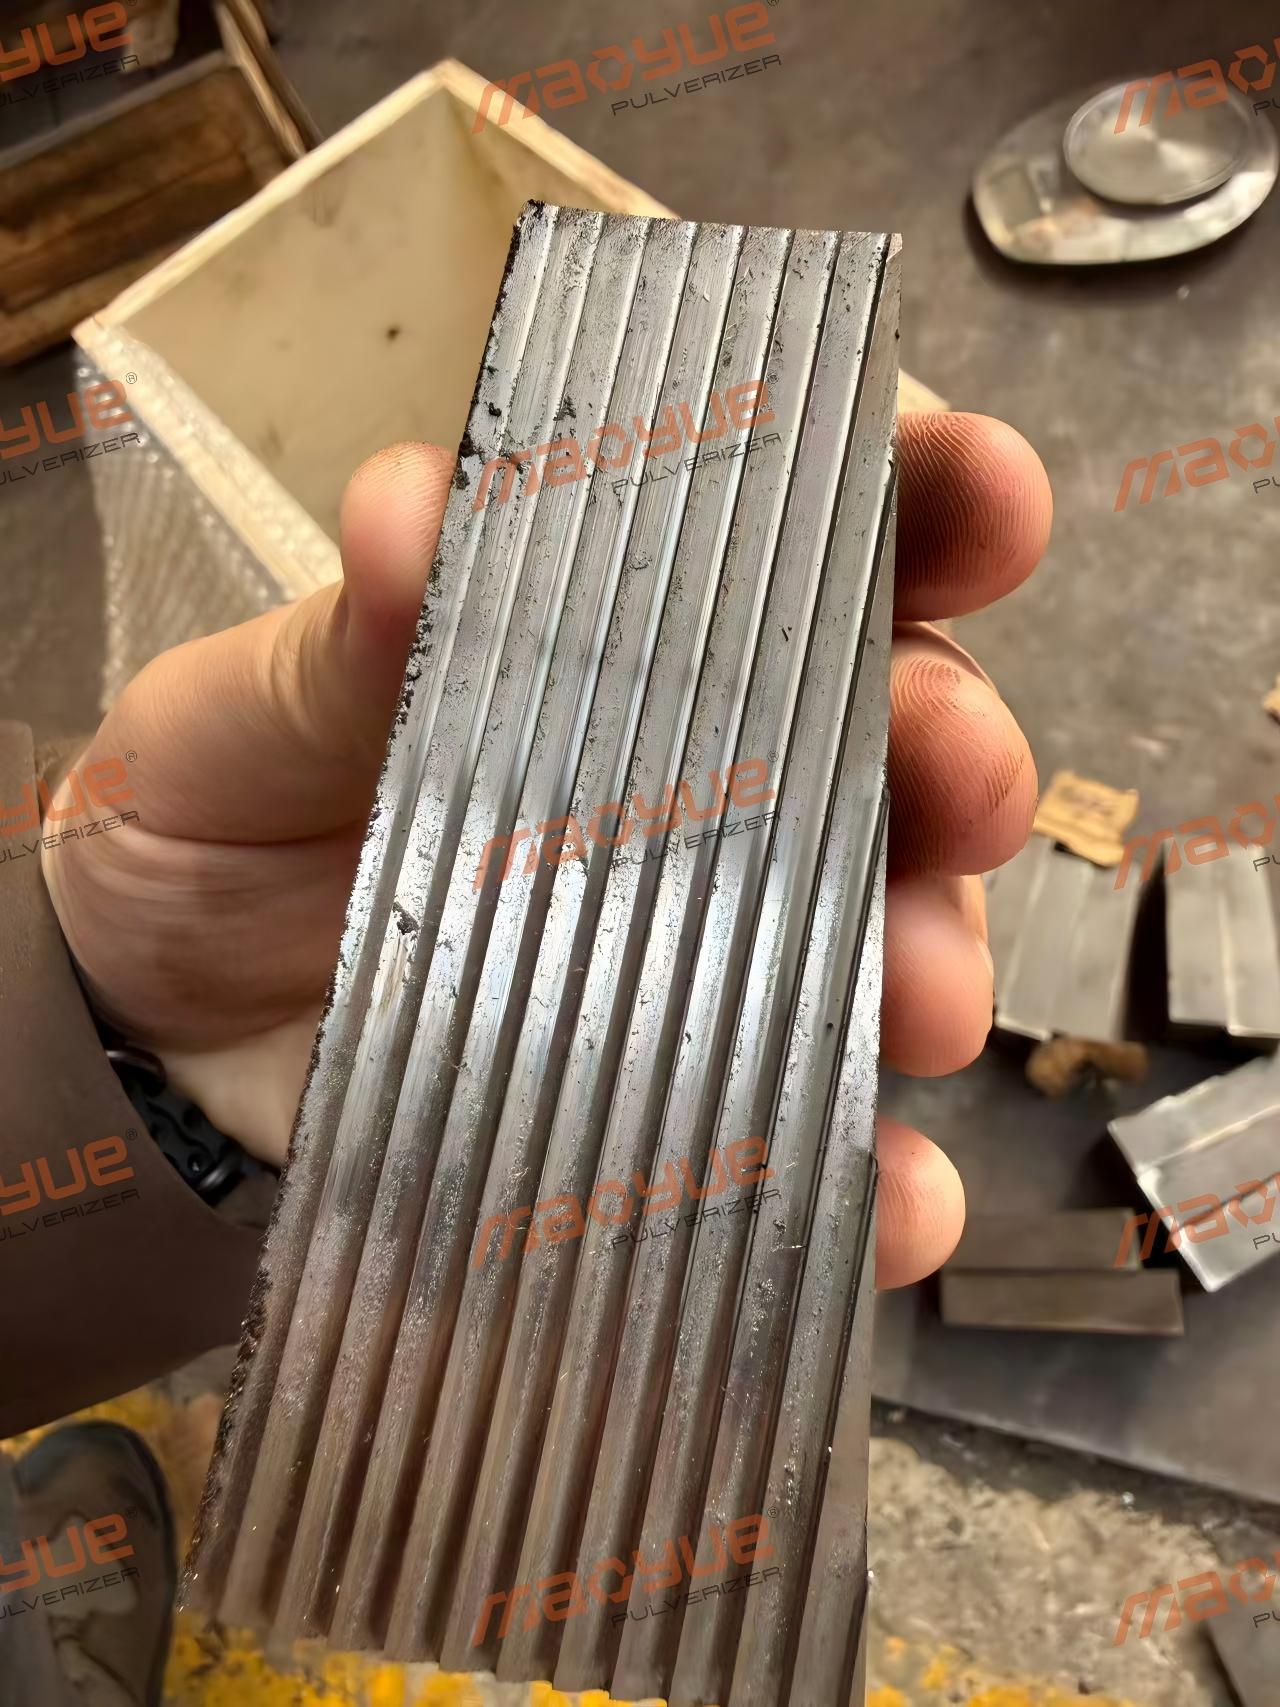
Mao Yue は、完全なプラスチック粉砕機に加えて、交換用ディスク、粉砕セグメント、ブレードも供給しています。技術レビューは、図面、機械モデル、コンポーネントの寸法、材料要件に基づいて行うことができます。
セグメント、完全なディスク、または適合するアセンブリを購入する場合でも、顧客は Mao Yue と協力して、日常的な交換やスペアパーツの計画に必要なコンポーネント、フィッティング、および供給範囲を定義できます。
Mao Yue と研削ディスクのソリューションについて話し合う場合、どのような情報を提供する必要がありますか?
マシンの互換性を確認し、供給範囲を定義し、見積もりを準備するには、次の情報を提供してください。
完全な図面が入手できない場合は、既存のディスク、機械モデル、既知の寸法の写真から始めて、必要な追加の測定について話し合います。写真は最初の識別をサポートします。最終的な製造と設置の互換性は依然として確認された技術情報に依存しています。
よくある質問
セグメント化されたディスクは常にソリッド ディスクよりも経済的ですか?
いいえ、部分交換では一度に交換する部品の数が減る可能性がありますが、総コストはセグメントの価格、組み立て要件、再研磨コスト、ダウンタイム、耐用年数によっても異なります。同じ期間のコストを、仕様上の粉末生産量と比較して比較します。
ソリッドディスクは常に出力を向上させますか?
いいえ、生産量は歯形、研削ギャップ、原料、供給、ふるい分け、冷却条件にも依存します。建設タイプだけでは、生産能力の優位性は確立されません。これは、同等の条件下での試験を通じて確認する必要があります。
2 つのディスク設計を同じマシン上で直接交換できますか?
直接の互換性は想定できません。同じ外径でも取付面、厚み、研削面位置、重量、バランスが異なる場合があります。変更を行う前に互換性を確認してください。
セグメント化されたディスクの単一の磨耗セグメントを交換できますか?
設計が許可しており、交換しても研削面の位置合わせ、固定、および該当するバランス要件を満たしている場合に限ります。一部のデザインでは、セットでの交換または調整された再研磨が必要です。
Mao Yue はセグメント化された研削ディスクとソリッド研削ディスクの両方を供給していますか?
はい。 Mao Yue は、セグメント化されたソリッド PE プラスチック粉砕ディスクを供給しており、カスタム サイズも利用可能です。寸法、材質、ディスクのペアリング、供給範囲は、機械情報とアプリケーション要件に照らして確認されます。
結論: 互換性を確認し、出力とメンテナンスのコストを比較する
プラスチック粉砕機の粉砕ディスクを選択するには、次の 3 つの質問が必要になります。正しく設置できるか?要求仕様を満たす粉体を安定して生産できるのでしょうか?許容可能な保守コストで運用を継続できるでしょうか?
まず構造と実装インターフェイスを確認し、比較試行を通じて処理パフォーマンスを評価します。最後に、研ぎ直し、スペアパーツ、エネルギー消費、ダウンタイムのコストを考慮します。これは、構造タイプ、材料の硬さ、または購入価格だけを選択するよりも信頼できる選択の基準となります。
交換用のディスクを調達したり、新しい機器のコンポーネントを評価したりしていますか? マオ・ユエに連絡する 互換性のあるディスク構成と見積もりについて話し合うため、マシンのモデル、既存のディスクの写真、材料要件をお知らせください。