

 中文简体
粉砕ディスクの機能と重要な役割
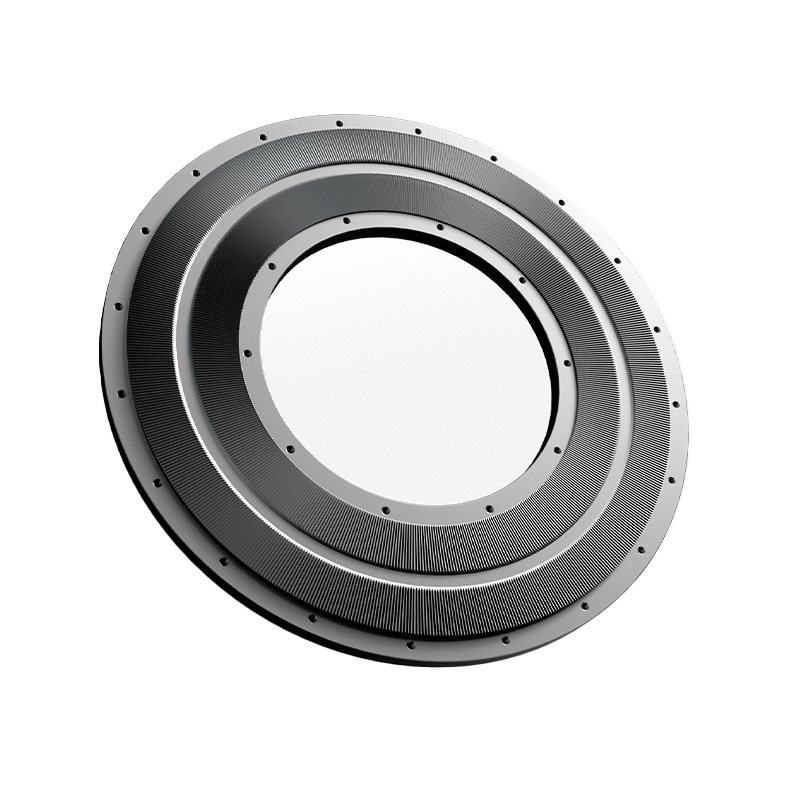
A 粉砕機ディスク は、石炭、石灰石、鉱物などのバルク固体を工業処理用の微粉末に粉砕するために、圧縮力とせん断力を加える粉砕機内の高摩耗回転コンポーネントです。これらのディスクは、機械的エネルギーの入力と材料サイズの縮小の間の主要なインターフェイスとして機能し、スループット効率、粒子サイズ分布、運用コストを直接決定します。 ディスクの摩耗率は通常、1,000 動作時間あたり 0.5mm ~ 3mm の範囲です。 材料の摩耗性とディスクの冶金性に応じて変化するため、縦型ローラーミルやディスク粉砕機で最も頻繁に交換される消耗品となります。正しいディスク形状、合金組成、硬化肉盛パターンを選択することは、計画外のダウンタイムと比電力消費を最小限に抑えながら、目標の粉度(例:石炭の場合は 70 ~ 90% が 200 メッシュを通過)を維持するために不可欠です。
ディスク構成とアプリケーション固有の設計
粉砕機ディスクは汎用コンポーネントではありません。その設計は、原料の特性、ミルの種類、生産目標と一致する必要があります。産業用途では 3 つの主要な構成が支配的です。
- フラットグラインディングディスク: 軟質から中硬質の材料 (石炭、石膏) のレーモンド型ミルで使用されます。交換可能なライナー セグメントは鋳鋼ベース プレートにボルト固定されており、コスト効率の高いメンテナンスが可能です。
- タイヤ型ディスク: セメント原料およびスラグ用のロエシェおよびファイファー垂直ローラーミルで使用されています。曲線状のプロファイルがローラーの輪郭と一致し、直径 1,200 ~ 2,000 mm にわたって最適なニップ ゾーンの圧力分布を作り出します。
- 鋸歯状/歯付きディスク: プラスチック、化学薬品、食品加工用のインパクトディスク粉砕機で使用されています。噛み合う歯は、熱に弱い材料に対して 3,000 ~ 6,000 RPM でせん断支配的な粉砕を生成します。
パフォーマンス指標に対するジオメトリの影響
ディスク表面のトポグラフィーは研削効率に直接影響します。溝や波状のパターンにより、材料の保持時間と再循環率が向上し、粉末度の制御が向上しますが、消費電力が 8 ~ 15% 増加します。滑らかなプロファイルでは、比エネルギー消費量が 5 ~ 10% 削減されますが、製品の分布が粗くなる可能性があります。最新の数値流体力学 (CFD) モデリングにより、特定の原料に最適化されたカスタム溝形状が可能になり、 スループットが 10 ~ 20% 向上 モーター負荷を増加させることなく、一般的な設計よりも優れた効果を発揮します。
材料の選択と摩耗保護戦略
ディスクの寿命は、摩耗条件に合わせた冶金学的選択に完全に依存します。ベース材料は構造的完全性を提供し、表面処理は浸食や衝撃疲労に耐えます。
| マテリアルシステム | 硬度(HRC/HV) | 最優秀アプリケーション | 相対コスト要因 |
|---|---|---|---|
| 二硬質鋳鉄 | 45 ~ 55 HRC | 石炭、低シリカミネラル | 1.0x (ベースライン) |
| 高クロム白鉄 | 58–65 HRC | セメントクリンカー、鉄鉱石 | 2.5~3.0倍 |
| 炭化タングステンオーバーレイ | 1,200~1,600HV | 高シリカ砂、ボーキサイト | 4.0~6.0倍 |
| セラミックと金属の複合材料 | 1,800~2,200HV | 極度の摩耗影響 | 8.0~12.0倍 |
硬化肉盛とソリッド合金の経済性
大径ディスク (>1,500mm) の場合、タングステンカーバイドの溶接デポジットで磨耗した表面を硬化する方が、完全に交換するよりも経済的であることがよくあります。オーバーレイを適切に実行すると、元の寸法が復元されます。 新品ディスク価格の 30 ~ 50% さらに耐用年数が 8,000 ~ 15,000 時間延長されます。ただし、このアプローチでは、母材の亀裂を防ぐために溶接中に正確な熱管理が必要です。厚さが 60mm を超えるディスクには、溶接後の応力除去熱処理が必須です。
摩耗の監視と交換の判断基準
プロアクティブなディスク管理により、致命的な障害が防止され、一貫した製品品質が維持されます。検査または交換を引き起こす主な指標には次のものがあります。
- 振動振幅の増加: ベースライン振動の増加が 25% を超えると、不均一な摩耗またはセグメントの緩みが示唆されます。加速度が ISO 10816-3 に従って 7.1 mm/s RMS を超える場合は、即時シャットダウンが必要です。
- 消費電力の偏差: 比エネルギー消費量がベースラインより 10% を超えて増加している場合は、摩耗したプロファイル形状による研削効率の低下を示しています。
- 製品の細かさのドリフト: 分級器の調整にもかかわらず仕様限界を超える粗粒分 (200 メッシュ) は、圧縮ゾーンの深さが不十分であることを示します。
- 目視検査の閾値: 最大許容摩耗深さは設計によって異なります。再調整が不経済になるまでの一般的な限界は、フラットディスクの場合は 40 ~ 60 mm、タイヤのプロファイルの場合は 25 ~ 35 mm です。
計画的な停止中に超音波厚さマッピングを実装して、摩耗の進行を定量的に追跡します。処理トン数に対する摩耗率を文書化することで、予測的な交換スケジュールを立てることができ、緊急時のダウンタイムを平均で削減できます。 年間60~80時間 業界ベンチマーク調査によると、工場あたり。