

 中文简体
目標粒子サイズに適した粉砕ディスクの選択
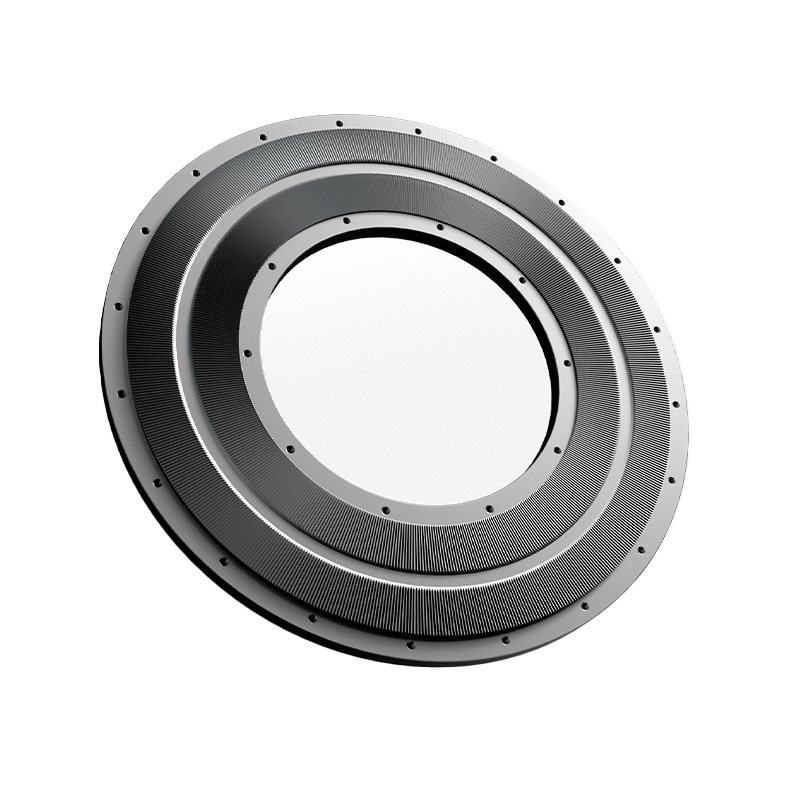
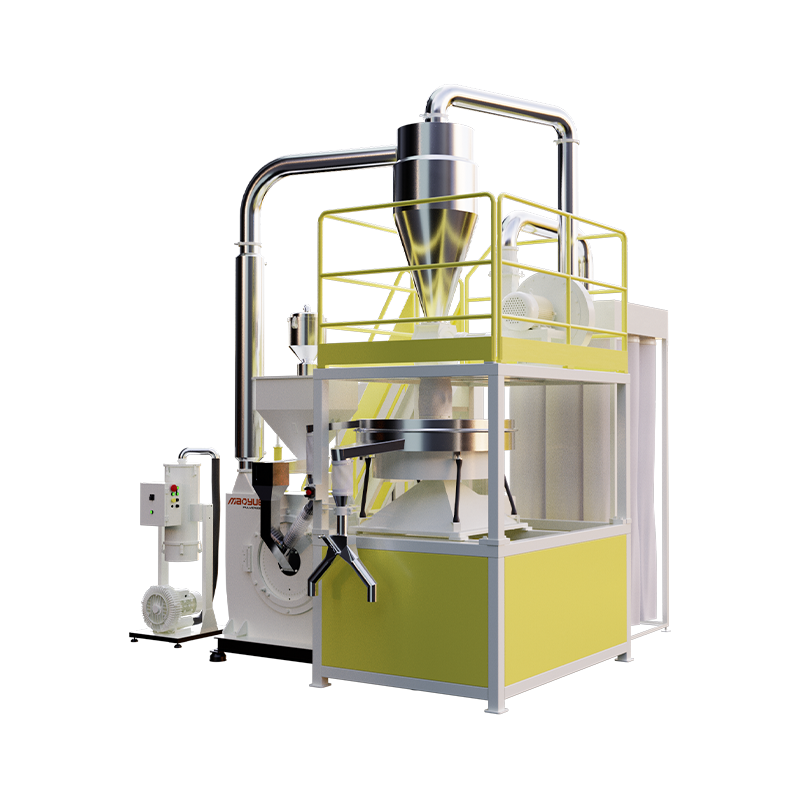
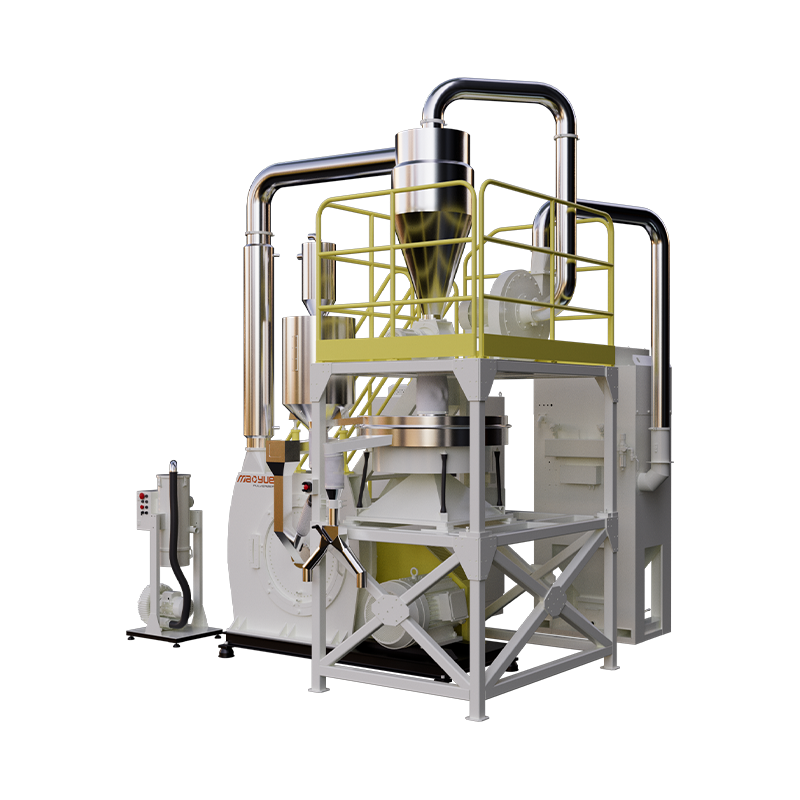
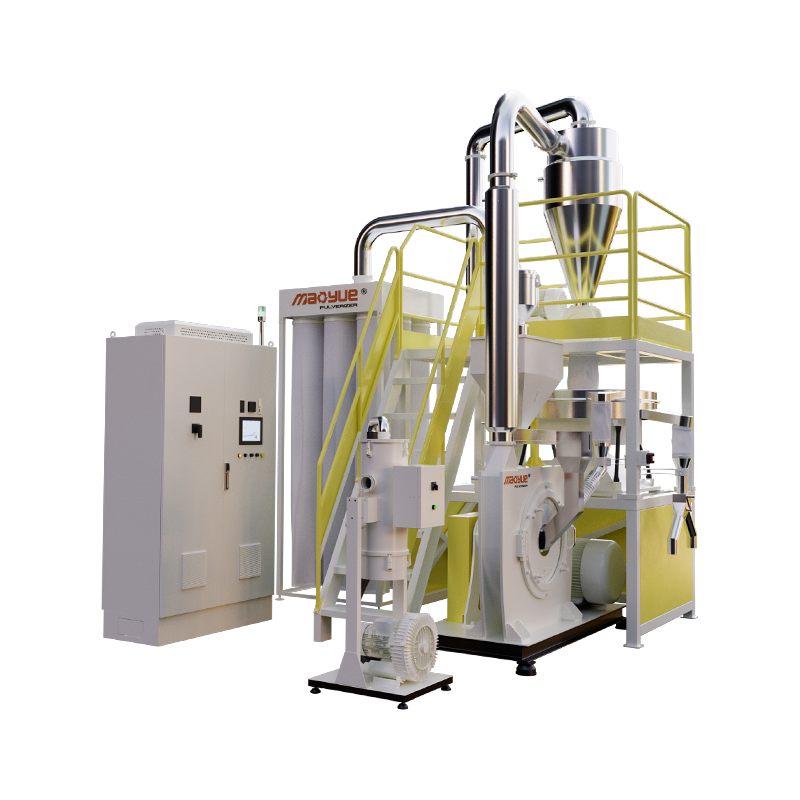
の 粉砕機ディスク 機械的サイズ縮小装置における最終的な粒度分布、処理能力、およびエネルギー効率の主な決定要因です。 モーターの馬力だけよりも、素材の破砕性と目標のメッシュ サイズに適合するディスク プロファイルを選択することが重要です。 ディスクが一致しないと、機械の仕様に関係なく、出力が最大 40% 低下し、摩耗率が 3 倍増加する可能性があります。
プラスチックから鉱物までのほとんどの産業用途において、最適なディスク構成により、 ターゲットメッシュの±10%以内で85~95%の収率 比エネルギー消費量を 0.15 kWh/kg 未満に維持しながら。このバランスは、強引な研磨ではなく、ディスクの形状、回転速度、ギャップ設定を正確に調整することによって実現されます。
ディスク形状プロファイルとその応用
粉砕機ディスクは交換できません。各プロファイルは、特定の材料クラスに適した個別の破壊力学を生成します。これらの違いを理解することで、コストのかかる試行錯誤的なテストを回避し、一貫した製品品質を確保できます。
| ディスクタイプ | 最高の材料クラス | 一般的なメッシュ範囲 | 主な利点 |
|---|---|---|---|
| 歯付き/インパクト | 脆性鉱物、セラミックス | 20~80メッシュ | 高スループット、粗い制御 |
| 鋸歯状/せん断 | プラスチック、エラストマー、繊維 | 40~200メッシュ | きれいなカット、最小限の発熱 |
| 波形/摩耗 | 食品、化学薬品、顔料 | 100~400メッシュ | 細かい粉末、狭い PSD |
| スムーズ / コンプレッション | ワックス状または油状の物質 | 変数 | 目詰まり、剥離現象を防止します |
なぜ鋸歯状のディスクがプラスチックのリサイクルを支配しているのか
のrmoplastics like PVC and PE deform rather than fracture under impact. Serrated discs use shearing edges at すくい角 15 ~ 30° 材料をきれいにスライスし、 熱を60%削減 歯付きの代替品よりも。この熱管理により、プラスチック粉砕におけるスクリーン目詰まりの主な原因である溶融と再凝集が防止されます。
耐摩耗性と汚染制御のための材料の選択
ディスク冶金は耐用年数、製品の純度、運用コストに直接影響します。最適な材料は、原料の摩耗性と規制要件に基づいて、硬度と靱性のバランスをとります。
- D2 工具鋼: 汎用研削用の標準的な選択肢。適度なコストで優れた耐摩耗性を提供します。一般的な寿命 800~1,200時間 再研磨が必要になる前に、非研磨性プラスチックに塗布してください。
- 炭化タングステンチップ: シリカを豊富に含む鉱物、ガラス充填ポリマー、またはセラミック粉末には不可欠です。耐用年数を延長します。 5~8倍 D2 スチールと比較しますが、初期費用が 3 ~ 4 倍かかります。ダウンタイムの頻度が月次間隔を超える場合に正当化されます。
- ステンレス鋼 (316L/420): 鉄汚染が許容できない食品、医薬品、化学用途には必須です。工具鋼よりも耐摩耗性は低いですが、FDA/USP 準拠を満たしています。期待する 寿命が30~50%短くなる 同等の条件における D2 との比較。
- セラミックコーティング: スチール基板の靭性とアルミナ/ジルコニアの表面硬度を組み合わせた新たなオプションです。微粉体用途における金属間の接触と静電気の蓄積を軽減します。こんな方に最適 <100ミクロン 静電気による付着により歩留まりが低下するターゲット。
ギャップ調整と運用の最適化
の inter-disc gap is the single most adjustable parameter controlling output fineness and production rate. Proper calibration compensates for wear and adapts to batch-to-batch feedstock variability without hardware changes.
ベースラインギャップ設定の確立
メーカー推奨のギャップを初期設定値として開始し、経験的に調整します。 200 メッシュをターゲットとする波形ディスクの場合は、次から始めます。 0.010~0.015インチ(0.25~0.38mm) 。消費アンペア数を監視しながら、0.002 インチ単位で減らします。ある >15% の電流スパイク は、過剰な研磨またはディスクの接触を示します。過剰な電力消費を伴わずに収量がピークに達するスイートスポットを文書化します。
進行性摩耗の補正
ディスクのエッジが鈍くなると、機械的ギャップが一定のままであっても、有効な切削クリアランスが増加します。摩耗追跡プロトコルを実装: 粒子サイズ分布を次の間隔で測定します。 50稼働時間 仕様を維持するには、ギャップを 0.001 ~ 0.003 インチずつ狭く調整します。調整によってターゲット PSD が復元されなくなった場合は、再研磨または交換をスケジュールします。このドリフトを無視すると、過大な粒子が通過し、下流のプロセスが汚染され、顧客の拒否を引き起こす可能性があります。
ディスクの耐用年数を最大限に延ばすためのメンテナンス プロトコル
プロアクティブなメンテナンスにより、事後対応の交換サイクルをはるかに超えてディスクの寿命が延びます。早期故障のほとんどは、通常の摩耗ではなく、予防可能な運用上の乱用に起因します。
- 毎日の目視検査: 始動前に、歯の欠け、セグメントの亀裂、異物の埋め込みがないか確認してください。単一の金属汚染物があれば、数分でディスク セット全体が破壊される可能性があります。
- ベアリング温度の監視: ベアリングが摩耗すると軸方向の振れが発生し、ディスクの摩耗パターンが不均一になります。温度が超過した場合はベアリングを交換してください 周囲温度より 70°C 高い または振動が 4.5 mm/s RMS を超えます。
- 冷却システムの検証: 空冷または水冷回路が妨げられていないことを確認してください。過熱によりディスクのエッジが柔らかくなり、摩耗が急激に加速します。ある 20℃上昇 設計温度を超えると、残りの寿命が半分になる可能性があります。
- 送り速度の一貫性: 飢餓摂食はディスクとディスクの接触を引き起こします。過剰な供給は失速状態を引き起こします。安定した負荷を維持します 定格アンペア数の 80 ~ 90% 最適な摩耗特性を実現します。
- 計画された再舗装: 完全な失敗を待ってはいけません。軽い研削 60~70%の摩耗深さ 交換コストの 20% で形状を復元し、嵌合コンポーネントへの致命的な損傷を防ぎます。