

 中文简体
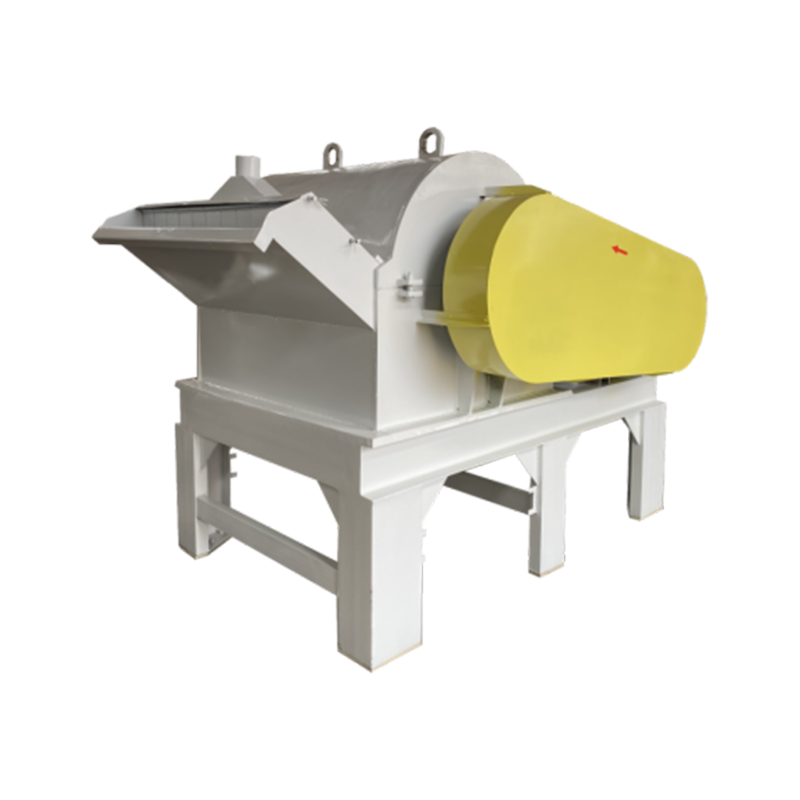
カラーマスターバッチの粉砕中、装置を長時間稼働させると、粗大粒子の増加、粒度分布の不安定、適格粉末生産量の減少、または処理温度の上昇が生じる可能性があります。これらの変化は研削ディスクの摩耗に関連している可能性がありますが、原材料、供給条件、冷却性能、またはふるい分け効率によっても影響を受ける可能性があります。
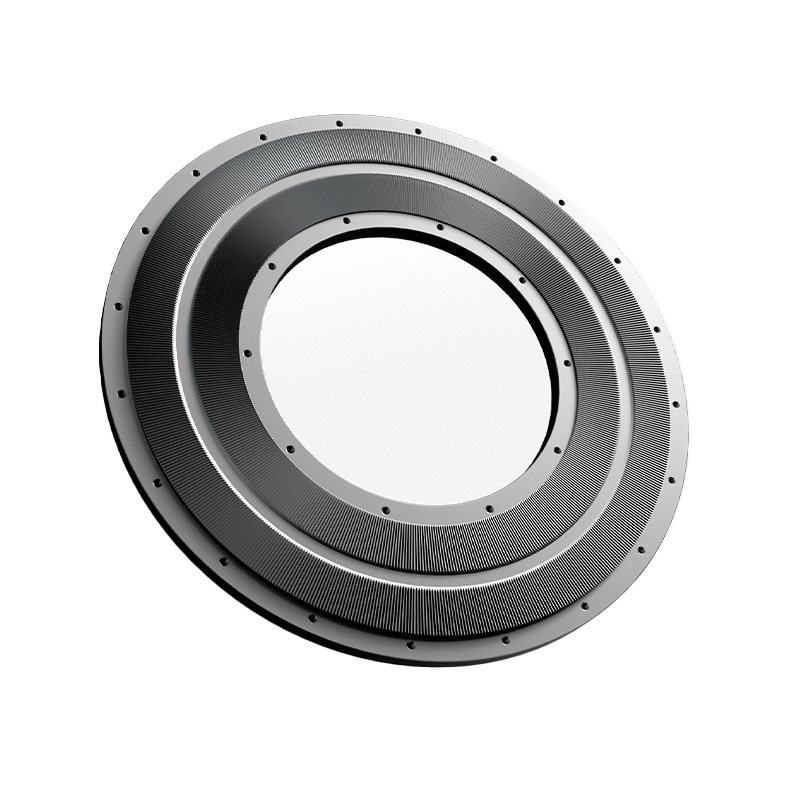
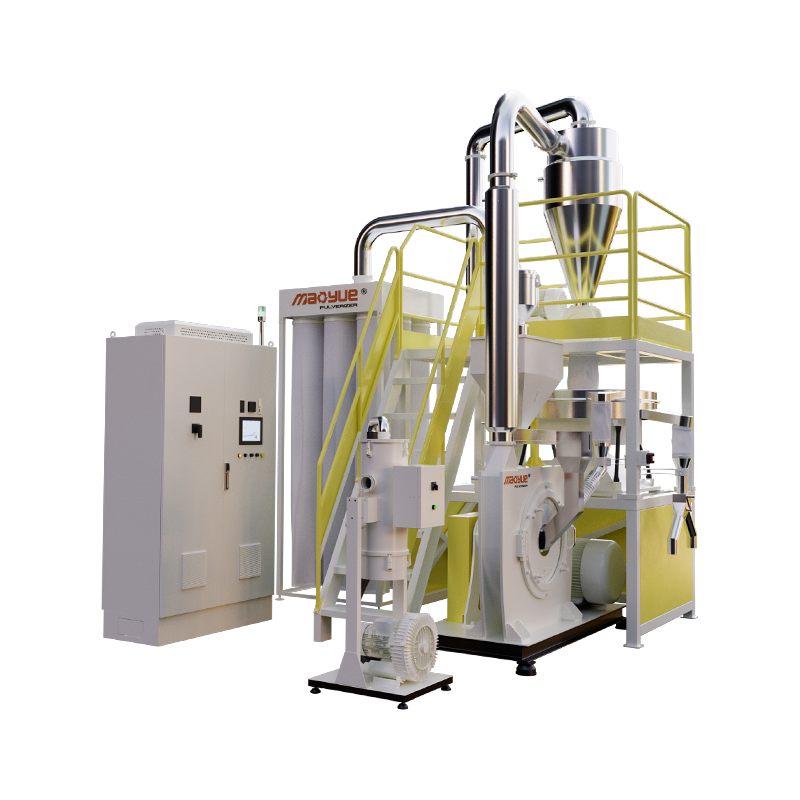
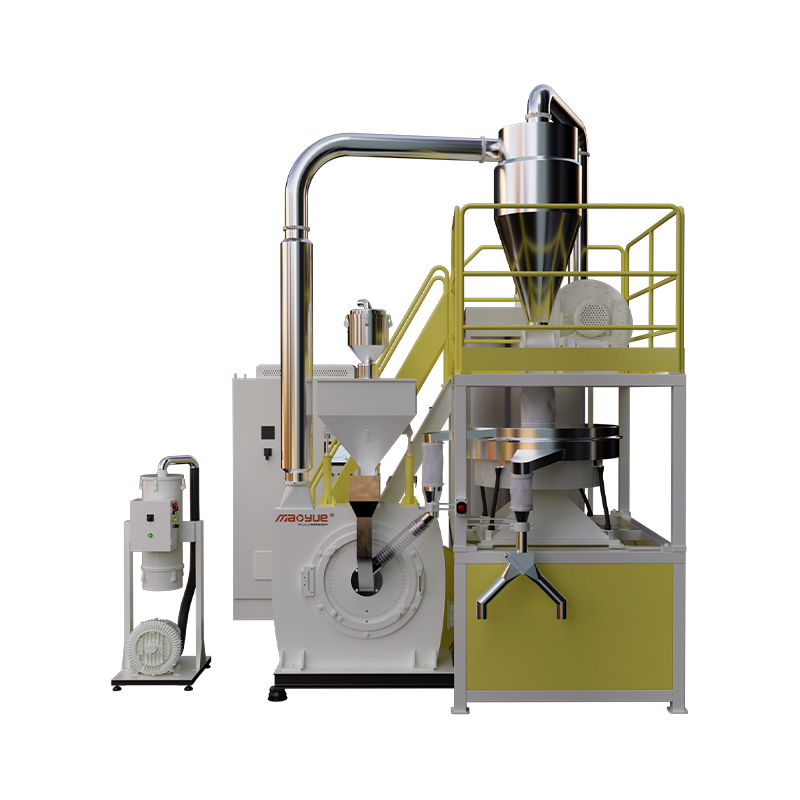
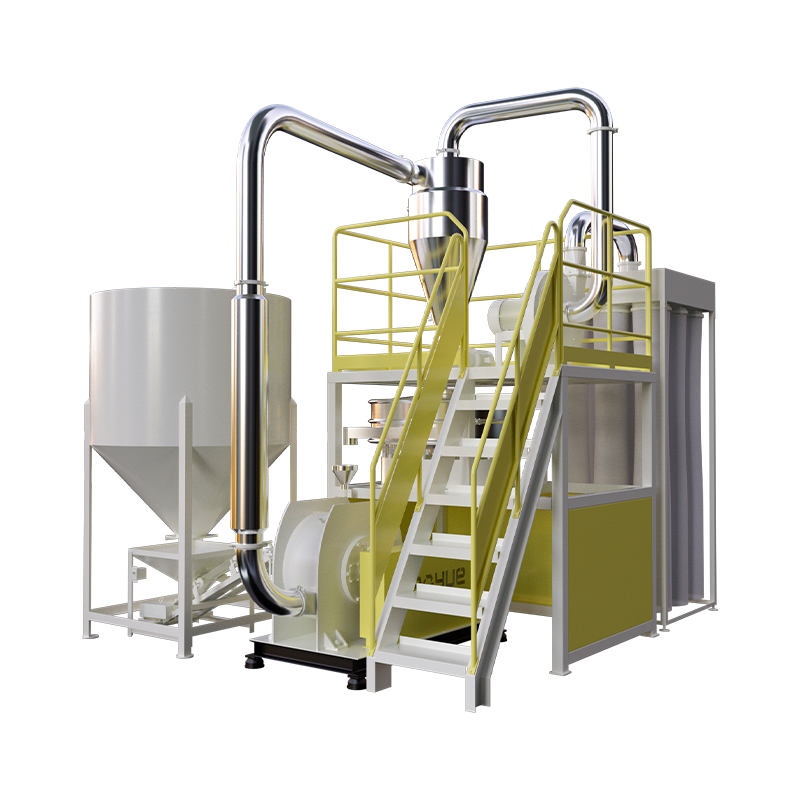
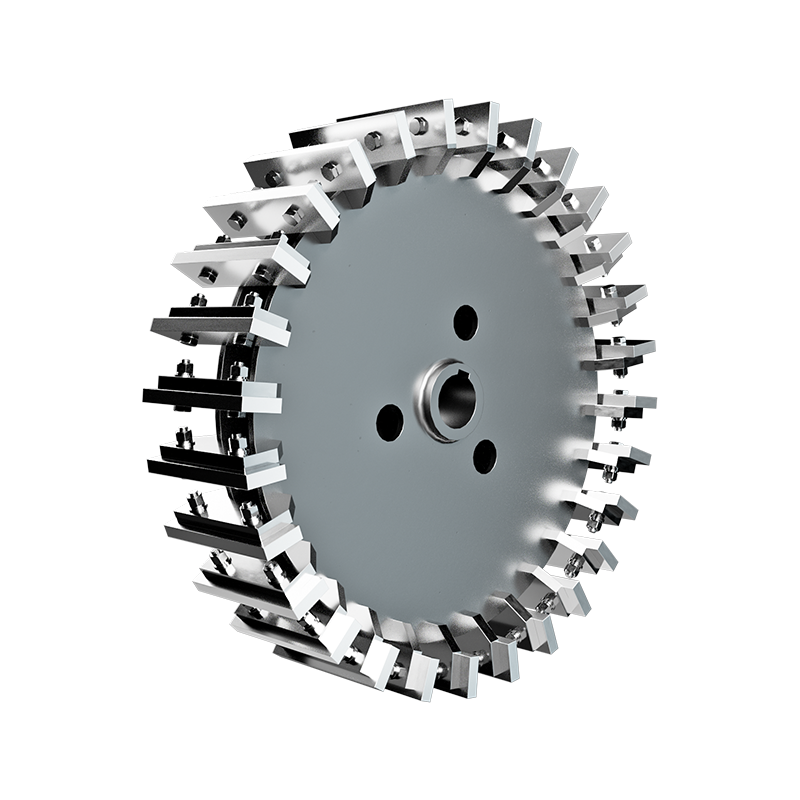
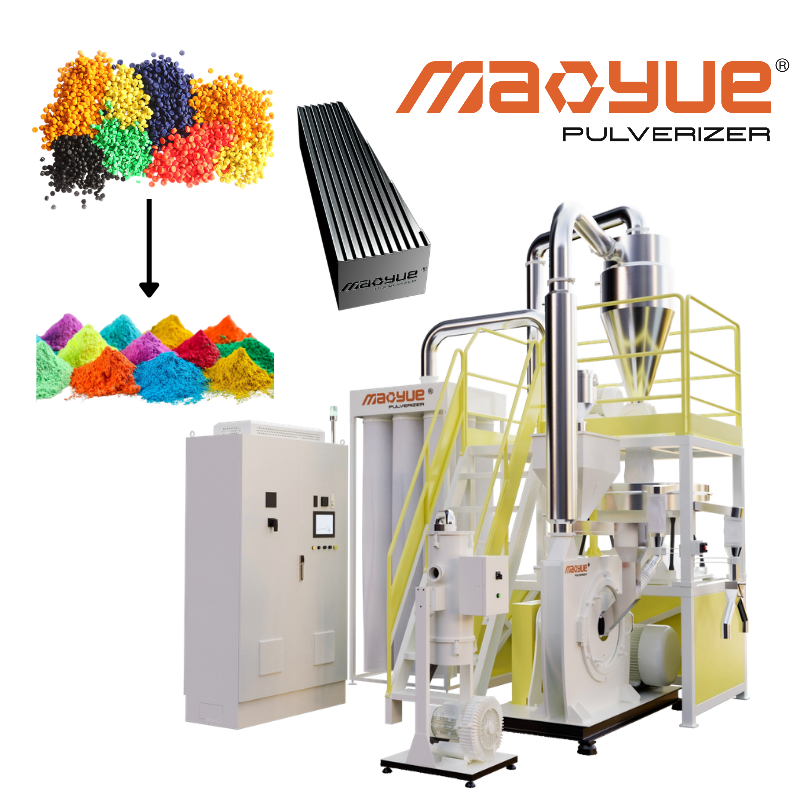
粉砕ディスクは、カラーマスターバッチ粉砕機の重要なコンポーネントです。刃先の状態、歯の形状、操作ギャップは粉砕プロセスに直接影響します。粉砕ディスクが徐々に摩耗すると、装置は正常に動作し続けますが、要求される仕様を満たす粉末を安定して生成する能力が低下します。
したがって、研削ディスクの再研削または交換が必要かどうかを判断する際は、摩耗の程度だけに依存すべきではありません。粒度分布、適格な粉末生産量、および連続運転性能も評価する必要があります。
この記事では、研削ディスクの摩耗の主な原因、カラー マスターバッチ粉末の品質と生産高への影響、実用的な診断方法、および社内での研削ディスクの製造とアプリケーション評価を通じて、マオ・ユエ が顧客の適切なメンテナンスと交換ソリューションの選択をどのように支援するかについて説明します。
カラーマスターバッチの粉砕中に研削ディスクが摩耗するのはなぜですか?
カラーマスターバッチは通常、ポリマーキャリア、顔料、充填剤、その他の添加剤で構成されています。粉砕中、材料は回転および静止した研削ディスクと継続的に接触し、切断、衝撃、摩擦を受けます。時間の経過とともに、研削ディスクの刃先と歯形は徐々に変化します。
摩耗率は主に次の要因に影響されます。
-
材料の配合と充填剤: 特定の硬質無機顔料または鉱物充填剤は、その硬度、濃度、粒子特性に応じて摩耗を増加させる可能性があります。
-
研削ディスクのギャップと動作条件: ギャップが狭すぎる、不適切な位置合わせ、異常な接触、または不安定な送りは、局所的な機械的負荷と摩耗のリスクを増加させる可能性があります。
-
稼働時間と材料の汚染物質: 長時間の稼働中に摩耗が蓄積し、研削チャンバーに硬い異物が侵入すると、エッジの欠けや局所的な損傷が発生する可能性があります。
一般的なタイプの研削ディスク摩耗とその技術的影響
研削ディスクの摩耗の種類が異なれば、粉砕性能にさまざまな形で影響を与える可能性があります。
研削ディスクの摩耗には、刃先が徐々に鈍くなるだけではありません。また、歯の形状、局所的な動作ギャップ、および研削ゾーン内の材料に作用する力も変化する可能性があります。
効果的な切断作用が低下すると、目標の粒径に達するまで材料を繰り返し処理する必要が生じ、粉末の品質、機械的負荷、および処理温度に影響を与える可能性があります。
実際の効果は、研削ディスクの設計、材料特性、および動作条件によって異なります。したがって、研削ディスクの耐用年数は稼働時間だけで決まるべきではありません。
研削ディスクの摩耗はカラーマスターバッチ粉末の品質と生産量にどのような影響を与えますか?
研削ディスクの摩耗は、粒度分布、適格な粉末生産量、処理温度、および連続生産の安定性に影響を与える可能性があります。
粒度分布の変化
研削ディスクの刃先が鈍くなったり、歯の形状が変化したりすると、効果的な切削作用が低下し、材料の繰り返しの摩擦や圧縮が増加する可能性があります。
同様の原材料および操作条件下では、磨耗した粉砕ディスクにより、より高い割合の粗大粒子またはより広い粒度分布が生成される可能性があります。
オペレータの中には、研削ディスクのギャップを狭くすることで切断性能の低下を補おうとする人もいます。ただし、ギャップ調整をしすぎると、微粒子の割合が増加したり、摩擦熱や機械的負荷が増加する場合があります。
したがって、粉体が目標メッシュサイズに達したかどうかだけで研削盤の性能を評価すべきではありません。粗大粒子分画や微粒子分画を含む完全な粒度分布 (PSD) も考慮する必要があります。
適格粉末生産量の削減
研削ディスクの摩耗は、必ずしも装置のスループットの即時低下を引き起こすわけではありません。場合によっては、要求仕様を満たす粉末の割合が減少する一方で、供給速度と実際に収集された粉末の生産量は比較的安定しています。
3 つの重要な指標を区別する必要があります。
認定された粉末の生産量 = 実際に収集された粉末の生産量 × 認定された粉末の割合
たとえば、供給速度が 500 kg/h、実際に収集される粉末出力が 480 kg/h のカラー マスターバッチ粉砕機を考えてみましょう。
-
適格粉末の割合が 80% の場合、適格粉末の生産量は 384 kg/h になります。
-
適格粉末の割合が 65% に減少すると、適格粉末の生産量は 312 kg/h に低下します。
供給速度と収集された粉末の生産量が変わらない場合でも、適格な粉末の生産量は 72 kg/h 減少し、これは 18.75% の削減に相当します。
これは単なる計算例であり、実際の毛越試験データを表すものではありません。システム内に保持される材料や測定条件も考慮する必要があるため、供給速度と収集された粉末出力の差を自動的に材料損失として扱うべきではありません。
メーカーにとって、認定された粉末出力は、装置のスループットのみよりも、研削ディスクの磨耗が実際の生産効率にどのような影響を与えるかを示す、より有意義な指標となります。
処理温度の上昇
研削ディスクの切断効率が低下すると、摩擦や材料の繰り返しの変形によってより多くの機械エネルギーが散逸し、粉砕中の発熱が増加する可能性があります。
特定の感熱性カラーマスターバッチ配合物では、処理温度が高くなるとポリマーの軟化、材料の付着、または粉末の凝集が生じ、粉末の排出や生産の安定性に影響を与える可能性があります。
ただし、温度上昇だけでは研削ディスクの摩耗は確認できません。冷却システムの性能、供給速度、原料の特性も調べる必要があります。
連続生産の安定性の低下
不均一な粉砕ディスクの摩耗は、局所的な粉砕条件の変動を引き起こし、連続運転中の粒度分布や適格な粉末生産量の変動を引き起こす可能性があります。
粉砕ディスクが必要な粉体仕様を一貫して満たせなくなると、オペレーターは粉砕ギャップを頻繁に調整したり、供給速度を下げたり、メンテナンスのために装置を停止したりする必要がある場合があります。
したがって、研削ディスクの性能は、短期間のテスト実行のみに依存するのではなく、安定した動作条件下での継続的な生産データを使用して評価する必要があります。
研削ディスクの磨耗は実際のテストを通じてどのように検証できますか?
粗大粒子の増加、処理温度の上昇、または適格粉末生産量の減少は、必ずしも粉砕ディスクの交換が必要であることを意味するわけではありません。
診断は異常な動作症状を特定することから始め、次に検査と管理されたテストを行って実際の原因を特定する必要があります。
ステップ 1: 動作症状に基づいて検査の優先順位を特定する
この表は、潜在的な原因を絞り込むのに役立つことを目的としています。研削ディスクの摩耗は、単一の症状に基づいて確認されるべきではありません。
ステップ 2: 研削ディスクを検査し、他の潜在的な原因を排除する
装置を安全にシャットダウンし、電源を切断し、必要なロックアウト手順を完了した後、研削ディスクの刃先、歯の形状、局所的な損傷、および不均一な摩耗を検査します。
必要に応じて、重要な寸法と動作ギャップを測定し、その結果を機器メーカーが指定した公差と比較します。
同時に、原料バッチ、フィード粒子サイズ、冷却性能、ふるい分け条件、または粉体収集条件が変更されていないかどうかを確認します。
これは、システムの他の部分の問題が研削ディスクの磨耗に起因すると誤って判断されるのを防ぐのに役立ちます。
ステップ 3: 管理された比較テストを実施する
装置の設計とテスト条件が許せば、同じ材料を使用して、磨耗した研削ディスクと、装置に適切に適合した良好な状態の研削ディスクを比較します。
テスト中は、材料の配合、供給条件、冷却条件、およびスクリーンの仕様を可能な限り一貫した状態に保ちます。
安定した運転が確立された後、実際の研削ディスクのギャップ、装置の負荷、およびサンプリング時間を記録します。
比較する研削ディスクの形状や構造設計が異なる場合、すべての性能変化が直接摩耗に起因することを避けるために、これらの違いを明確に文書化する必要があります。
推奨される主要業績評価指標
粉砕ディスクを修理または交換した後、他の動作条件が実質的に変化しないまま、粒度分布、適格な粉末生産量、または温度性能が向上する場合、その結果は、粉砕ディスクの摩耗の影響を示すさらなる証拠を提供する可能性があります。
ただし、改善が重要でない場合は、自動的に問題の原因を粉砕ディスクに帰すのではなく、原材料、スクリーニング システム、冷却システム、および粉末収集システムをさらに調査する必要があります。
研削ディスクは再研磨または交換する必要がありますか?
摩耗したすべての研削ディスクを直ちに交換する必要があるわけではありません。適切なメンテナンス方法は、摩耗の程度、残りの寸法、構造設計、実際の生産要件によって異なります。
再研磨に適した研磨ディスクの場合、歯の形状、寸法、取り付け精度、操作ギャップが再研磨後も要求仕様を満たしている必要があります。
必要な形状を復元できない場合、または安全な操作を確保するのに十分な材料が残っていない場合は、交換を検討する必要があります。
研削ディスクのメンテナンスの決定は、再研削のコストと新しいディスクの購入のコストだけに基づいて行うべきではありません。ダウンタイム、メンテナンスの頻度、スペアパーツのコスト、および適格な粉末の生産量も考慮する必要があります。
Mao Yue は顧客の研削ディスクの性能向上にどのように貢献しますか?
カラーマスターバッチメーカーの場合、交換用研削ディスクは基本的な取り付け寸法以上の寸法を満たしている必要があります。歯の形状、材料の選択、製造精度、実際の粉末要件も重要です。
Mao Yue は、プラスチック粉砕機の研削ディスクと切削工具を社内で製造し、重要な部品の加工、寸法マッチング、アプリケーション評価を組み合わせて、互換性のある機器向けの研削ディスク ソリューションを提供しています。
社内での研削ディスク製造: 寸法および歯形の互換性の向上
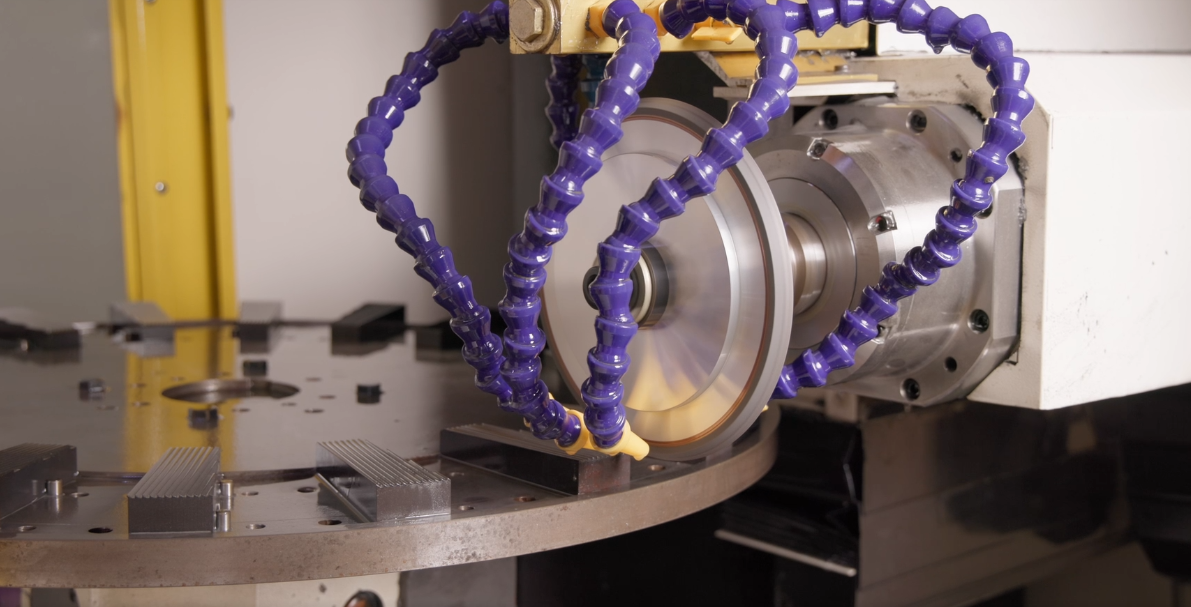
交換用砥石の外径が同じでも、板厚、取付穴位置、歯形状、作業面寸法が異なると、設置や粉砕性能に影響を与える場合があります。
Mao Yue は、研削ディスクと切削工具を社内で製造する能力を持っています。 Mao Yue は、顧客から提供された機器モデル、技術図面、または物理的寸法に基づいて、重要な取り付け寸法、歯の形状、および製造要件を評価できます。
Mao Yue は、標準のスペアパーツ モデルのみに依存するのではなく、社内の機械加工と精密研削を通じて、製造中に重要な作業面、歯形、および関連する寸法を制御できます。
これにより、研削ディスクの互換性と加工の一貫性のための製造基盤が提供されます。
購入前に、顧客はプロジェクト要件に応じて研削ディスクの図面、重要な寸法、公差、および関連する検査記録を確認でき、互換性のないスペアパーツによって引き起こされる設置および試運転のリスクを軽減できます。
DC53 工具鋼と精密研削:耐摩耗性と歯形保持を重視
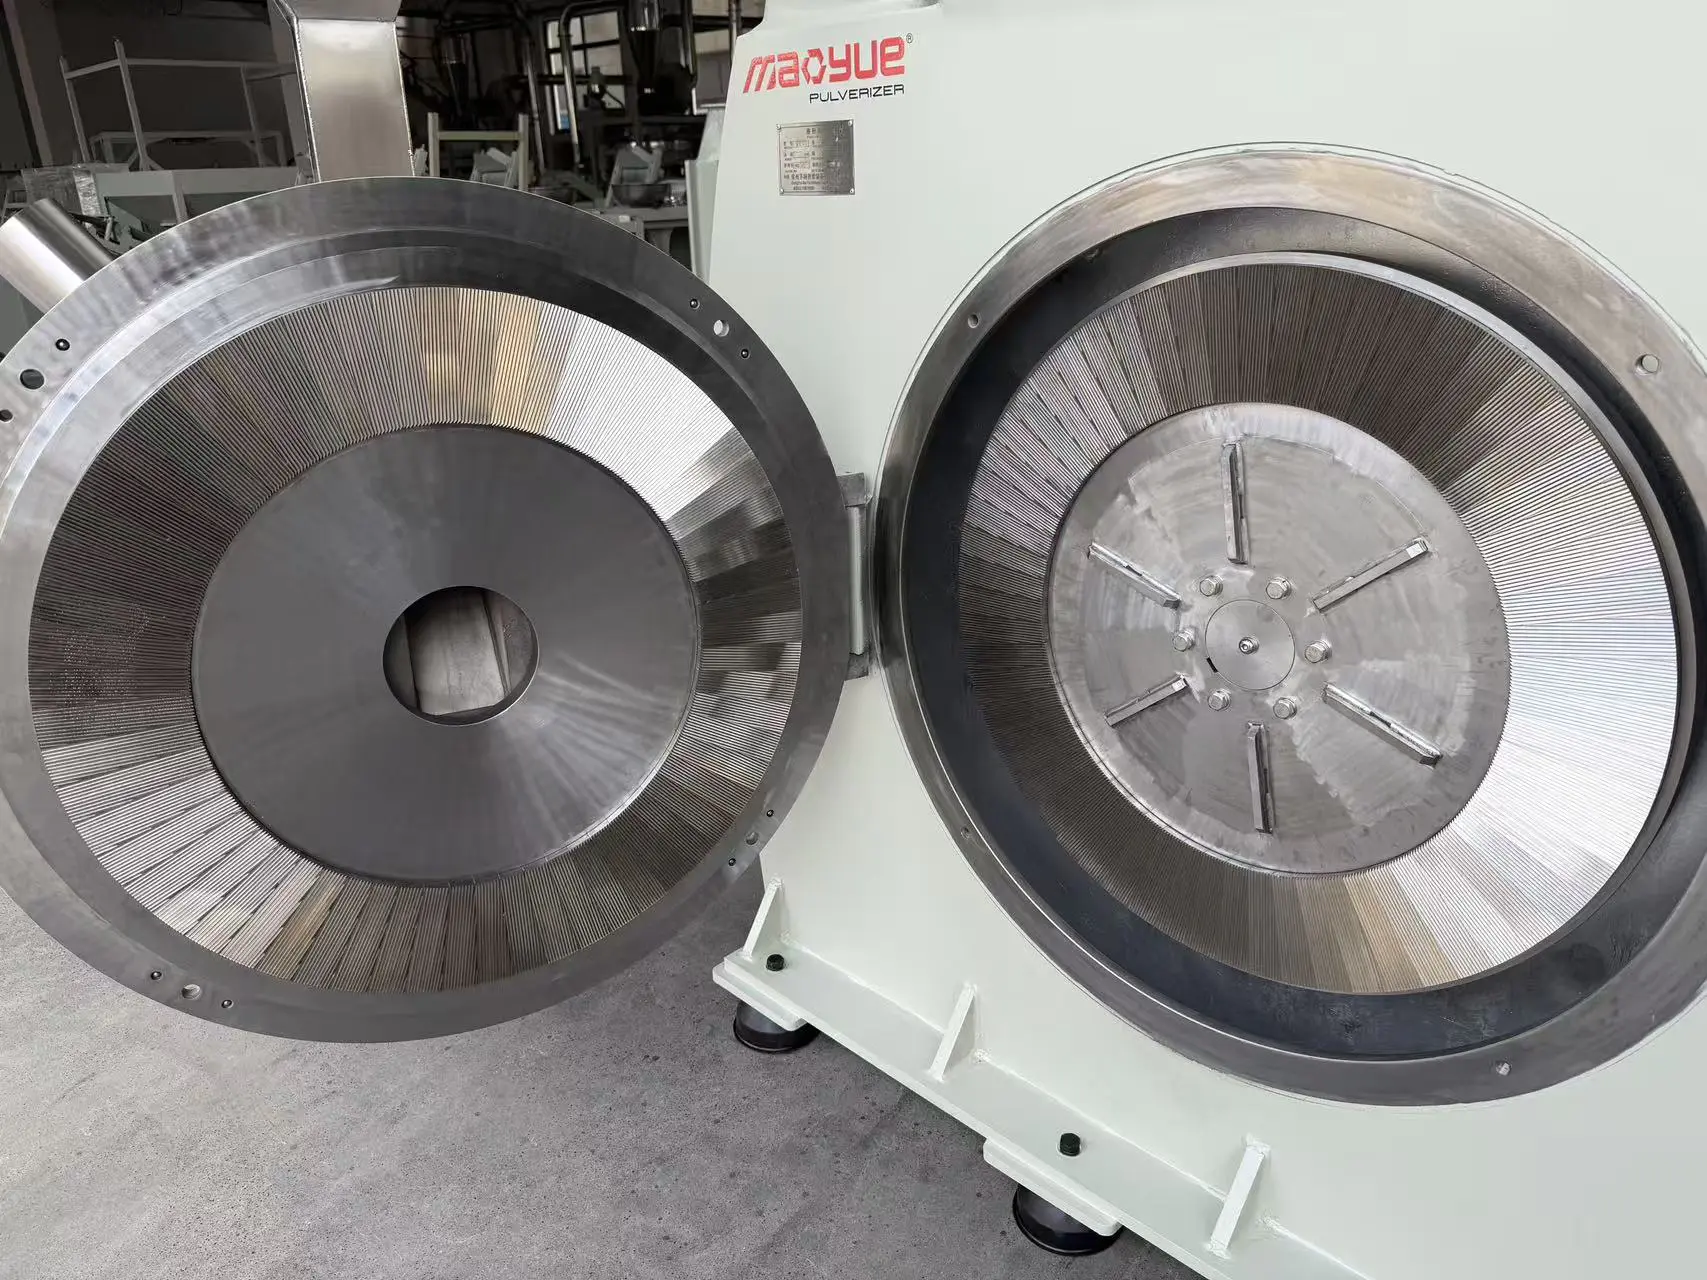
カラーマスターバッチ中の特定の顔料および鉱物充填剤は、研削ディスクの摩耗を増加させる可能性があります。したがって、研削ディスクを選択する際には、材料の選択と製造プロセスが重要な考慮事項となります。
Mao Yue は、該当する研削ディスクと切削工具の構成に DC53 工具鋼を使用し、コンポーネントの要件に応じて熱処理と精密研削を組み合わせています。
研削ディスクの摩耗性能は、材料グレードだけでなく、硬度、熱処理条件、刃先形状、加工精度にも依存します。
Mao Yue は、材料の選択と製造プロセスの管理を通じて、研削ディスクの意図した切削性能を維持するための基盤を提供します。
お客様は、特定の製品要件に応じて、材料情報、硬度検査記録、歯形寸法、および加工公差を確認できます。
実際の耐用年数は、材料の磨耗性、動作条件、メンテナンス方法に基づいて評価する必要があります。材質のグレードだけでは判断できません。
ソリッドおよびセグメント化研削ディスク: メンテナンス要件に基づいた構造の選択
研削ディスクの構造が異なれば、メンテナンス方法やスペアパーツのコストも異なります。
Mao Yue は、さまざまな互換性のある機器構成に対応するソリッドおよびセグメント化された研削ディスク ソリューションを提供します。
-
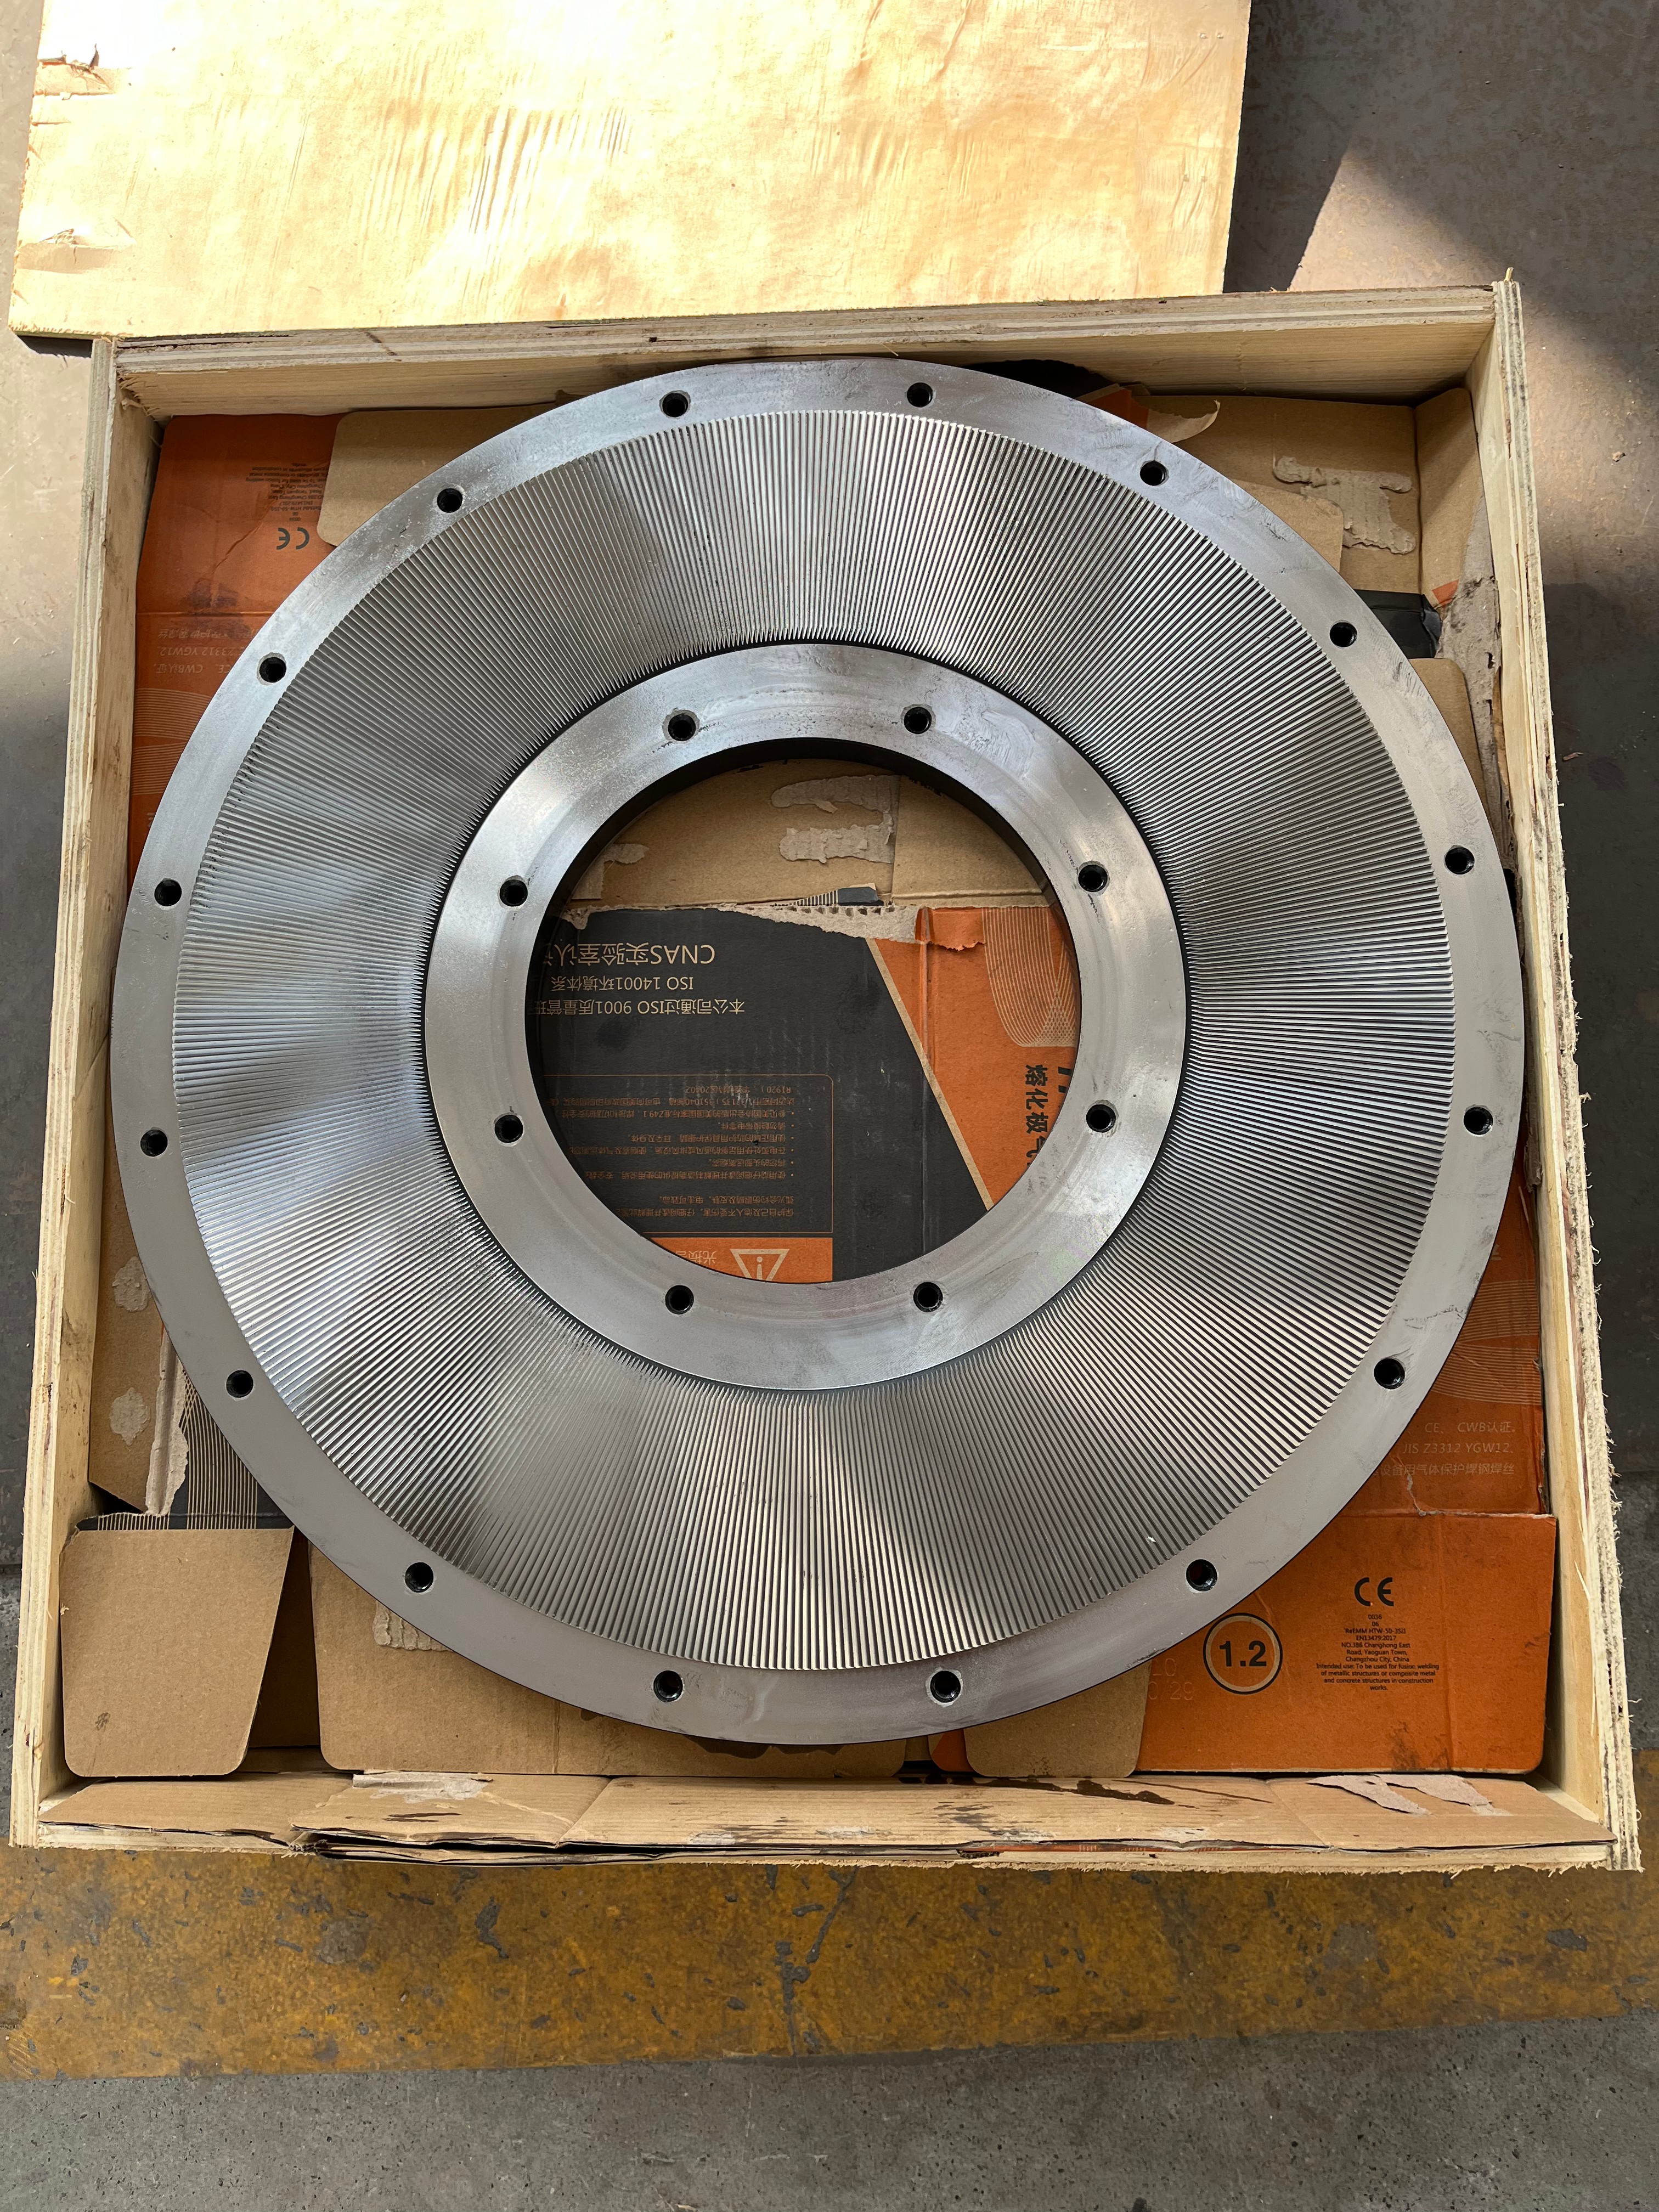
ソリッドグラインディングディスク:作業面全体の摩耗状態に基づいて再研磨または交換を評価します。
-
セグメント化された研削ディスク: 特定の設計では、構造設計に従って摩耗した個々の研削要素を交換できます。
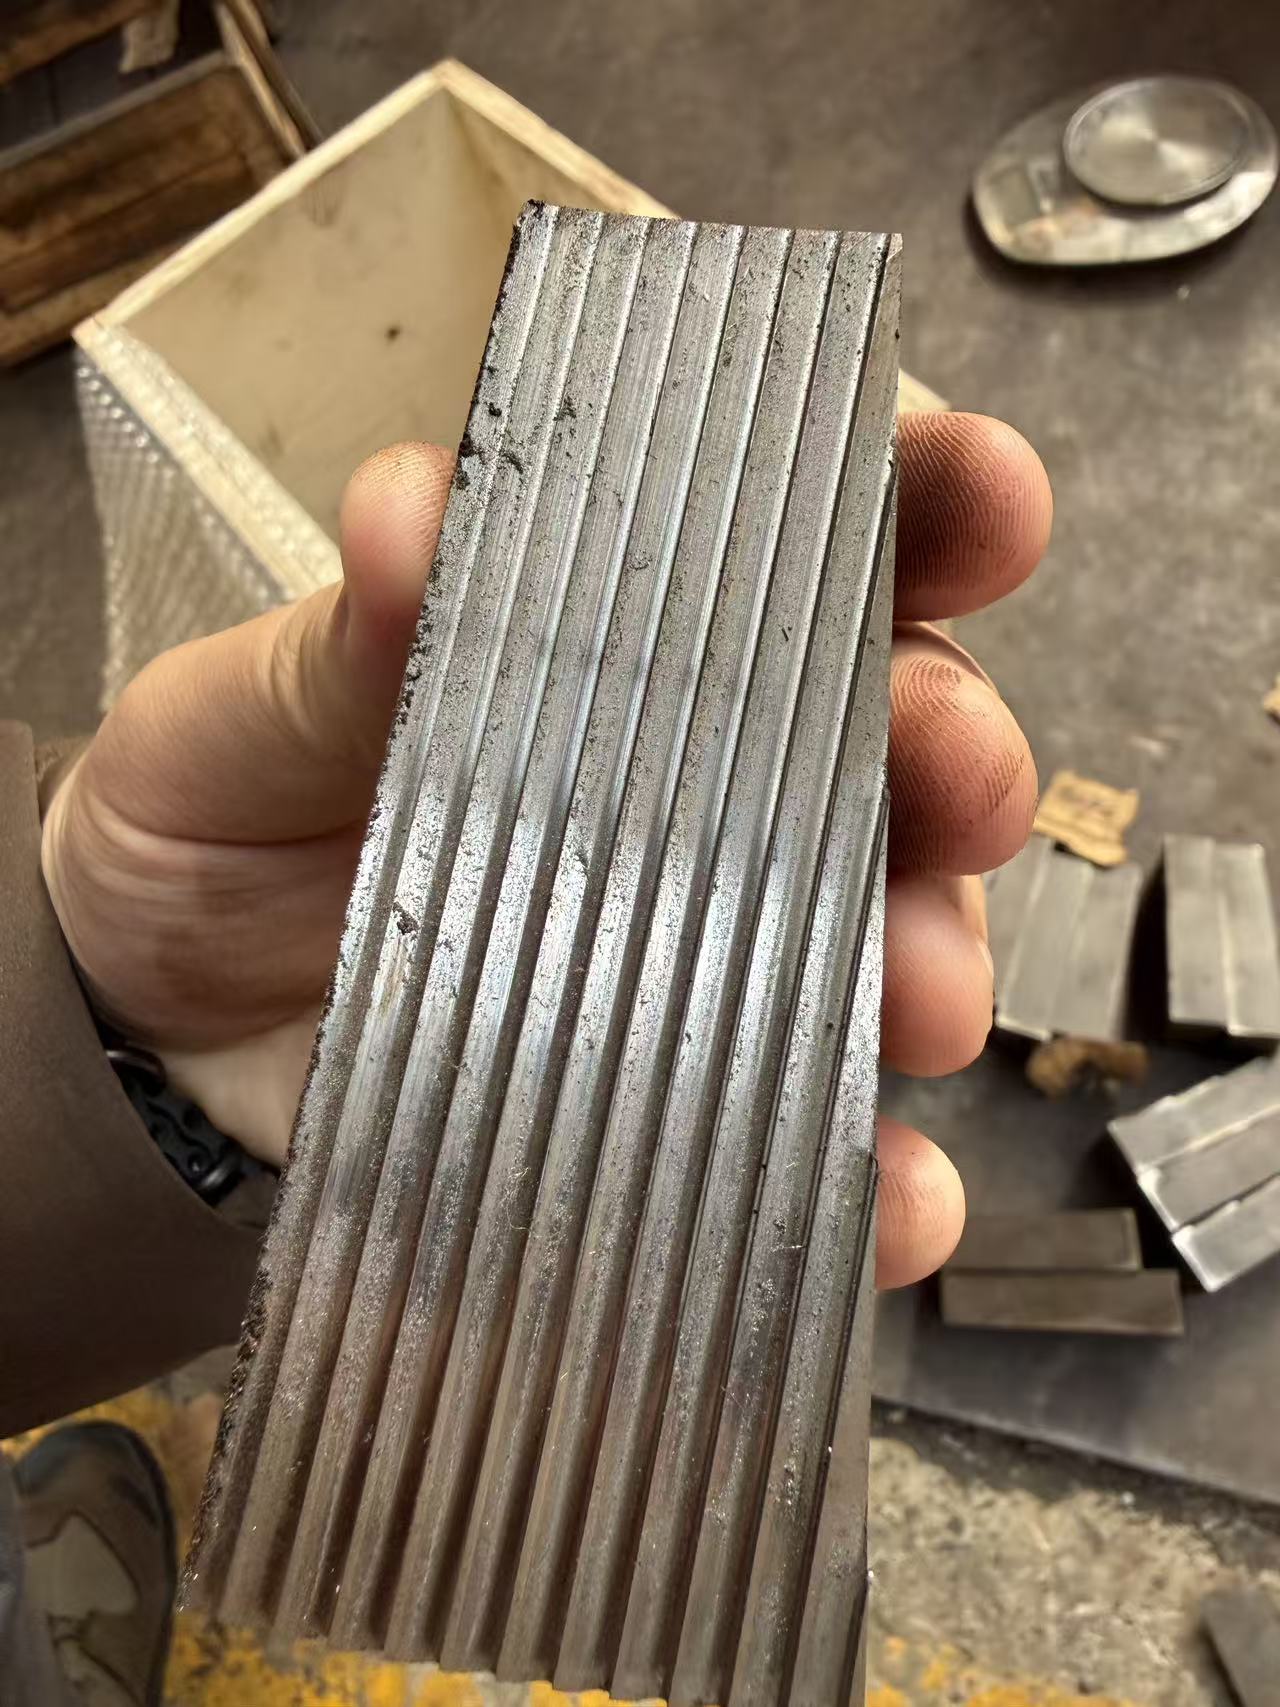
頻繁なメンテナンスが必要な生産ラインでは、セグメント化された研削ディスクにより、特定の条件下で交換が必要な研削コンポーネントの数を減らすことができます。ただし、実際のメンテナンス時間とコストは構造設計と動作条件によって異なります。
Mao Yue は、お客様が装置の取り付け寸法、ディスク構造、メンテナンス要件に基づいて、さまざまな研削ディスク ソリューションの互換性と長期メンテナンス コストを比較できるよう支援します。
すべての装置がソリッド研削ディスク設計とセグメント研削ディスク設計の間で直接変換できるわけではありません。選定前に構造上の適合性を確認する必要があります。
実際の材料テスト: 研削ディスクの選択と認定された粉末出力の接続
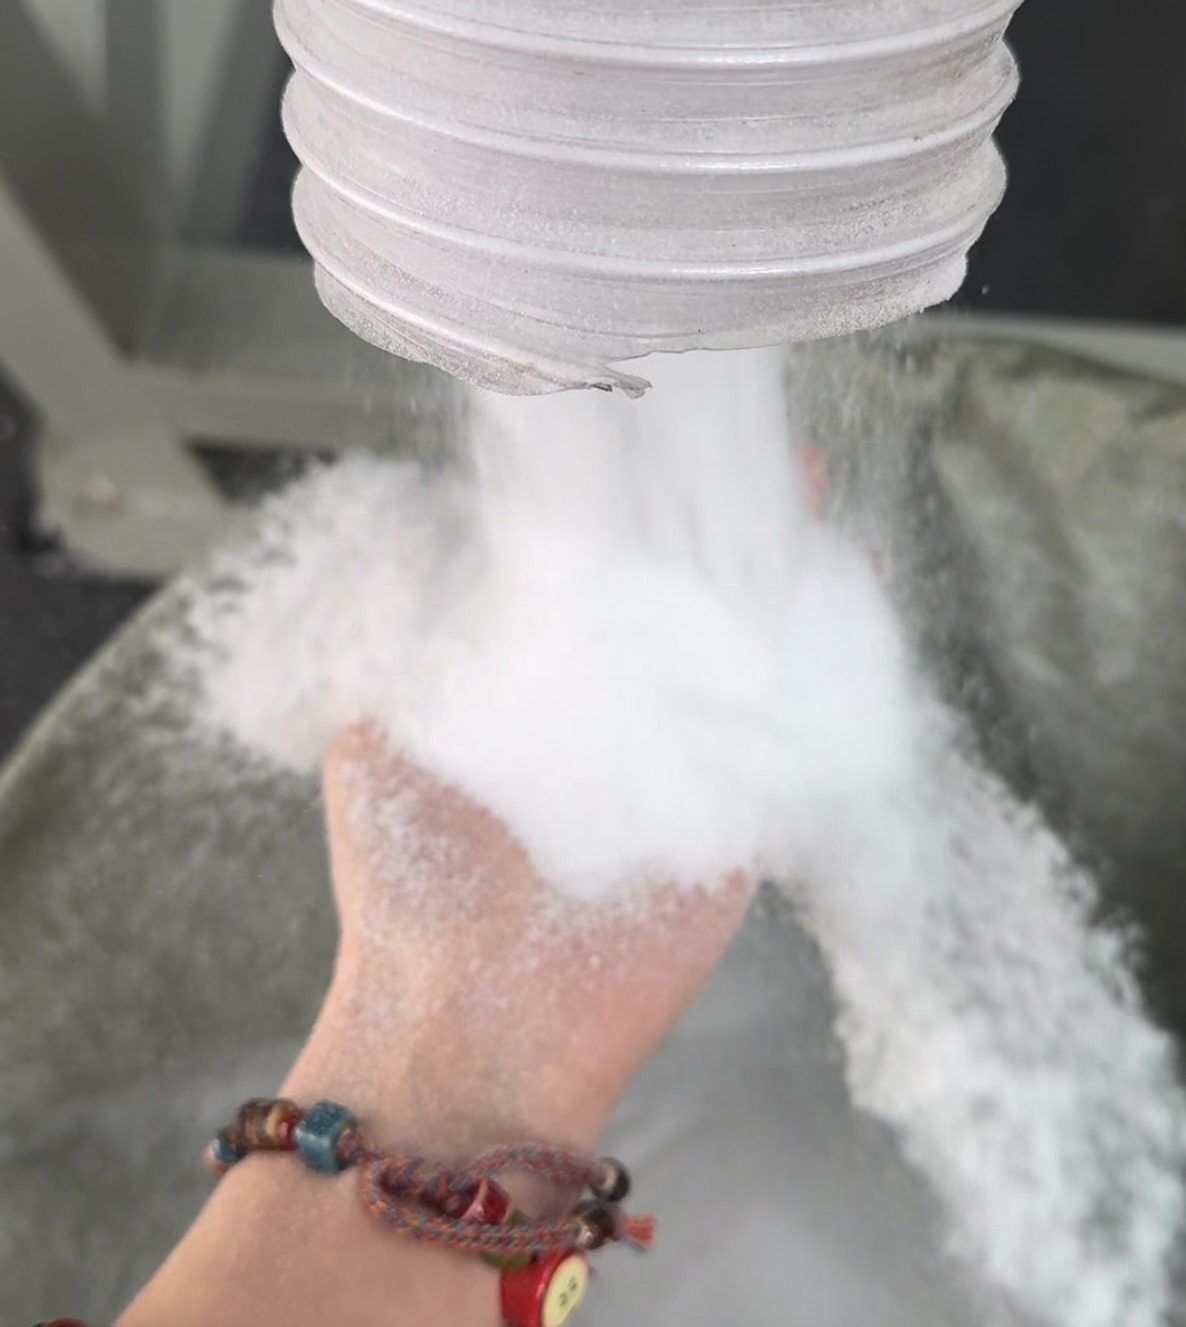
粉砕ディスクの材質や製造精度が要求仕様を満たしていても、マスターバッチの配合色が異なると粉砕特性が異なる場合があります。
Mao Yue は、顧客のカラーマスターバッチ材料、目標粒子サイズ、生産能力要件に基づいて、適切な粉砕ディスク構成と試験条件を評価できます。
プロジェクトの条件が許せば、実際の材料粉砕試験を実施して以下を記録できます。
-
粒度分布と粗大・微粒子分率
-
実際に収集された粉末出力と認定された粉末出力
-
処理温度と連続運転性能
この評価アプローチは、材料グレード、モーター出力、または公称処理能力のみに依存するのではなく、粉砕ディスクの選択を、顧客が入手できる適格な粉末の実際の量と結び付けます。
購入者にとって、実際のテスト記録は、さまざまな構成にわたる粉末の品質、有効生産量、および動作条件を比較するのにも役立ちます。
交換用研磨ディスクを購入する際、購入者は何を比較する必要がありますか?
カラーマスターバッチ粉砕機用の交換用粉砕ディスクを探しているお客様は、技術的互換性、製造品質、性能検証、長期コストという 4 つの主要な領域に焦点を当てて購入を評価する必要があります。
研削ディスクの購入価格だけでは、長期的な運用コストを完全に表すことはできません。
購入者は、メンテナンスの頻度、ダウンタイム、仕様外の粉体の取り扱い、および実際の適格な粉体の生産量も考慮する必要があります。
したがって、サプライヤーを選定する際には、見積りのみを比較するのではなく、明確な製造仕様、設置適合性評価、必要な技術サポートを提供できるサプライヤーであるかどうかを優先して選択する必要があります。
研削ディスクの摩耗に関するよくある質問
カラーマスターバッチ粉砕機の粉砕ディスクの寿命はどのくらいですか?
研削ディスクの耐用年数は、材料の配合、フィラーの磨耗性、動作条件、研削ディスクの材料、およびメンテナンス方法によって異なります。
固定された耐用年数に依存するのではなく、粉末の生産記録と合わせて研削ディスクの状態を評価することにより、より信頼性の高いアプローチが得られます。
研削ディスクの磨耗により粗粉の割合が増加する可能性がありますか?
はい、できます。切れ刃の磨耗や歯の形状の変化により、同様の運転条件下でも有効な粉砕性能が低下し、粗大粒子の割合が増加する可能性があります。
ただし、スクリーニングと給餌条件もチェックする必要があります。
研削ディスクの摩耗により粉砕温度が上昇する可能性がありますか?
はい、できます。切削効率が低下し、摩擦や繰り返しの材料変形が増加すると、研削ディスクの摩耗により加工温度が上昇する可能性があります。
ただし、冷却性能と供給条件も評価する必要があります。
両方の研削ディスクをセットで交換する必要がありますか?
必ずしもそうとは限りません。決定は、両方の研削ディスクの摩耗状態、一致する歯の形状、残りの寸法、およびメーカーの推奨事項に基づいて行う必要があります。
交換する前に、両方の作業面を検査して、個別に交換するか、セットとして交換するのがより適切であるかを判断する必要があります。
Mao Yue は既存の粉砕機用の交換用粉砕ディスクを供給できますか?
Mao Yue は、互換性のある粉砕機設計のための研削ディスクの製造および寸法のカスタマイズ サービスを提供しています。
お客様は、互換性評価のために、機器のモデル、既存の研削ディスクの図面、寸法、材料要件を提供できます。
結論: 実際の認定された粉末出力を通じて研削ディスクの摩耗を評価する
研削ディスクの摩耗は、カラーマスターバッチ粉砕時の切断効率、粒度分布、処理温度、連続生産の安定性に影響を与える可能性があります。
ただし、粗大粒子の増加や生産量の低下は、必ずしも砥石の交換を意味するものではありません。
実際のテストを通じてメンテナンスソリューションを評価する前に、粉砕ディスクの状態を検査する必要があり、原材料、供給、冷却、ふるい分け、および粉末収集システムからの潜在的な影響を排除する必要があります。
メーカーにとって重要な考慮事項は、単に粉砕ディスクが稼働し続けることができるかどうかではなく、その装置が妥当なメンテナンスコストで要求仕様を満たす粉末を一貫して生産できるかどうかです。
カラーマスターバッチ粉砕機には粉砕ディスクの技術評価が必要ですか?
粉砕機で粗大粒子の増加、粒度分布の不安定、または適格粉末生産量の減少が発生していませんか?
Mao Yue はプラスチック粉砕機の研削ディスクと切削工具を社内で製造し、寸法のカスタマイズ、交換用研削ディスク、互換性のある機器のアプリケーション評価サポートを提供しています。
Mao Yue に次の情報を提供してください。
-
粉砕機のモデルと既存の粉砕ディスクの寸法または技術図面
-
カラーマスターバッチの担体、顔料、充填剤に関する基本情報
-
ターゲットの粉末粒子サイズまたはメッシュ要件
-
現在の粉砕の問題および関連する製造記録 (入手可能な場合)
Mao Yue 技術チームは、研削ディスクの互換性、摩耗関連の問題、および適切な交換ソリューションの評価を支援します。