

 中文简体
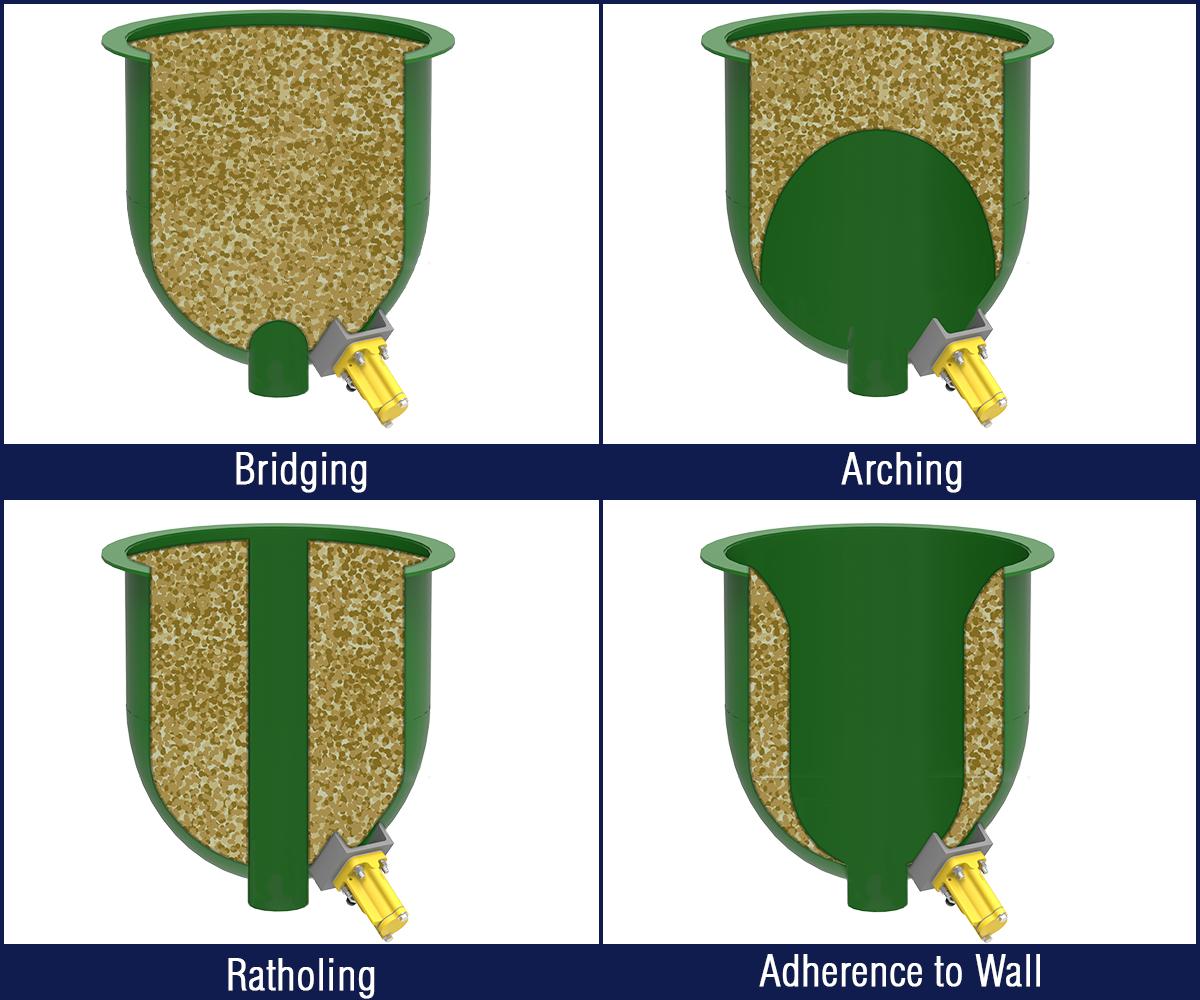
カラーマスターバッチの粉砕においては、粉体が細かいほど粉砕性能が良いとは限りません。一部の微色のマスターバッチ粉末は粒子間の凝集が増加し、ホッパーのブリッジング、排出の遅れ、または供給の不安定を引き起こす可能性があり、下流の生産継続に影響を与える可能性があります。
ただし、粉末の流動性は粒子サイズだけでなく、マスターバッチの配合、粒子形状、粒子サイズ分布、保管条件にも依存します。
カラーマスターバッチメーカーにとって重要なのは、安定した排出と下流への供給への適合性を維持しながら、目標の粒子サイズ要件を満たす適格な粉末を製造することです。
この記事では、ファイン カラー マスターバッチ粉砕機の流動性が低下する原因、現場での診断方法、試験パラメーター、およびカラー マスターバッチ粉砕機を選択する際に購入者が考慮すべき装置の性能要因について説明します。
ファインカラーマスターバッチパウダーはなぜ自由に流動することが難しいのでしょうか?
粉体の流動挙動は、粒子の重量、粒子間力、および外部応力条件によって影響されます。
カラーマスターバッチの粒子サイズが小さくなると、一般に単位質量あたりの総表面積が増加します。ファンデルワールス力、静電相互作用、その他の付着力などの粒子間力は、粒子の重量に比べてより重要になる可能性があります。
一部の微粉末では、これらの力により粒子が互いに付着する傾向が高まり、重力下で粉末が自由に移動することが困難になります。
粒子間力が放電中の駆動力に抵抗するのに十分である場合、粉末は安定した構造を形成し、通常の流れを妨げる可能性があります。
したがって、ファインカラーマスターバッチパウダーの流動挙動は、粒子サイズだけではなく、粒子間力とパウダーに作用する応力との関係に依存します。
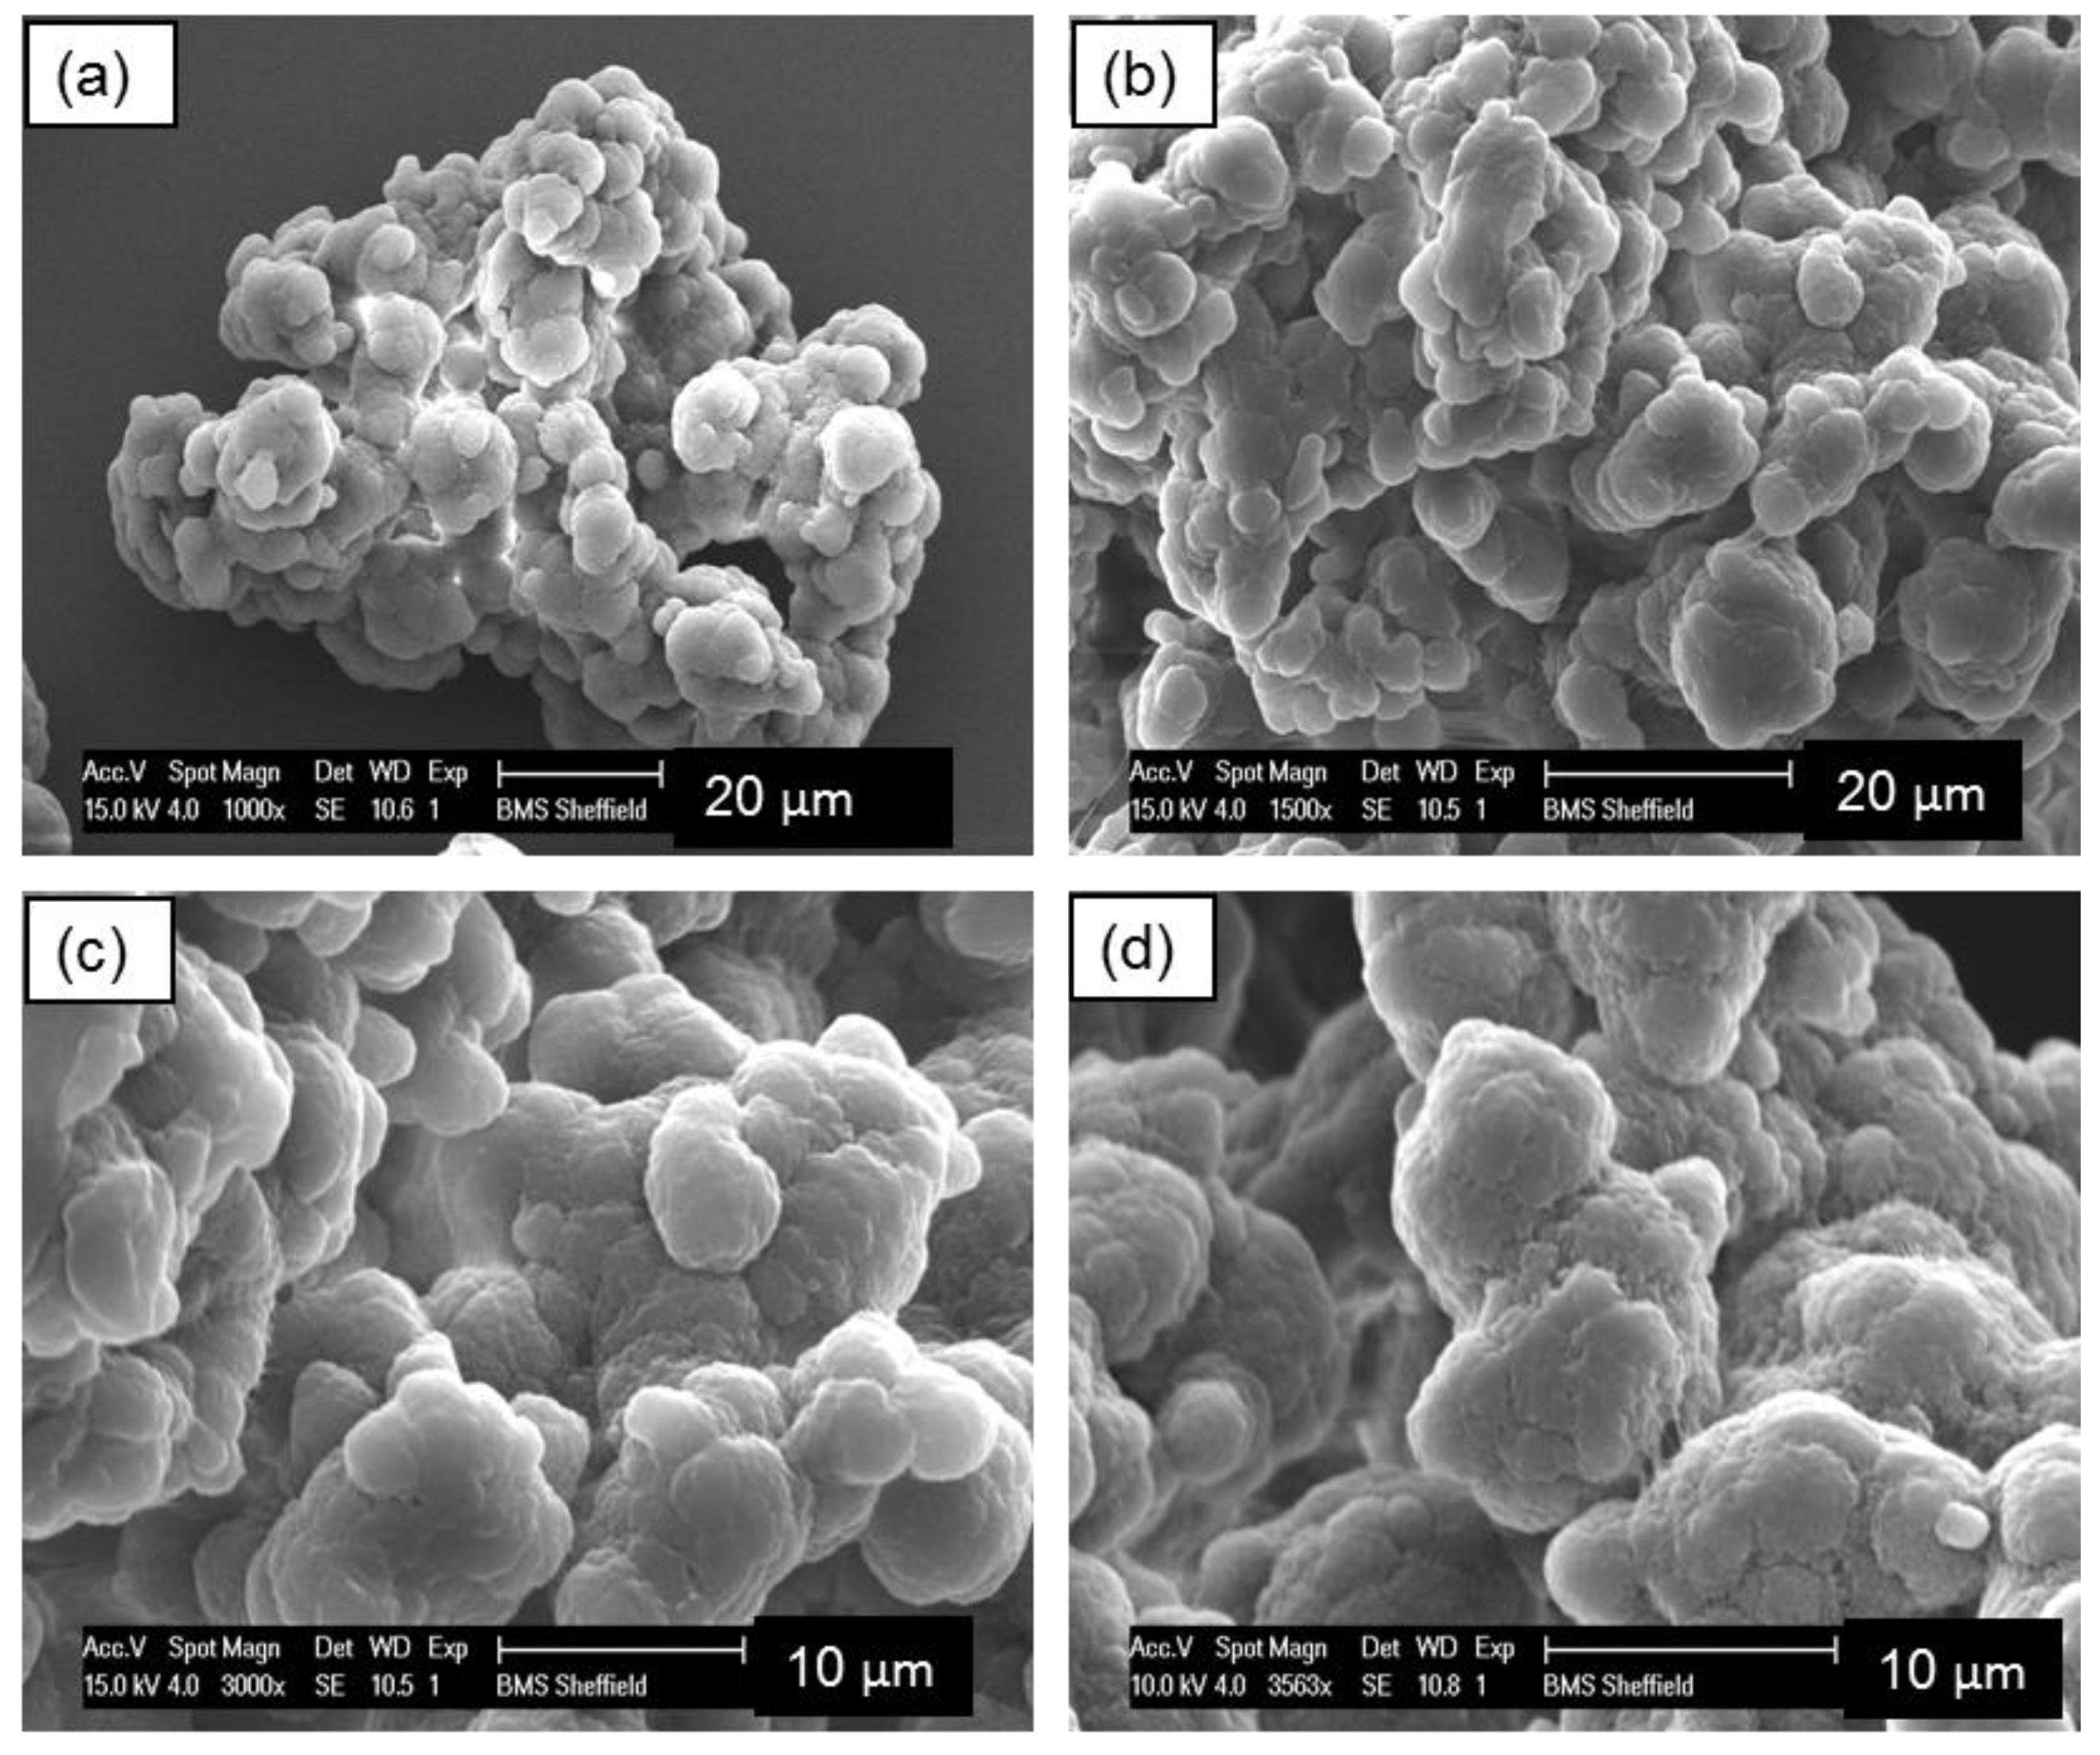
ファインカラーマスターバッチパウダーの流動性に影響を与える要因は何ですか?
微粒子含有量が高いと粒子の凝集力が高まる可能性がある
微粒子含有量は、一般に、指定された粒子サイズの閾値よりも小さい粒子の割合を指します。
非常に細かい粒子の割合が増加すると、粉末の比表面積と粒子接触の機会が変化し、粒子間力がより重要になる可能性があります。
マスターバッチ配合物が凝集しやすい場合、微粉含有量が高くなると、粉末の自由流動性が低下する可能性があります。
ただし、配合が異なれば、微粉含有量に対する反応も異なります。したがって、適切な微粉含有量の範囲は、下流の処理要件に基づいて確立される必要があります。
評価中は、異なる試験条件で得られた結果を直接比較することを避けるために、粒子サイズの閾値、測定基準、および試験方法を明確に定義する必要があります。
粒度分布は粉末の充填と流動挙動に影響を与える
粒度分布は、粉末内のさまざまなサイズの粒子の割合を表します。
カラーマスターバッチパウダーの 2 つのバッチが同様の D50 値を持っている場合でも、それらの充填挙動は異なる場合があります。
より小さな粒子がより大きな粒子間の空間を埋めると、粉末の細孔構造、かさ密度、および圧密挙動が変化する可能性があります。
特定の配合および応力条件下では、この粒子配置によってより密に詰まった粉末構造が生成され、放出の再開がより困難になる可能性があります。
D10、D50、および D90 は、粒度分布を表すために一般的に使用されます。 D50 は、算術平均粒径ではなく中央粒径を表します。
粒度分布が広いと必ずしも流動性が低下するわけではありません。実際の効果は粒子の組成と粉末の特性によって異なります。
粒子の形状と表面特性が流動抵抗に影響する
カラーマスターバッチ粒子の形状、表面粗さ、組成は粒子間の摩擦と接着に影響します。
不規則な形状の粒子は、角ばった接触や機械的なかみ合いにより、移動に対して大きな抵抗を引き起こす可能性があります。
顔料、充填剤、添加剤も粒子の表面特性を変える可能性があり、その結果、マスターバッチ配合物が異なると、異なる流動特性が示されます。
さらに、一部の粉末は摩擦中または搬送中に静電気を蓄積し、粒子間または粒子と装置表面の間の付着を増加させる場合があります。
熱に弱い配合物の場合、処理温度の上昇も粒子表面の接着特性に影響を与える可能性があります。
これらの要因が総合的に、実際の動作条件下での粉体流動挙動に影響を与えます。
保管および固化条件が粉体の排出に影響する
一部のカラーマスターバッチ粉末は、粉砕直後は正常に流動しますが、保管後には異なる流動挙動を示します。
粉末がホッパー内でその上の材料の重量にさらされると、粒子の接触状態と内部応力が変化する可能性があります。
凝集性粉末の場合、保管期間が長くなったり、圧密応力が高くなると、せん断強度が増加し、排出の再開がより困難になる可能性があります。
周囲の温度、湿度、および材料の特性も、保管中の粉末の挙動に影響を与える可能性があります。
したがって、長期保管用途を評価する際には、実際の圧密条件下での粉体流動挙動を考慮する必要があります。
ファインカラーマスターバッチパウダーの流動性の悪さは生産にどのような影響を与えますか?
粉体の流動性が悪いと、主にホッパーの排出、材料の保管、下流側の計量供給に影響を及ぼします。
これらの問題は、ホッパーの出口サイズ、壁の摩擦、ホッパーの形状、および供給装置によっても影響される可能性があります。
ファインカラーマスターバッチパウダーの流動性をテストするにはどうすればよいですか?
粉体排出が不安定な場合には、粉体の凝集力が強いかどうか、既存の供給設備が粉体の特性に適しているかどうかを評価することが重要です。
流動性試験方法が異なれば、異なる種類の情報が得られます。
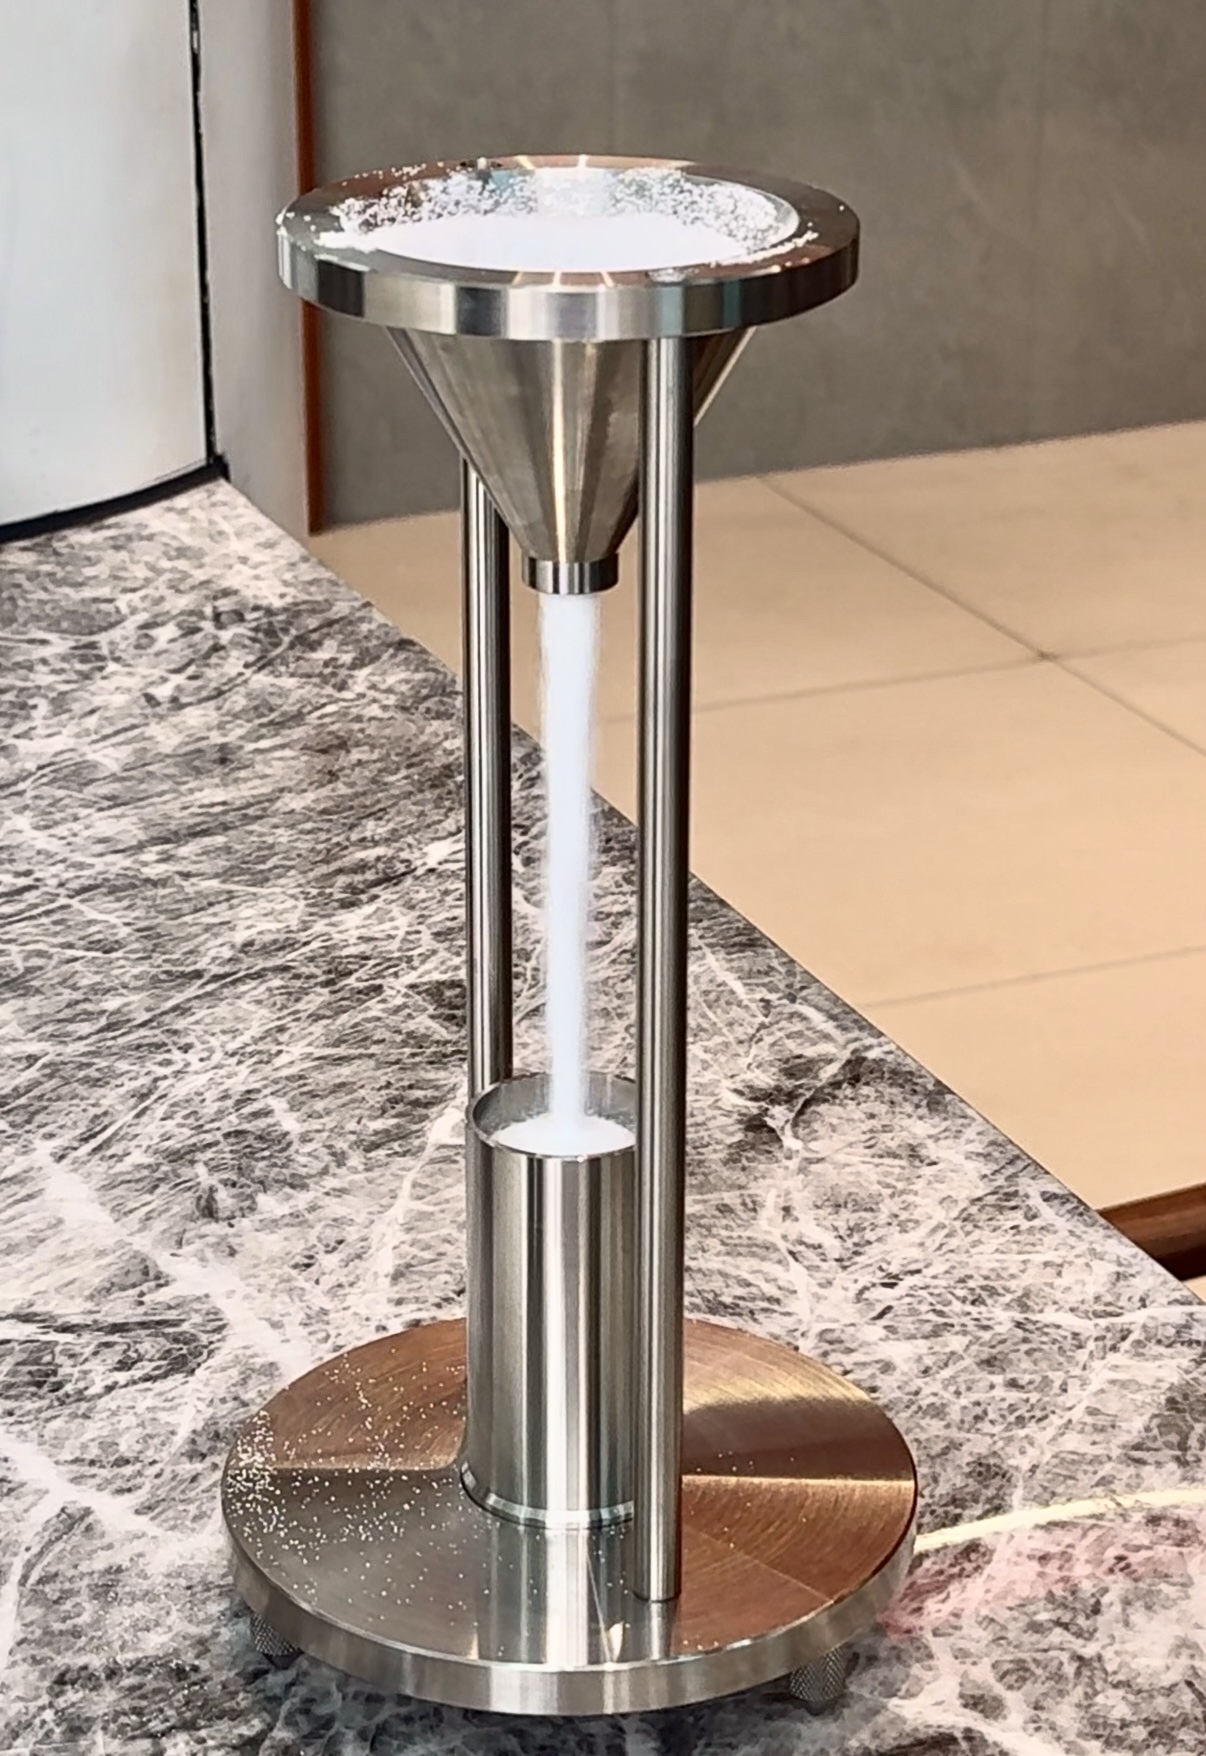
さまざまな流動性試験の制限は何ですか?
標準漏斗を通って自由に流れることができない凝集性粉末の場合、流動時間を単純にゼロとして記録すべきではなく、この結果のみに基づいて粉末を不適として分類すべきではありません。
安息角試験は、同様の粉末間の予備比較には役立ちますが、工業用ホッパー内でブリッジが発生するかどうかを独立して予測することはできません。
かさ密度およびタップ密度の測定は、粉末の充填挙動に関する情報を提供しますが、ホッパーの設計パラメーターを決定する際のせん断試験に代わるものではありません。
凝集性の高い微粉末の場合、せん断試験により、さまざまな圧密応力下での粉末の降伏挙動に関する情報が得られます。壁摩擦測定やその他の関連データと組み合わせることで、これらの結果はホッパーの設計評価をサポートできます。
実際の吐出試験により、粉体と特定の機器との適合性を確認します。
不安定なファインカラーマスターバッチパウダーの排出を診断するには?
実際のトラブルシューティング プロセスには、問題の場所を特定する、粉末の特性を比較する、考えられる原因を検証するという 3 つのステップが含まれます。
ステップ 1: 問題が発生している場所を特定する
まず、ホッパーや供給装置の動作状況を観察します。
この手順は、システムのどの部分をさらに調査する必要があるかを特定するのに役立ちます。
ステップ 2: 正常な粉末サンプルと問題のある粉末サンプルを比較する
同じまたは同等の条件下でサンプルを収集し、次のパラメータを記録します。
-
D10、D50、D90、および指定された罰金の内容。
-
適用可能な粉体流動性またはせん断試験結果。
-
かさ密度とタップ密度。
-
保管時間、温度、環境条件。
-
実際の排出量と給餌量の変動。
サンプリング、保管、およびテストの手順は、テスト条件によって生じる差異を最小限に抑えるために、できる限り一貫した状態に保つ必要があります。
ステップ 3: テスト結果に基づいて次の調査を決定する
これらの結果は、さらなる調査の優先順位付けに役立ちますが、根本原因を独立して特定することはできません。
必要に応じて、異なる供給条件で同じ粉末を比較するか、同じ装置設定を使用して異なる粉末サンプルをテストします。
結果は、実際の吐出量、流量変動、連続運転記録を使用して検証する必要があります。
ファインカラーマスターバッチパウダーの流動性を改善するにはどうすればよいですか?
粒子サイズを大きくすればすべての流れの問題が解決すると考えるのではなく、特定された原因に応じて改善策を選択する必要があります。
粉砕プロセスに起因する粉体の特性変化の場合、粉砕ディスクの状態、粉砕ギャップ、供給パラメータ、およびふるい分け条件を評価できます。
粉末が目標仕様を満たしているが、問題の主な原因がホッパーの形状や供給装置にある場合は、関連する装置に重点を置いて改善する必要があります。
調整後は、吐出量の改善によって粉末の品質に許容できない変化が生じないことを確認するために、比較可能な条件下で結果を検証する必要があります。
カラーマスターバッチ粉砕機を選択する際、購入者は何を比較する必要がありますか?
カラーマスターバッチ粉砕機を購入する企業にとって、より微細な粉末を製造できるかどうかは選択基準の 1 つにすぎません。
さらに重要なことは、実際の動作条件下で、装置が目標の粒径、流動性、下流処理要件を満たす粉末を一貫して生成する必要があることです。
したがって、購入者は実際の材料を使用して試験を実施し、サプライヤーに同等の試験記録を要求する必要があります。
バイヤーはサプライヤーにどのような試験データを要求する必要がありますか?
粉末の流動性は、お客様の既存の供給装置または適切な実験室試験を使用して検証できます。粉砕機の処理能力を下流側ホッパーの排出能力と同等として扱うべきではありません。
実際の適格粉末生産量の計算方法
認定粉末生産量 (kg/h) = 合意された品質要件を満たす収集された粉末の質量 (kg) ÷ 対応する試験時間 (h)
たとえば、粉砕試験で合意された 2 時間の試験期間中に 800 kg の認定粉末が生成される場合、認定粉末の生産量は 400 kg/h になります。
これらの数値は計算のみを目的として提供されており、実際の マオ・ユエ 機器のテスト結果を表すものではありません。
流動性が顧客の許容基準に含まれる場合、認定された粉末は、合意された粒子サイズ、流動性、およびその他の該当する品質要件を満たさなければなりません。
また、機器間の有意義な比較を確実にするために、テストでは、リサイクルまたは返品された材料がどのように考慮されるか、テスト期間の基準、異常なシャットダウンがどのように処理されるかを明確に定義する必要があります。
バイヤーはこれらの結果を使用して、同じ材料および合意された動作条件下でのさまざまな機械の実際の生産能力を比較できます。
Mao Yue はカラーマスターバッチの粉末サイズと流動性を改善するのにどのように役立ちますか?
プラスチック粉砕機と中子研削盤のメーカーとして、 Mao Yue 社内での研削ディスクの製造、温度管理、装置構成、実際の材料テストを通じて技術サポートを提供します。
粒度制御とメンテナンスのための社内研削ディスク製造
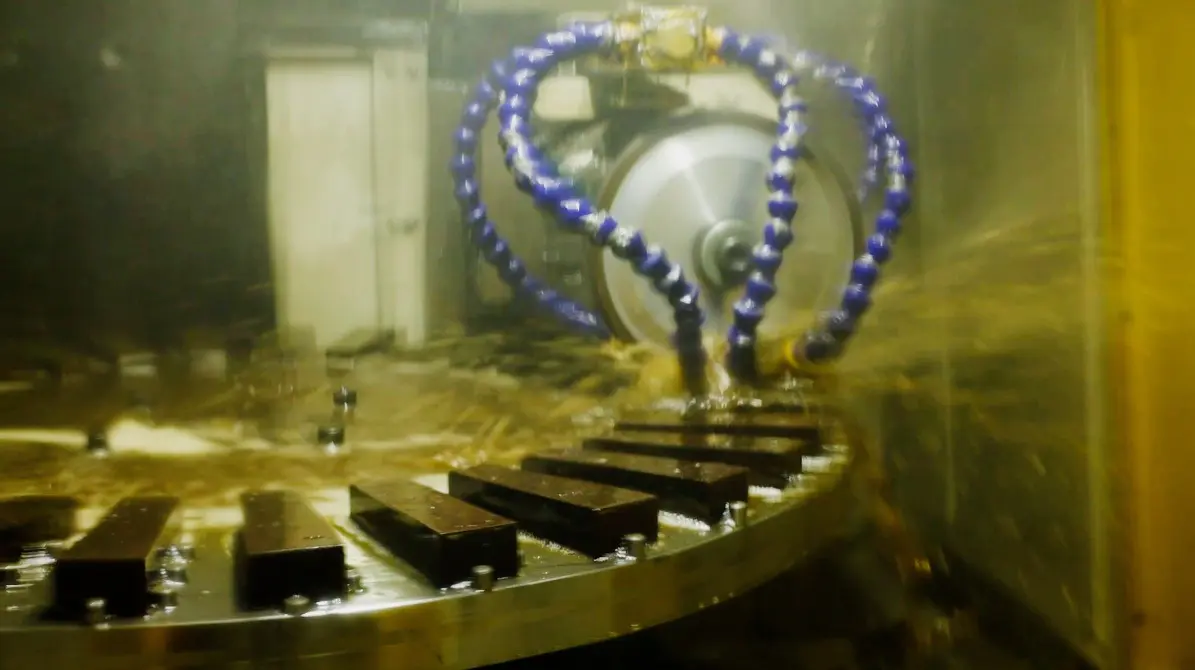
研削ディスクの歯の形状、刃先の状態、および研削ギャップは、粉砕プロセスと最終的な粒度分布に影響を与えます。
Mao Yue は、DC53 などの工具鋼を使用して、精密研削とメンテナンス能力に支えられた研削ディスクと切削工具を社内で製造しています。
さまざまなマスターバッチ配合と目標粒子サイズ要件に応じて、Mao Yue は粉砕ディスクの構造、作業ギャップ、操作パラメーターを評価できます。
試行中に粒度分布、指定された微粉含有量、認定された粉末出力を比較することにより、お客様は選択した構成が生産要件を満たしているかどうかを評価できます。
研削ディスクの摩耗により粉末の仕様が変化する場合、再研削、交換、メンテナンスのオプションも評価できます。
熱接着リスクを軽減する空冷および水冷

マスターバッチ配合によっては、処理温度の影響を受けやすいものがあります。
粉砕中に熱がこもり、材料が軟化温度や粘着温度域に近づくと、粒子表面の付着や装置内への粉体の堆積が増加する場合があります。
機器の構成に応じて、Mao Yue PE 粉砕機は空冷と水冷を組み合わせて、供給パラメータと動作パラメータを制御できます。
お客様は、動作温度、粉末状態、連続運転中の材料の蓄積を監視することで、材料の冷却適合性を評価できます。
冷却性能は、指定された動作条件下で実際の材料を使用して実施されるテストによって検証される必要があります。
粉体物性評価のための実機試作
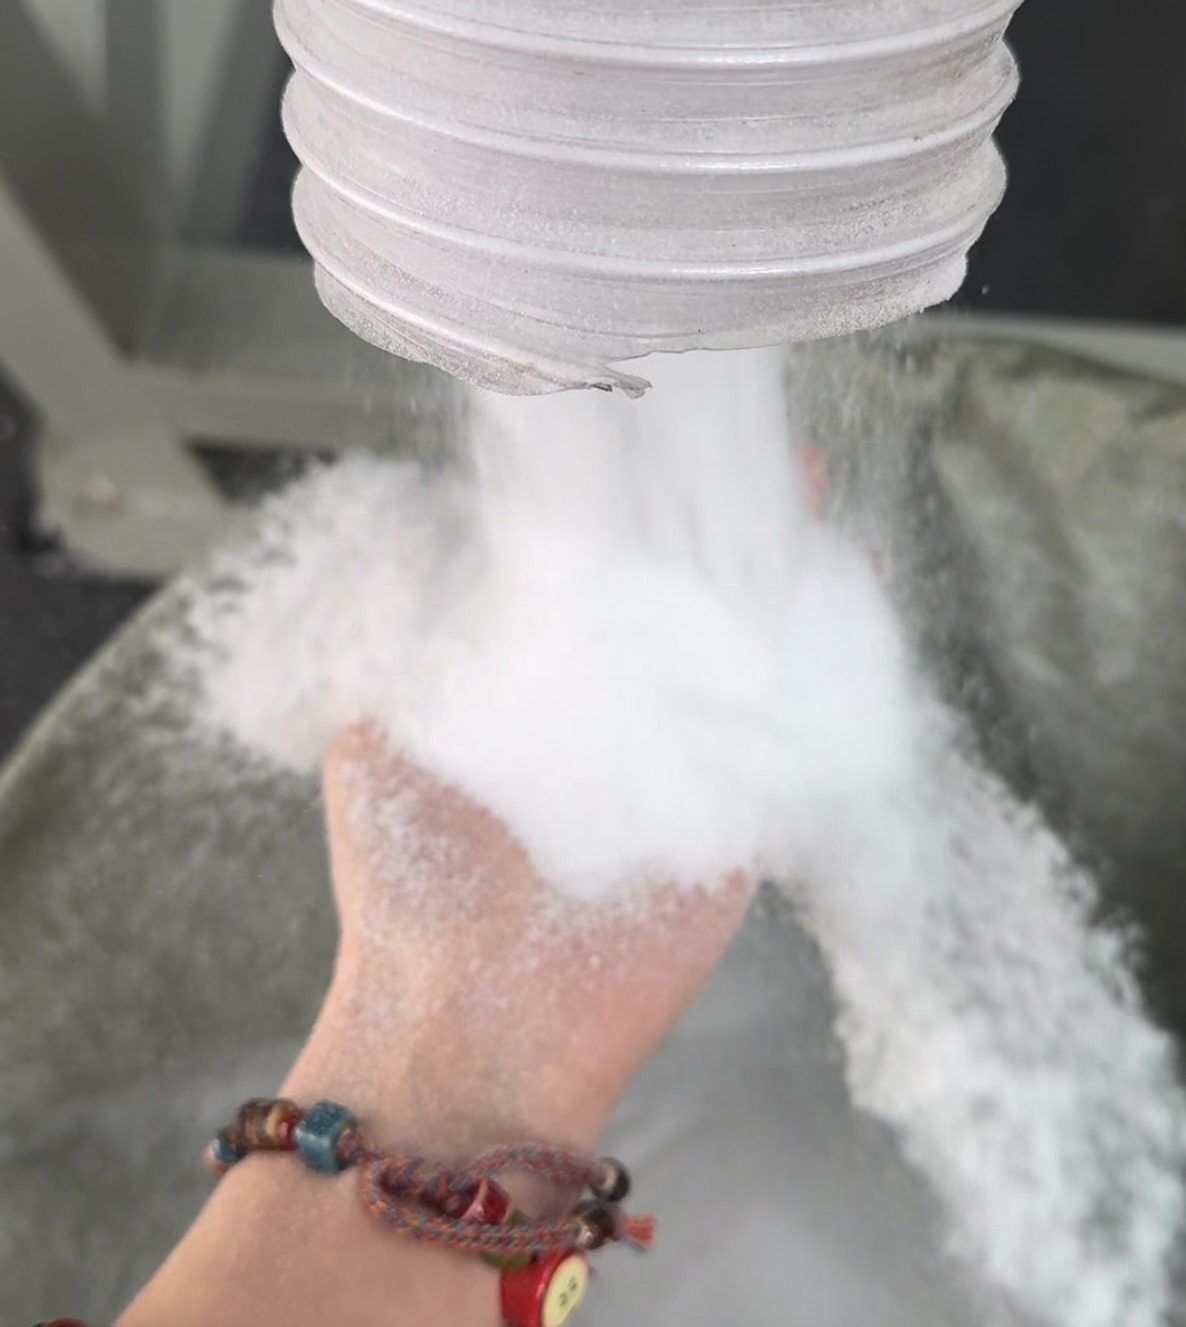
Mao Yue は、顧客が提供したカラーマスターバッチサンプルを使用して粉砕試験を実施し、粒度分布、動作温度、認定された粉末出力などの結果を使用して、粉砕ディスクの構成と装置の選択をサポートします。
特殊な機器を必要とする流動性測定の場合、顧客またはサードパーティの実験室からの結果を組み込んで、下流用途への適合性をさらに評価できます。
下流側の供給要件に基づいた機器の評価
顧客がホッパー排出または計量供給要件を定義している場合、Mao Yue は実際の材料の試験結果を使用して、目標粒子サイズ、微粒子制御、および粉砕機構成の間の関係を評価できます。
試験の結果、粉末特性の変化が排出の問題の一因となっていることが示された場合は、粉砕プロセスの調整を評価できます。
主な問題の原因がホッパーの出口、壁の摩擦、または供給装置にある場合は、関連する装置の設計とテストデータを使用して改善策を開発する必要があります。
Mao Yue は、すべての流動性の問題を粉砕機のせいにするのではなく、粉砕プロセスによって影響を受ける可能性のある粉体の特性の制御と検証に重点を置いています。
機器の機能と下流の供給要件との関係を明確に定義することで、顧客はより多くの情報に基づいて購入の意思決定を行うことができます。
よくある質問
より細かい色のマスターバッチパウダーは常に流動性が劣りますか?
いいえ、粒子が細かいほど粒子間凝集力が強くなる可能性がありますが、実際の流動性は粒子の形状、配合、静電効果、温度、環境条件にも依存します。実際の動作を評価するにはテストが必要です。
カラーマスターバッチパウダーとしてはどのくらいの粒子サイズが細かすぎると考えられますか?
すべてのマスターバッチ配合物に適用できる普遍的な粒子サイズの閾値はありません。下流のアプリケーション要件、目標の粒度分布、および実際の供給パフォーマンスに基づいて決定する必要があります。
ファインカラーマスターバッチパウダーを空気圧で輸送できますか?
はい。ただし、粉体の特性に応じて、空気の流れ、パイプラインの構成、分離装置、収集システムを評価する必要があります。
バイヤーは粉砕機がカラーマスターバッチの製造に適しているかどうかをどのように判断できますか?
購入者は、実際の材料を使用して試験を実施し、目標の粒子サイズ、流動性、適格な粉末出力、および連続運転性能を比較する必要があります。
結論: より細かい色のマスターバッチパウダーが常に優れているとは限りません
ファインカラーマスターバッチパウダーの流動性は、粒子間力、粒子サイズ組成、表面特性、および保管条件によって影響されます。
マスターバッチメーカーにとって、粉末の特性を制御し、それを下流の供給要件に適合させることは、生産の継続性を向上させるのに役立ちます。
粉砕機を選択するときは、実際の材料試験と合意された合格基準を使用して、装置が生産要件を満たしているかどうかを検証する必要があります。
Mao Yue にカラーマスターバッチの粉砕テストを依頼する
カラーマスターバッチ粉砕装置を評価している場合、または微粉含有量、粒度分布、および適格な粉末出力の改善を検討している場合は、Mao Yue に連絡して実際の材料粉砕試験について相談してください。
次の情報を入力してください。
-
実際のマスターバッチサンプル: ポリマーキャリア、材料サイズ、および関連する配合情報。
-
ターゲットパウダーの仕様: 必要な粒子サイズ、許容可能な微粉含有量、および該当する品質要件。
-
能力要件: 認定された粉末出力と連続動作条件を目標とします。
-
下流アプリケーション: ホッパー構成、定量供給方法、および既存の流動性の問題。
Mao Yue は、社内での研削ディスクの製造、冷却構成、実際の材料試験機能を備えており、適切な粉砕プロセスと装置ソリューションの評価を支援できます。
マオ・ユエに連絡する カラーマスターバッチの粉砕試験について話し合い、実際の材料に基づいた装置構成と試験に関する推奨事項を受け取ります。