

 中文简体
リサイクルされた PVC パウダーにより、ウィンドウ プロファイルの製造業者は生産スクラップを再利用し、材料廃棄物を削減し、原材料の利用率を向上させることができます。ただし、再生材料を追加すると、完成したプロファイルに黒い斑点、粗い表面、盛り上がった粒子、縞模様、不均一な光沢などの表面欠陥が発生することがあります。
リサイクルされた PVC パウダーは常にこれらの問題を引き起こすのでしょうか?いいえ、表面品質は、材料の汚染、粒度分布、以前の熱処理履歴、配合の適合性、押出条件などのいくつかの要因によって影響されます。
重要なのは、問題の原因がリサイクル材料にあるのか、粉砕プロセスにあるのか、あるいは下流の押出ラインにあるのかを特定することです。
この記事では、リサイクル PVC ウィンドウ プロファイルの表面欠陥の主な原因を調査し、その原因を特定する方法を説明し、適切な PVC 粉砕プロセスと原材料管理によって粉末の粘稠度をどのように改善できるかについて説明します。
リサイクルされた PVC ウィンドウ プロファイルではどのような表面欠陥が発生する可能性がありますか?
表面の欠陥が異なれば、原材料、押出成形、下流工程に関連するさまざまな問題が示される可能性があります。それらの外観、位置、頻度は、発生源を特定するための有用な手がかりとなります。
これらの関係は、最終的な因果関係の結論ではなく、予備的な診断指標です。同じ欠陥が複数の要因によって発生する可能性があるため、さらなる調査には製造記録と対照試験が必要です。
黒い斑点と暗い内包物
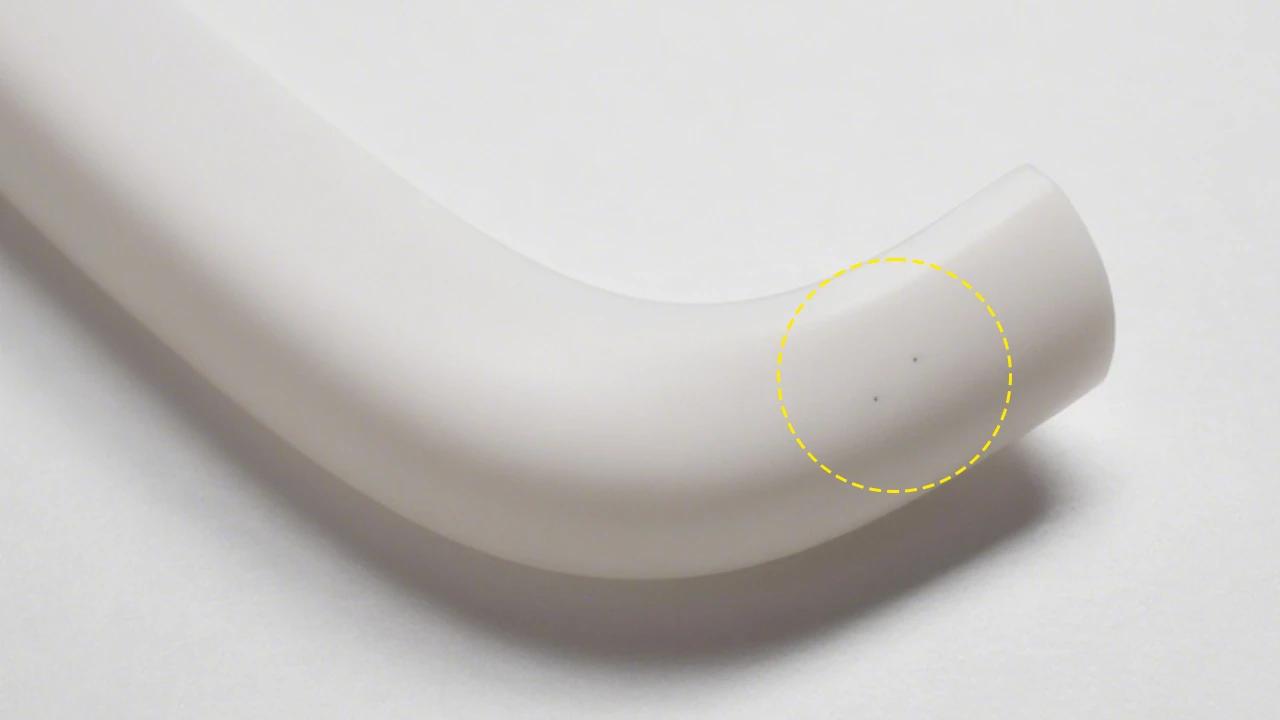
黒い斑点は、白または明るい色の PVC 窓プロファイルで特に目立ちます。たとえ少数の斑点でも、製品の外観や品質の合格に影響を与える可能性があります。
これらは、リサイクル PVC 内の異物、以前に劣化した材料、または押出機やダイの内部に蓄積された堆積物に由来する可能性があります。
特定のバッチの再生材料を導入した後に黒点が大幅に増加した場合は、最初にそのバッチの原料と粉砕粉末をチェックする必要があります。連続生産中に黒い斑点が徐々に現れる場合は、装置の蓄積と押出システム内の局所的な過熱も調査する必要があります。
ザラザラ・盛り上がった粒子・スジ
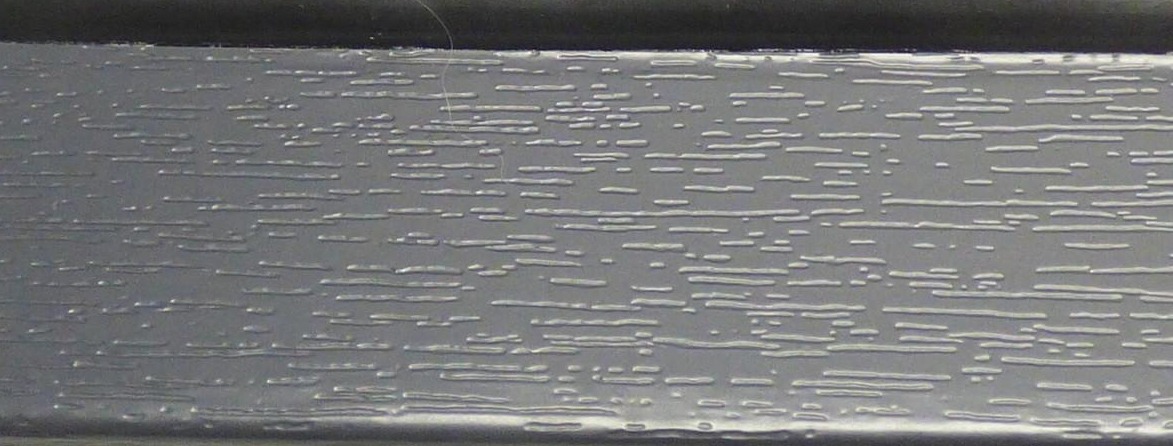
粗い表面は、不十分な融着、材料の不適合性、または不安定な溶融加工に関連している可能性があります。粒子が盛り上がっている場合は、異物、粒子の処理が不十分、またはフィラーの分散が不均一である可能性があります。
粉末粒子サイズ、材料分散、PVC 融着という 3 つの異なる概念を区別することが重要です。粉末が必要な粒径仕様を満たしていても、すべての成分が均一に分散していること、または既存の押出条件下で PVC が十分な融着を達成できることを必ずしも意味するわけではありません。
表面の縞模様には別のアプローチが必要です。プロファイル上の同じ位置に縞模様が常に現れる場合は、金型表面、流路、および校正装置を検査する必要があります。原料バッチが異なると変化する場合は、材料の一貫性と押出の安定性を調査する必要があります。
リサイクルされた PVC パウダーが窓プロファイルの表面品質に影響を与えるのはなぜですか?
再生 PVC は必ずしも低品質の素材を意味するわけではありません。発生源がわかっており、比較的一貫した組成を備えたクリーンな製造スクラップは、多くの場合再利用できます。
本当の課題は、リサイクル材料の変動を制御し、粉末の品質が下流の押出要件に適合することを保証することです。
5 つの要素は特に注目に値します。
再生PVCの汚染
回収された PVC ウィンドウ プロファイルには、ゴム製シール ストリップ、金属片、接着剤の残留物、保護フィルム、ほこり、またはその他のポリマーが含まれている場合があります。
これらの汚染物質は、押出成形中に硬質 PVC とは異なる挙動を示す可能性があります。一部は異物として残る場合がありますが、その他は軟化、分解、または押出条件下で異なる加工挙動を示す場合があります。これは、黒い斑点、粒子の隆起、または表面の不規則性の原因となる可能性があります。
粉砕すると材料のサイズは小さくなりますが、相溶しないポリマーや化学汚染物質は除去できません。場合によっては、混合材料をより小さな粒子に減らすと、その後の識別と分離がより困難になる可能性があります。
したがって、微粉砕する前に、材料の選別、金属の除去、および必要な洗浄を完了する必要があります。
粒度分布と粗大粒子
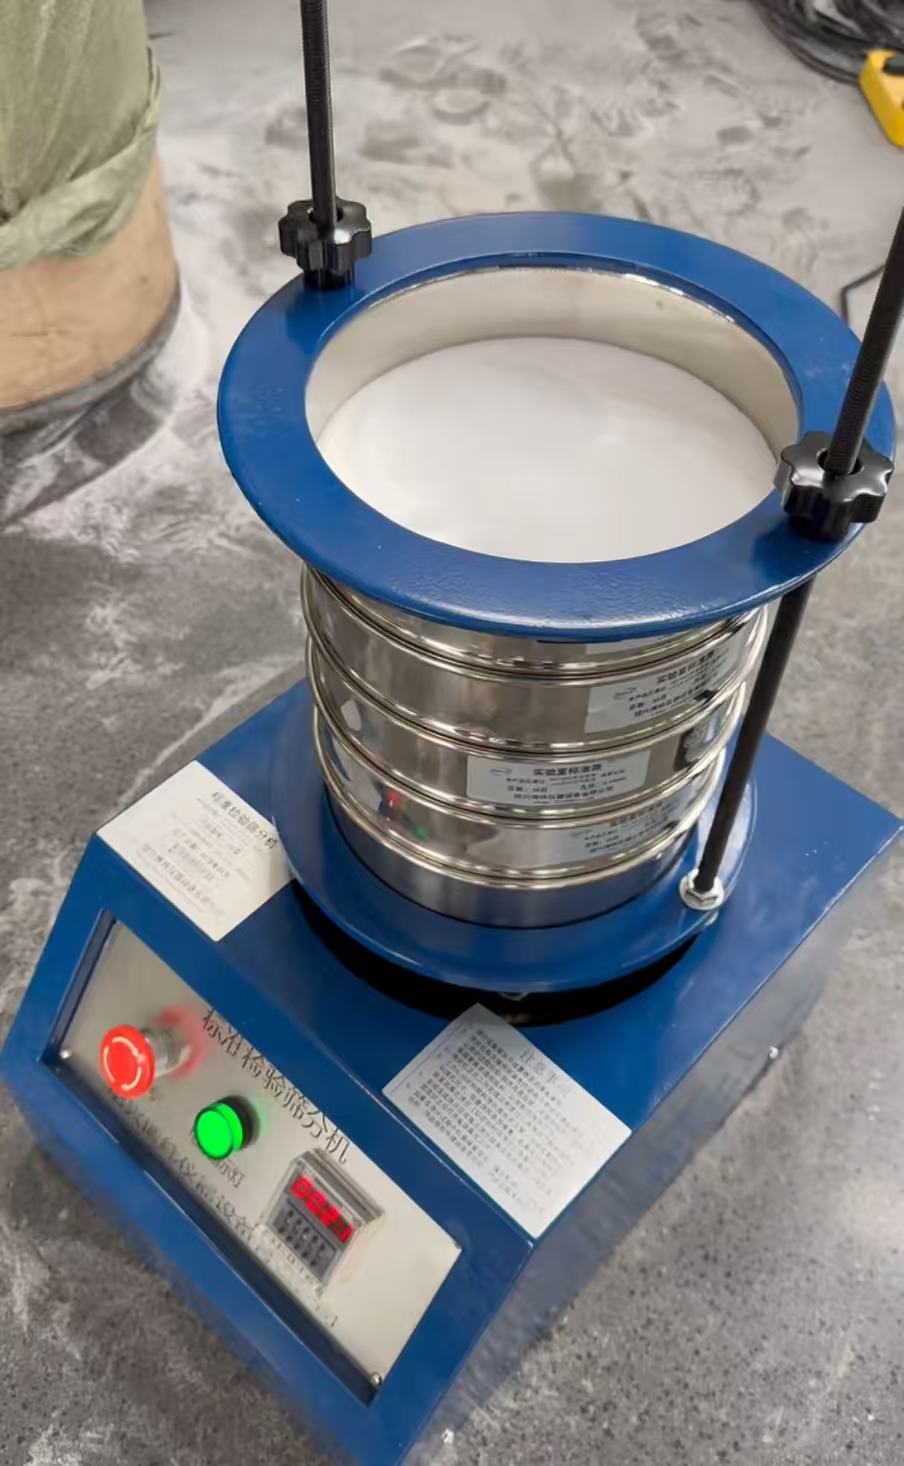
粒度分布とは、粉末サンプル中のさまざまなサイズ範囲内の粒子の割合を指します。平均粒径目標を達成しても、バッチ全体が一貫した粒径分布を持つことを必ずしも意味するわけではありません。
粗大粒子が既存の混合および押出プロセスに適さない場合、供給の安定性、混合の均一性、およびその後の融合に影響を与える可能性があります。微粉の割合が過剰になると、発塵、材料の偏析、および供給の不安定性が増加する可能性があります。
次の 3 つの概念を区別する必要があります。
-
粒子サイズ: 粉末粒子の物理的寸法と分布。
-
材料の分散: PVC、フィラー、その他の成分が混合物全体にどのように分散されるか。
-
融合度: 押出中に均一な PVC 溶融物が形成されます。
これらの要素は関連していますが、互換性はありません。粉末が細かいほど材料の分散や融合が必ずしも良好になるわけではありません。
したがって、粉砕の目的は、単に可能な限り細かい粉末を製造することではありません。代わりに、顧客の混合装置、供給方法、および押出プロセスに基づく実際の加工要件を満たす、一貫した粒度分布を目標とする必要があります。
熱劣化と過去の加工履歴
PVC は過度の熱にさらされやすいです。リサイクルされた PVC は通常、過去に少なくとも 1 回の処理サイクルを経ており、一部の回収材料には追加の加熱や繰り返しの処理が行われている場合があります。
重要な分解メカニズムの 1 つは脱塩化水素です。このプロセス中に、PVC は塩化水素 (HCl) を放出し、ポリマー鎖に沿って共役構造を形成します。これにより変色が発生し、熱劣化がさらに加速する可能性があります。
リサイクル PVC の残りの熱安定性は、以前の加工履歴、安定剤システム、配合、および実際の熱への曝露によって異なります。
粉砕時には機械エネルギーも導入され、そのエネルギーの一部が熱に変換されます。不十分な冷却、不適切な動作条件、または磨耗した研削コンポーネントにより、不必要な温度上昇が発生する可能性があります。
ただし、粉末温度の上昇は、必ずしも PVC が熱劣化したことを意味するわけではありません。潜在的な劣化を評価する際には、温度記録、材料の変色、適切な熱安定性テスト、および制御された押出試験を合わせて考慮する必要があります。
配合の不適合性とリサイクル材料の混合
PVC ウィンドウ プロファイルのメーカーが異なれば、使用する安定剤システム、充填剤含有量、潤滑剤、顔料、加工添加剤も異なる場合があります。
リサイクル PVC の 2 つのバッチは似ているように見えますが、押出時の動作は異なります。フィラー含有量や潤滑システムの変動は、溶融挙動、溶融加工、およびダイのビルドアップに影響を与える可能性があります。
粉砕機は物理的なサイズの縮小プロセスを制御できますが、化学的に異なる PVC 配合を完全に適合させたり、材料の元の配合を復元したりすることはできません。
したがって、リサイクル材料は、混合して再利用できるかどうかを決定する前に、その供給源と入手可能な配合情報に従って分類する必要があります。
湿気、揮発性汚染物質、および粉体の取り扱い
リサイクルされた PVC パウダーには、洗浄時の残留水分、洗浄剤の残留物、リサイクルや保管中に混入したその他の揮発性汚染物質が含まれる場合があります。
異なるガス源でも、押出成形中に同様の表面欠陥が生じる可能性がありますが、その根底にあるメカニズムは必ずしも同じではありません。
-
湿気: 処理条件下では水蒸気が発生する可能性があります。
-
揮発性汚染物質: 押出温度で揮発性物質が放出される可能性があります。
-
混入空気: 溶融物内に気泡や空隙が形成される可能性があります。
-
不十分な通気: ガスが効果的に除去されない可能性があります。
したがって、ピンホールや気泡が自動的に湿気のせいであるとは考えられません。材料の状態、通気システム、および押出パラメータを一緒に評価する必要があります。
リサイクル材料を洗浄した場合は、乾燥状態を確認する必要があります。また、バッチ間の吸湿や相互汚染を防ぐために、粉末は清潔で管理された環境で保管する必要があります。
リサイクルされたPVCパウダーが実際の原因であるかどうかを判断するにはどうすればよいですか?
再生 PVC を添加した後に表面欠陥が発生した場合、粉末の品質が直接の原因となりやすいです。ただし、押出パラメータ、金型の条件、加工装置内の材料の蓄積によっても同様の欠陥が発生する可能性があります。
信頼性の高い診断を行うには、原材料の要因と加工条件を分離する必要があります。可能な限り、一度に 1 つの変数のみを変更し、実際の結果を記録してください。
ステップ 1: バージン材料とさまざまなリサイクル材料バッチを比較する
まず、許容可能なウィンドウ プロファイルの安定した生成がすでに実証されている参照配合を確立します。
可能な限り一貫した押出条件の下で、特定のバッチから制御された割合のリサイクル PVC を導入します。
プロファイルの外観、押出圧力、スクリュー荷重、溶融挙動、生産の安定性を比較します。
特定のリサイクル材料バッチを追加すると欠陥が繰り返し増加し、そのバッチを除去すると欠陥が減少する場合は、その材料をさらに調査する必要があります。
実際の原因が汚染、配合の違い、または以前の熱劣化であるかどうかを判断するには、さらに追加のテストが必要です。
ステップ 2: 押出前に粉末の品質を検査する
リサイクル材料が主な疑わしい発生源になったら、粉砕装置を直ちに調整する前に、その物理的および化学的特性をチェックする必要があります。
検査では、いくつかの実際的な質問に答える必要があります。
-
粉が汚れていませんか?
-
粒度分布は均一ですか?
-
粗大粒子や微粒子が多量に存在していませんか?
-
材料の組成は確認された配合と一致していますか?
-
熱劣化の兆候はありますか?
-
粉末には残留水分や揮発性汚染物質が含まれていますか?
表 2: 再生 PVC 粉末品質検査チェックリスト
粒子サイズの試験では、平均粒子サイズのみを報告するのではなく、各ふるいに残留した割合を記録する必要があります。
汚染が疑われる場合は、元の再生材料と粉砕粉末の両方を検査する必要があります。一部の互換性のない材料は、サイズを縮小すると識別が難しくなります。
ステップ 3: 押出パラメータと装置の状態を確認する
粉末試験で明らかな異常が見つからない場合は、下流の押出ラインを調査する必要があります。
主な検査ポイントは次のとおりです。
-
バレルとダイの温度分布
-
スクリュー荷重と押出圧力
-
物質の滞留時間
-
給餌の安定性
-
溶融および溶融加工条件
-
ダイの蓄積または表面の損傷
-
校正装置の状態
欠陥の位置とタイミングは、有用な手がかりを提供する可能性があります。固定位置に一貫して現れる縞は、局所的なダイまたはキャリブレーションの問題に関連している可能性があります。特定のリサイクル材料バッチを導入した後に増加する欠陥は、その原材料が綿密な検査に値することを示しています。
これらの観察は、最終的な結論として扱われるのではなく、さらなる調査の指針となるべきです。
診断結果と考えられる原因
リサイクルされた PVC ウィンドウプロファイルの表面欠陥を減らすにはどうすればよいですか?
欠陥の考えられる原因が特定されたら、生産ライン全体にわたって不必要な調整を行うのではなく、関連する処理段階を対象とした修正措置を取る必要があります。
原材料の選別と汚染管理の改善
発生源が既知で比較的安定した組成を有する PVC 製造スクラップを優先する必要があります。クリーンな社内生産スクラップは、複雑な使用済みリサイクル材料とは別に処理する必要があります。
細かく粉砕する前に、金属部品、ゴム製シールストリップ、保護フィルム、接着剤残留物、およびその他の非 PVC 材料を除去してください。原材料に応じて、金属検出、洗浄、空気分離、またはその他の適切な分離方法が使用されます。
粉砕機は材料のサイズを縮小しますが、選別または分離装置に代わるものではないため、粉砕前に汚染管理を完了する必要があります。
下流の処理要件に応じて粉末の粒径を制御
目標の粒度分布は、実際の混合と押出の試行を通じて決定する必要があります。研削ギャップ、送り速度、研削部品の状態、およびスクリーニング構成をそれに応じて調整できます。
製造中は、粗大粒子と過剰な微粒子の両方を監視する必要があります。単により細かい粉末を追求するだけでは、効果的な品質管理戦略とはなりません。
適切な粉末の仕様は、PVC 配合および押出プロセスによって異なる場合があります。一般に、下流の処理要件を満たす安定した粒度分布は、不必要に細かい粉末よりも価値があります。
粉砕中の制御温度上昇

PVCの粉砕には適切な温度管理が必要です。
冷却性能、送り速度、研削部品の摩耗、排出効率を確認する必要があります。材料の試験中は、異なる動作条件下での変化を比較するために、一貫した測定場所で温度を記録する必要があります。
粉末の変色、固着、または異常な処理動作が発生した場合は、生産能力を向上させたり、操作パラメータを調整したりする前に、その原因を調査する必要があります。
リサイクル材料比率と押出条件を最適化
再生 PVC の適切な割合は、材料の品質、製品構造、押出能力、および適用される要件に従って決定する必要があります。
一部のウィンドウ プロファイル システムは、外観と耐候性の要件を満たすために、外層に適切な材料を適用しながら、内部コア層に再生 PVC を使用します。内部構造用途に適した材料は、必ずしも露出面の要件を満たさない場合があります。
リサイクル材料の比率を評価するには、管理された生産試験を実施する必要があります。配合物は、表面の外観、機械的特性、および寸法安定性を検証した後にのみ、通常の生産が承認される必要があります。
PVC粉砕機を購入する際に考慮すべき点は何ですか?
再生 PVC 粉末の品質に一貫性がない場合、粉砕機を交換するという決定を下すべきではありません。購入者は、既存のプロセスのどの部分が必要な粉末仕様を満たしていないのかを特定する必要があります。
PVC ウィンドウプロファイルのリサイクル用途では、3 つの設備要素に特に注意を払う必要があります。
研削構造と摩耗部品
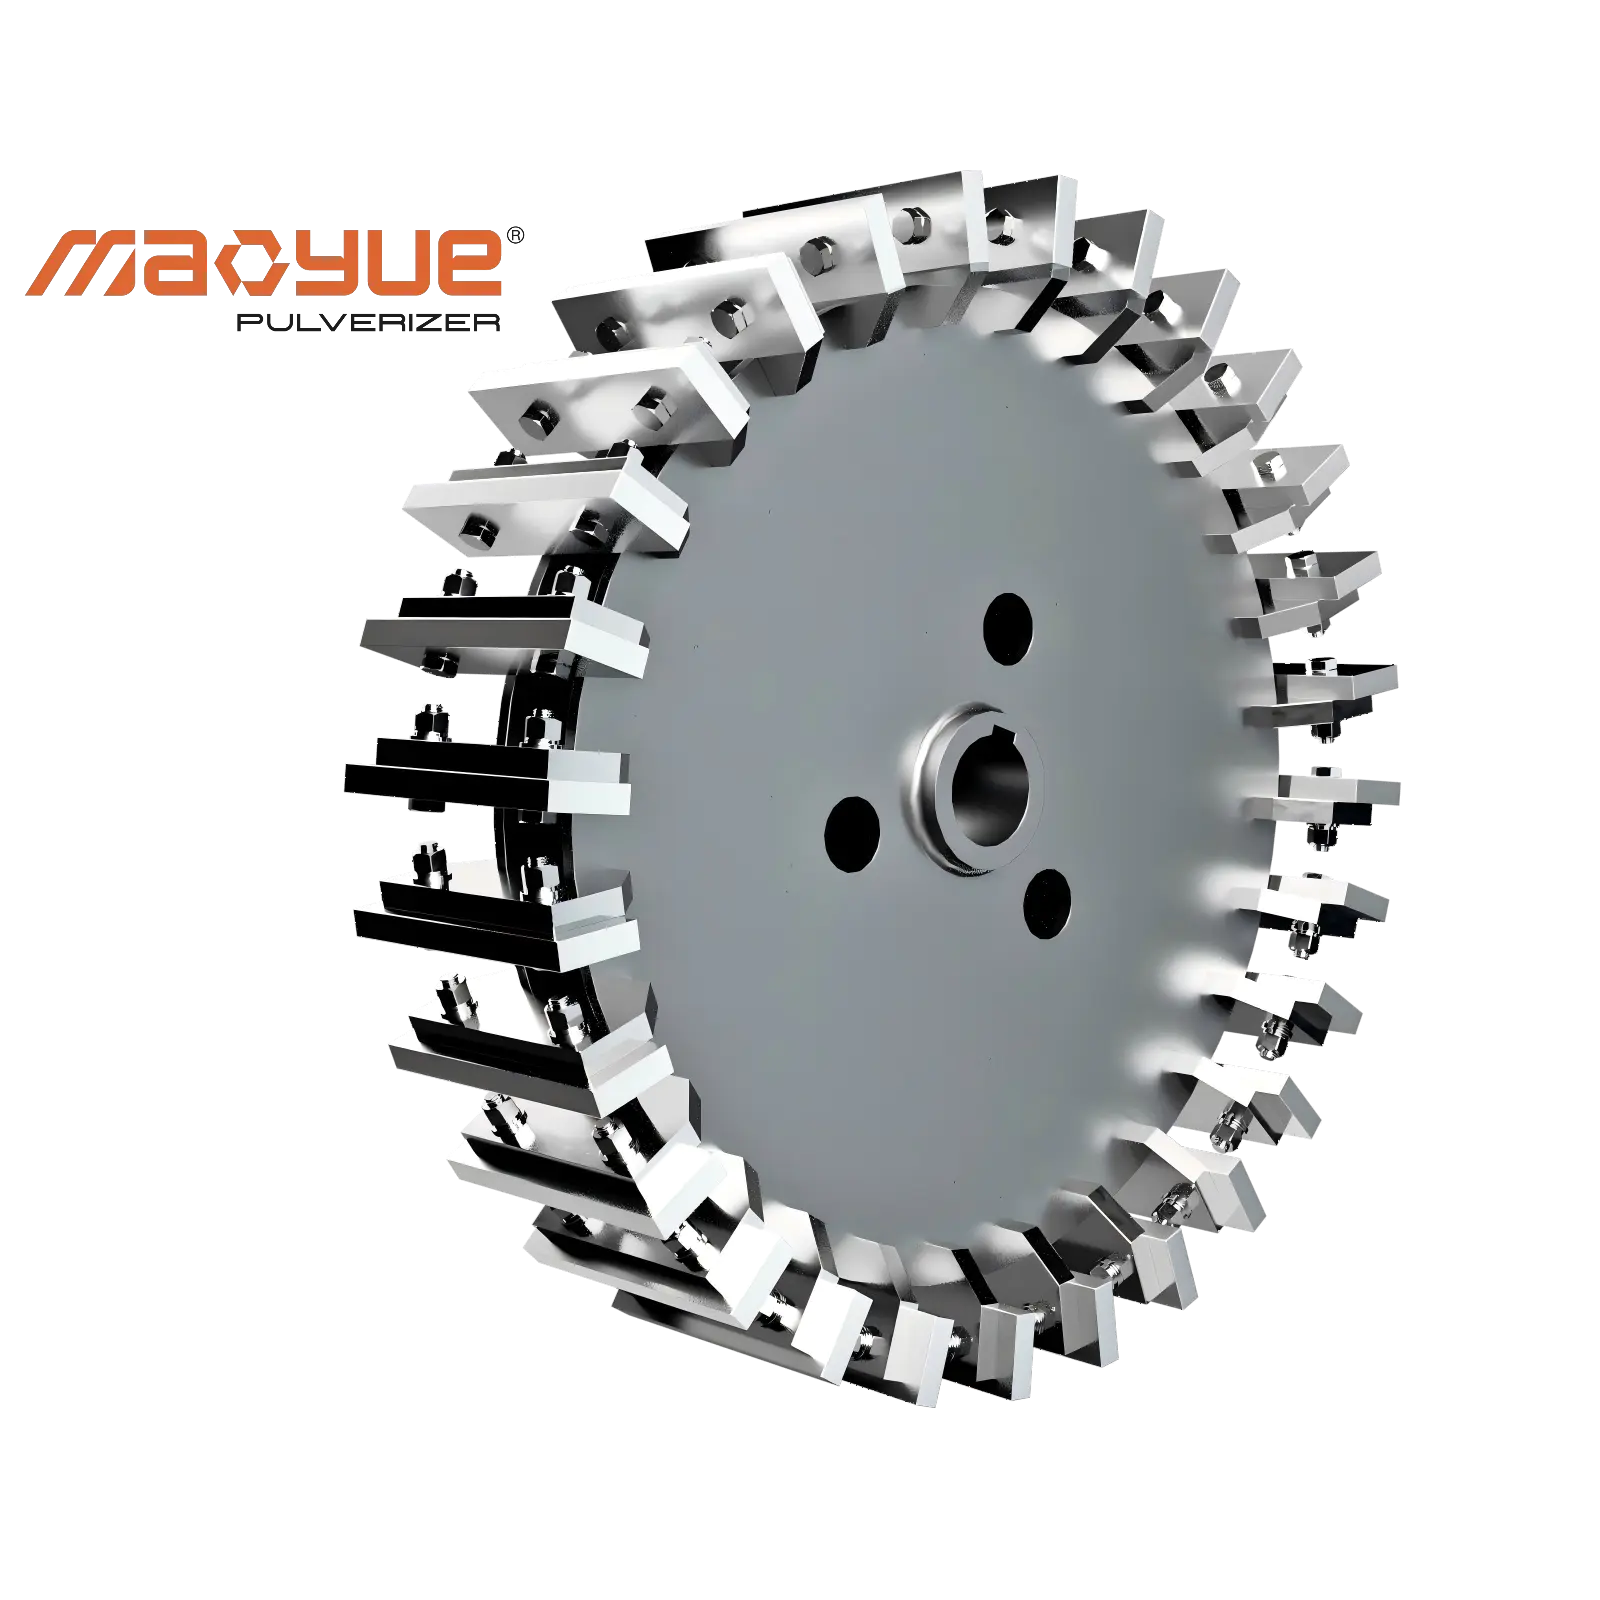
研削構造は、硬質PVCプロファイルスクラップのサイズ縮小性能に直接影響します。
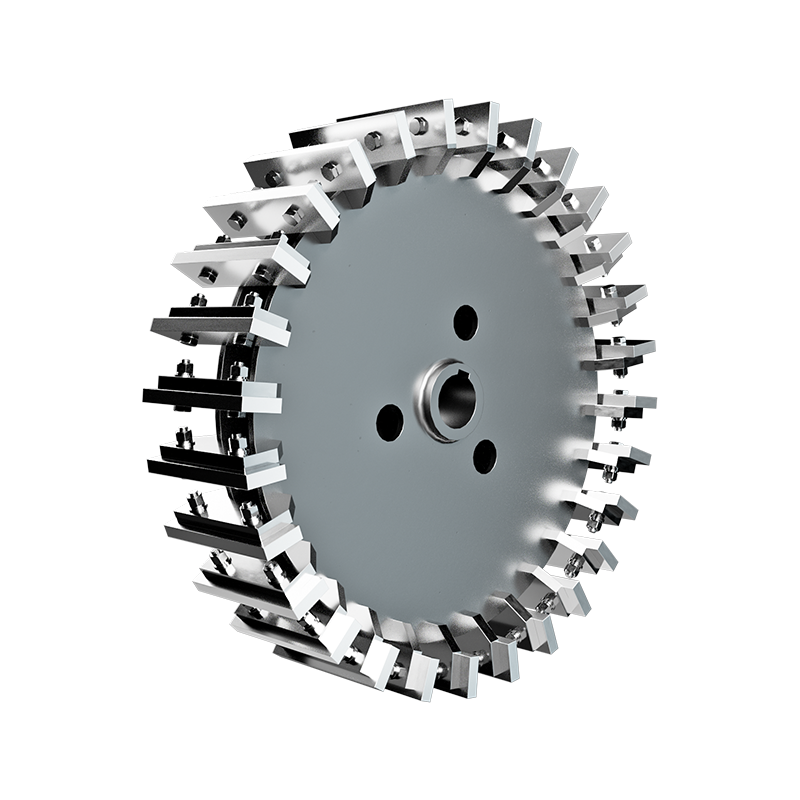
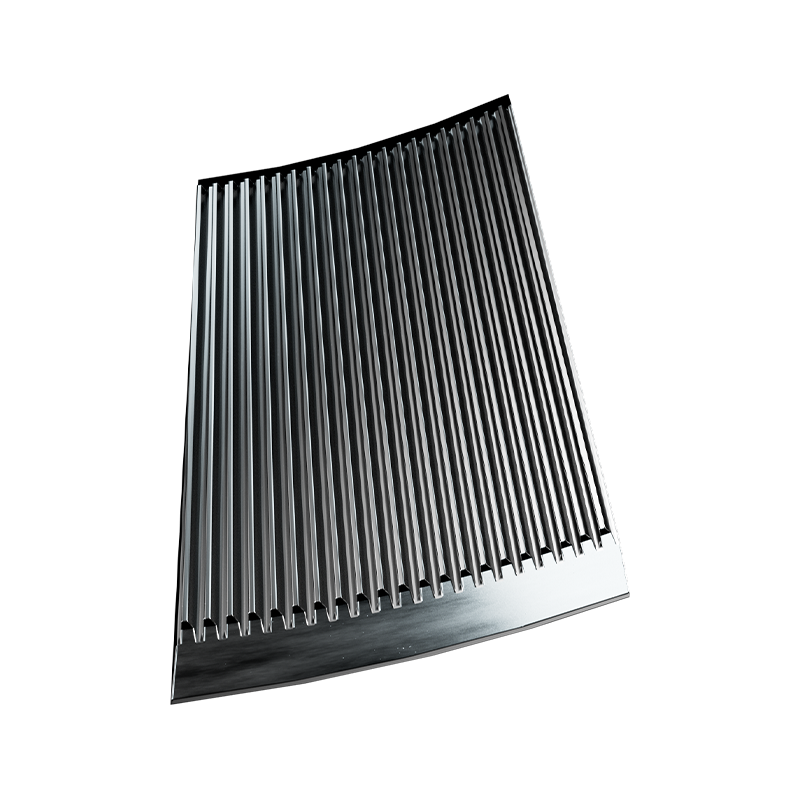
研削歯の形状、材料の硬度、加工精度、設置状態、摩耗状態はすべて、粉末の粒度分布と加工の安定性に影響を与える可能性があります。
バイヤーはサプライヤーに、研削コンポーネントの材質、寸法、構造、およびメンテナンス要件を指定するよう依頼する必要があります。また、元の仕様に従って交換部品を供給できるかどうかも確認する必要があります。
また、摩耗部品の交換間隔をどのように評価するか、スペア部品を安定的に供給できるかどうか、メンテナンスにアセンブリ全体の交換が必要かどうかを理解することも重要です。
粉砕機の長期的な価値は、初期の動作性能だけでなく、重要な摩耗部品の入手可能性と保守性にも依存します。
冷却、選別、および生産パフォーマンス
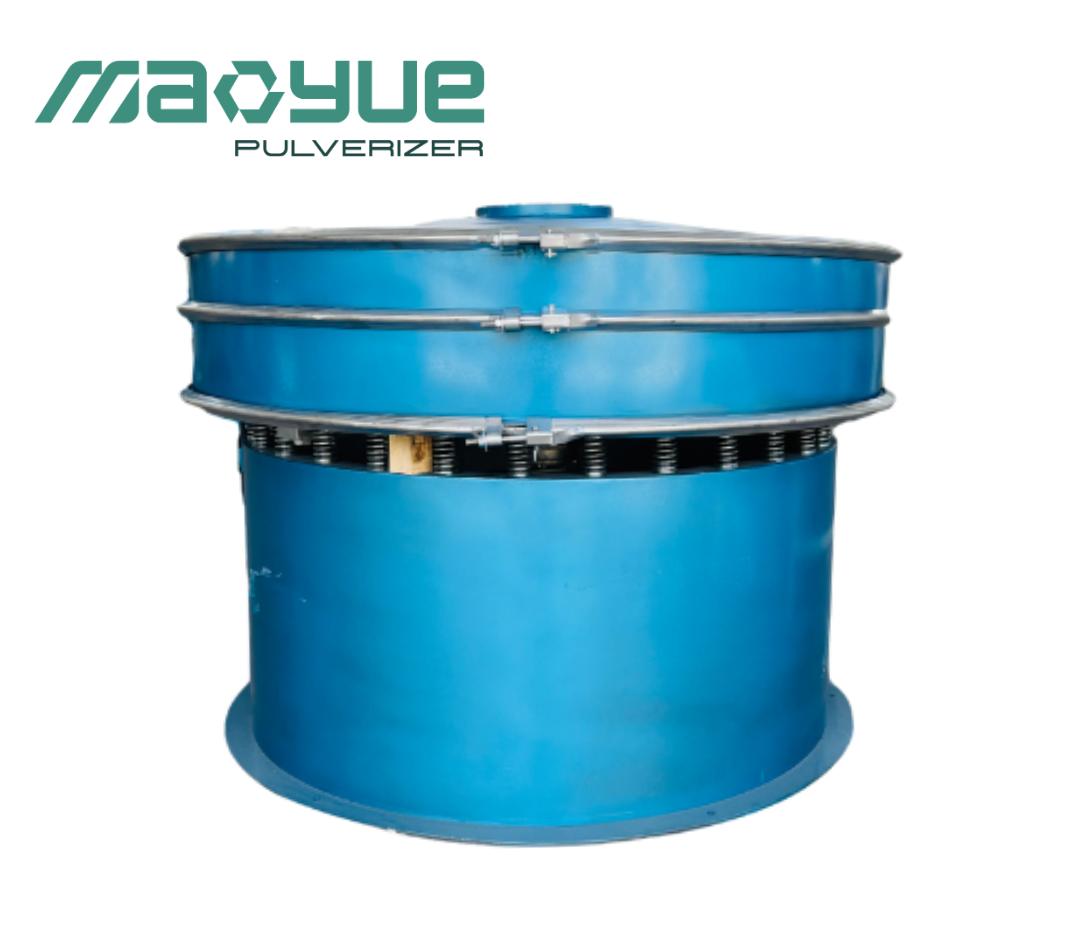
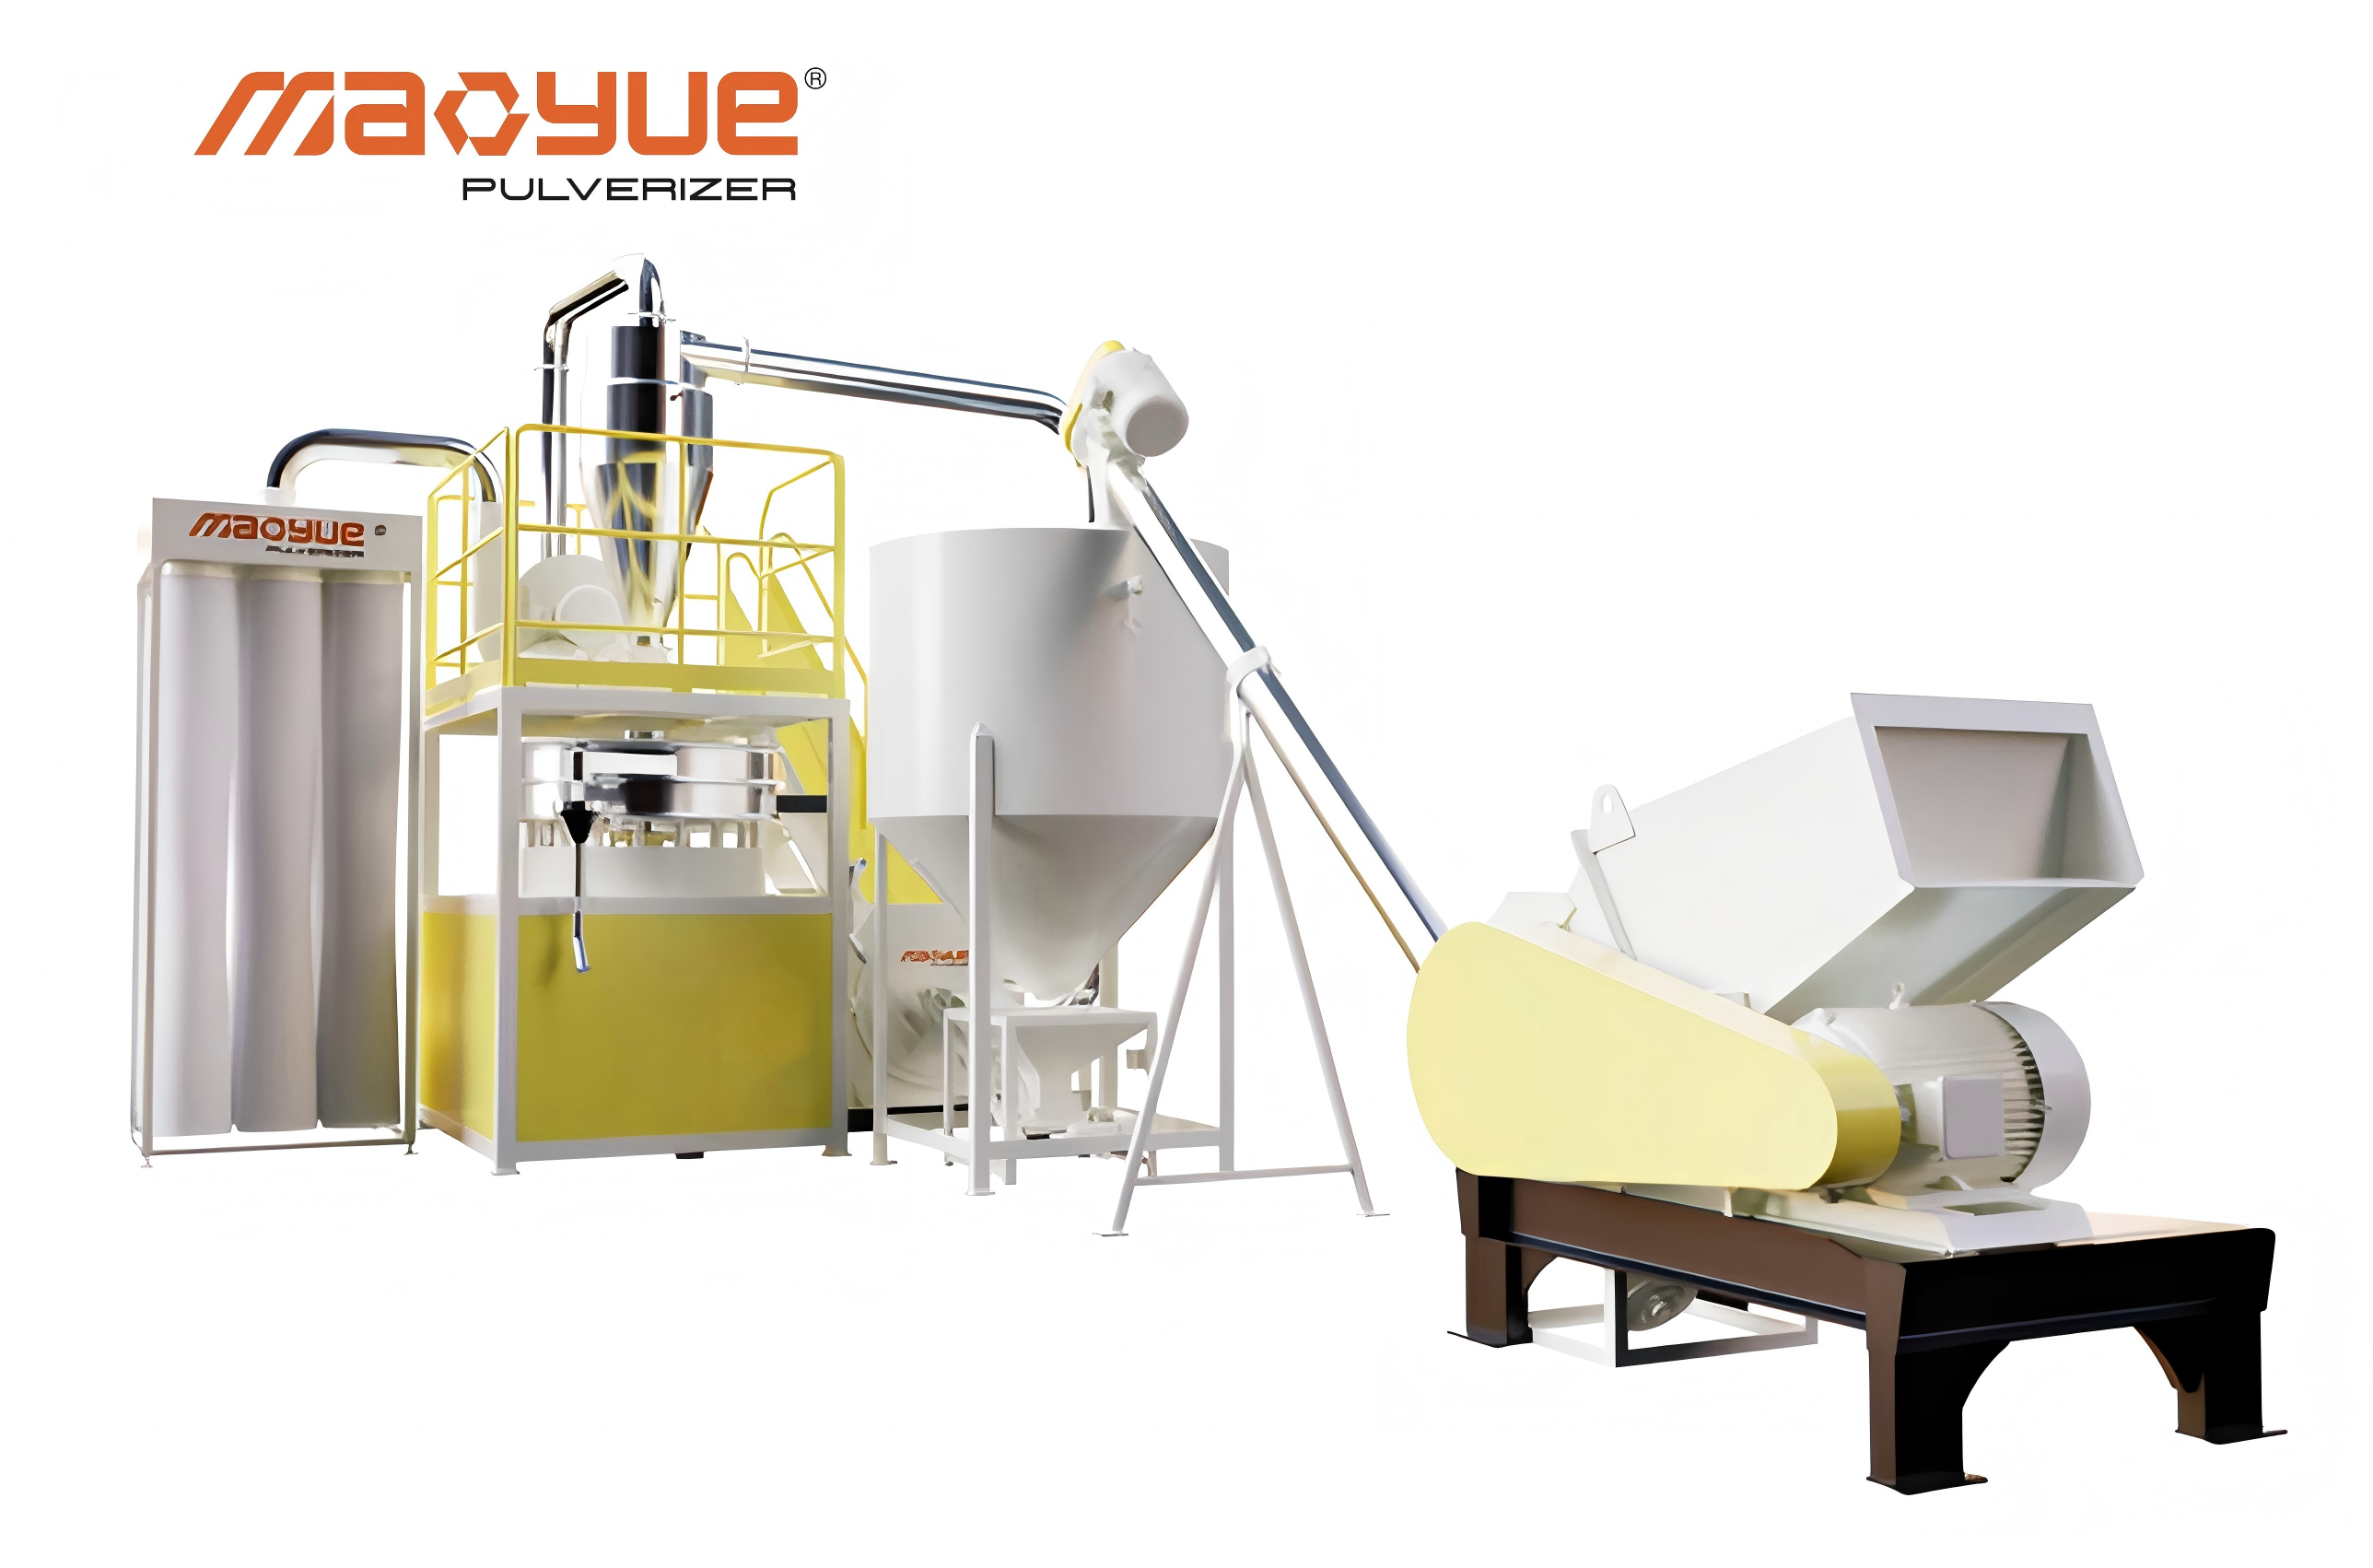
冷却システムは粉砕中の温度上昇を制御するのに役立ち、ふるい分け装置は必要な粒子サイズに応じて粉末を分類します。
ただし、スクリーニングでは、すべての不適合ポリマーを除去したり、すでに劣化した PVC を復元したりすることはできません。各処理段階は異なる目的を果たします。
機器の評価中、購入者は連続運転のデモンストレーションと、供給速度、処理温度、粒度分布、実際の粉末回収、および認定された粉末出力の記録を要求する必要があります。
2 つの生産指標は特に注目に値します。
-
実際の粉末回収量: 定義された期間内に処理システムから物理的に収集された粉末の量。供給量に関連して評価されます。
-
認定された粉末出力: 合意された粒子サイズと品質要件を満たす、1 時間あたりに生産される粉末の量。
供給速度が高くても、必ずしも使用可能な生産量が高くなるわけではありません。収集された粉末の一部は目標仕様を満たさない可能性があり、他の材料はシステム内に残るか、処理中に失われる可能性があります。
購入者にとって、認定された粉体生産量は、定格供給能力だけよりも装置の生産性と投資価値をより現実的に示すものとなります。
材料試験と性能検証
PVC 粉砕機は、購入者の実際の生産条件を表す材料を使用してテストする必要があります。
クリーンな社内生産スクラップと混合リサイクル ウィンドウ プロファイルは、汚染、寸法、配合、および以前の処理履歴の変動により、異なる動作をする可能性があります。
試験前に、目標の粒度分布、必要な処理能力、温度監視方法、サンプリング手順を明確に定義する必要があります。
テスト後、結果を合意された技術要件と比較する必要があります。厳しい表面品質要件がある用途の場合、得られる粉末は、お客様の下流の押出プロセスを通じても評価する必要があります。
粉砕試験が成功すると、装置の粉体処理能力が実証されますが、欠陥のない完成プロファイルが自動的に保証されるわけではありません。材料の適合性と押出条件については、さらなる検証が必要です。
マオ・ユエ はリサイクル PVC パウダーの粘稠度の向上にどのように役立ちますか?
ウィンドウプロファイルメーカーにとって、PVC 粉砕機の価値は、単に生産スクラップを粉末に処理できるかどうかだけではありません。さらに重要なことは、装置は、装置の構成、動作性能、および長期保守コストを評価できると同時に、要求仕様を満たす粉末を一貫して生産する必要があることです。
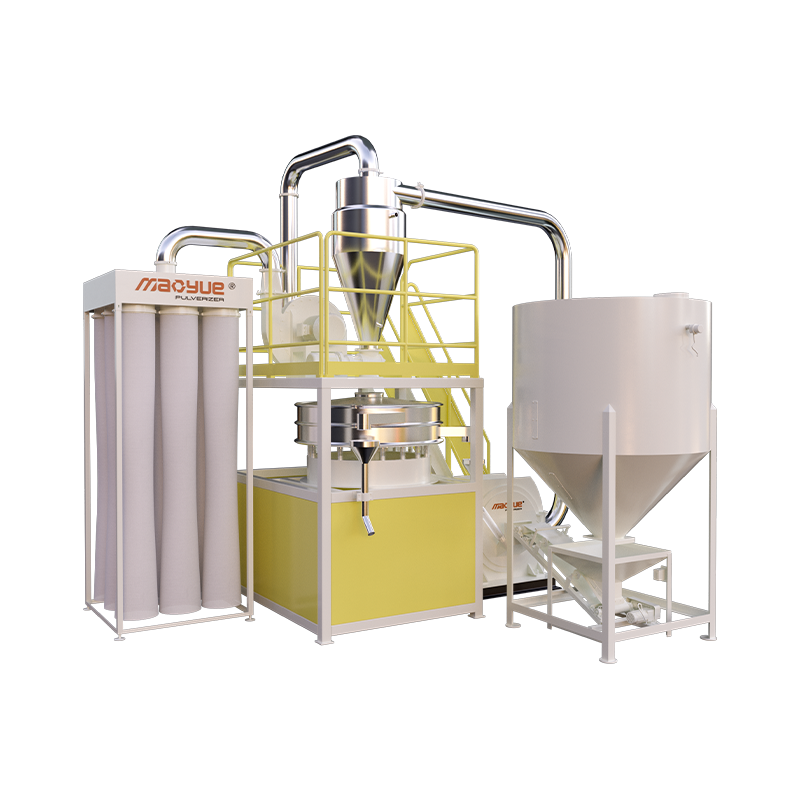
Mao Yue は、重要な研削コンポーネントの社内製造、装置構成の評価、および実際の材料テストの 3 つの主要な領域を通じて、装置の選択と性能検証をサポートします。
メンテナンスの不確実性を軽減するための PVC 研削コンポーネントの社内製造
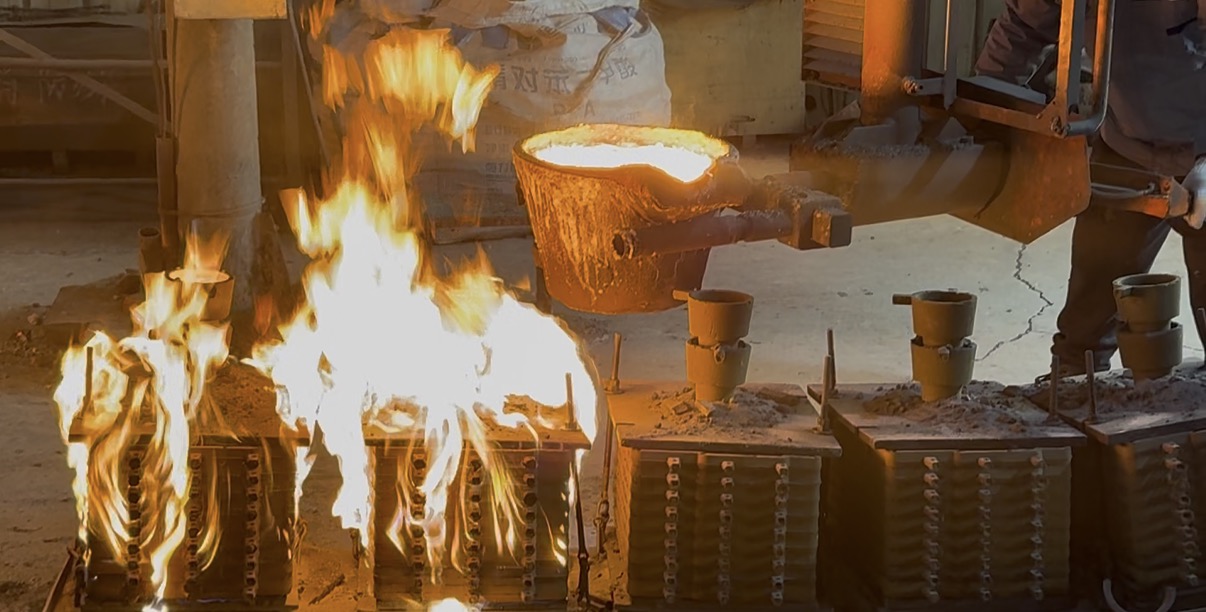
Mao Yue は、ローター、歯板、ブレードなどの重要な PVC 研削コンポーネントを社内で製造しています。
PVC 粉砕機を長期にわたって運用するメーカーにとって、粉砕コンポーネントは処理パフォーマンスだけでなく、メンテナンス計画やスペアパーツのコストにも影響します。
Mao Yue の社内製造能力により、お客様は購入前に重要な研削コンポーネントの材質、寸法、構造、供給範囲を確認することができます。実際の動作条件に応じて、スペアパーツや交換要件も計画できます。
これは、購入者がメインマシンの価格のみに基づいて機器の見積もりを比較する必要がないことを意味します。また、重要な摩耗部品の供給体制を評価し、将来のメンテナンス費用を事前に見積もることもできます。
継続的な生産を必要とする PVC リサイクル会社にとって、明確に指定されたコンポーネントと信頼性の高いスペアパーツの手配は、長期メンテナンスにおける不確実性を軽減するのに役立ちます。
材料の特性に合わせた研削構造と冷却構成
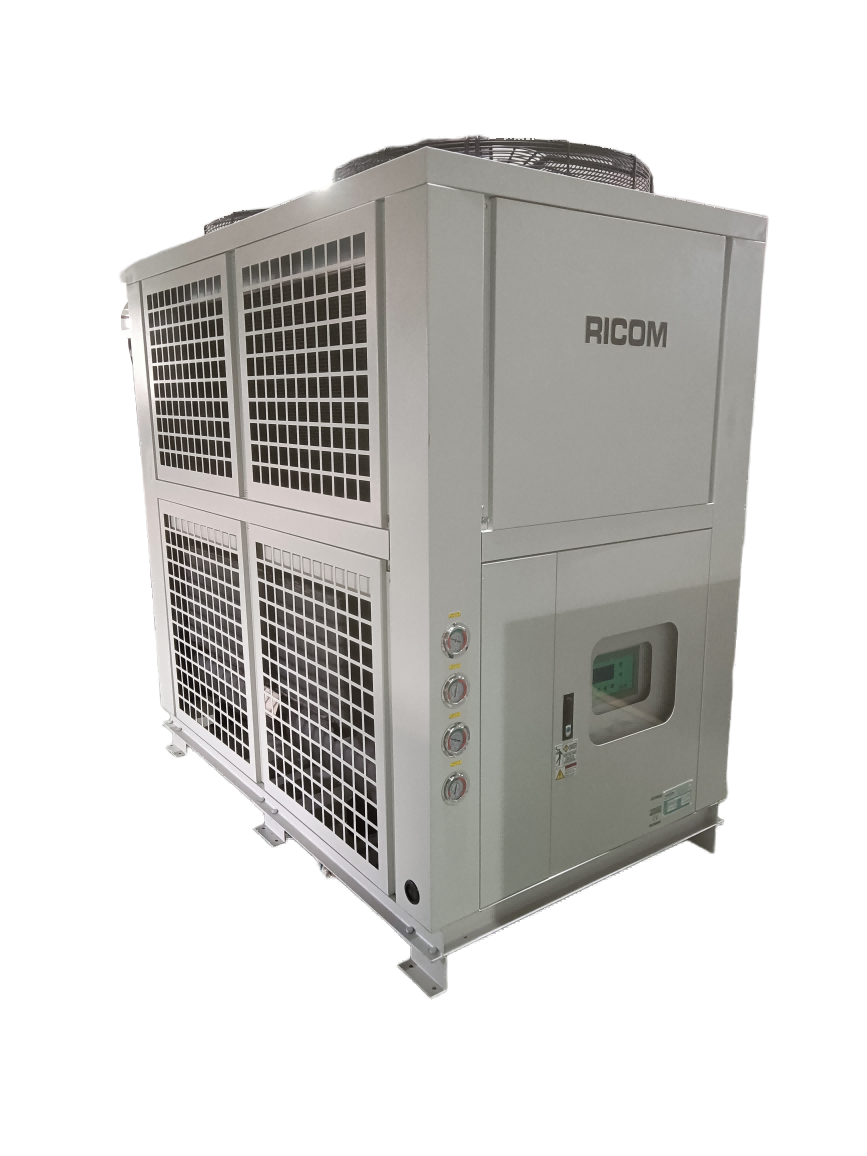
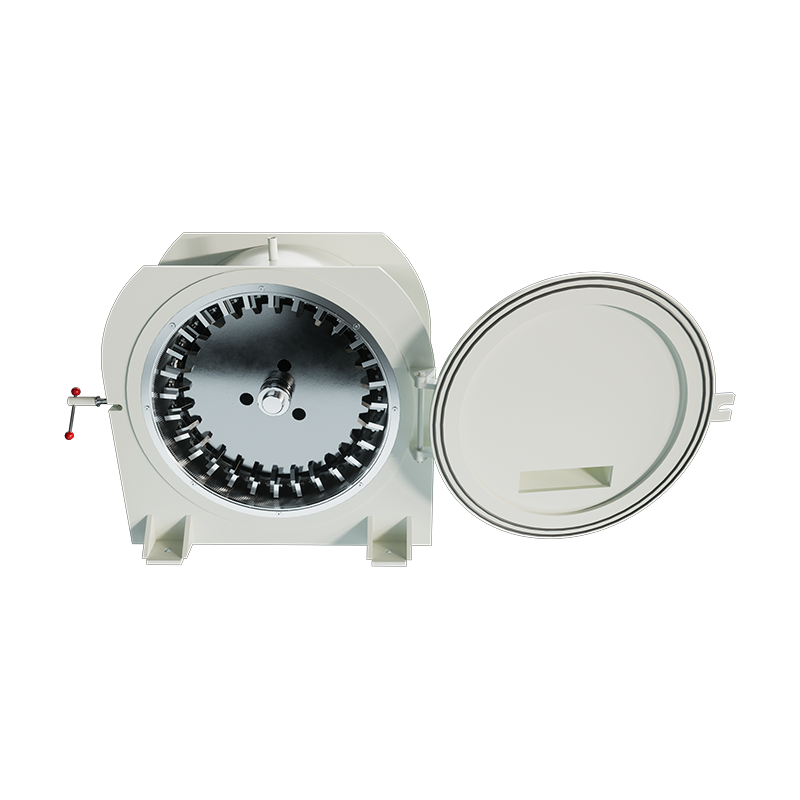
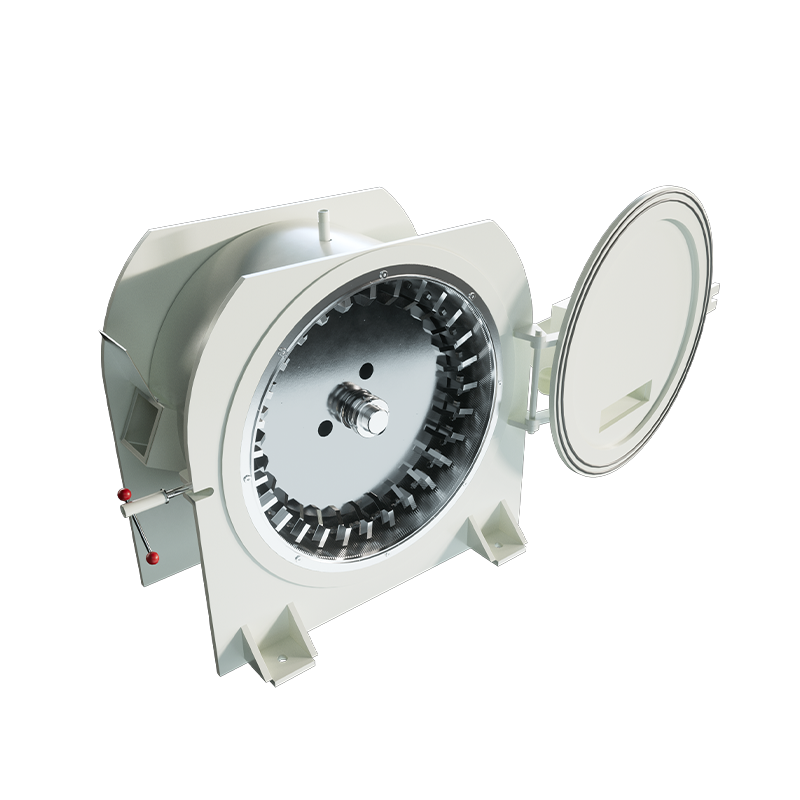
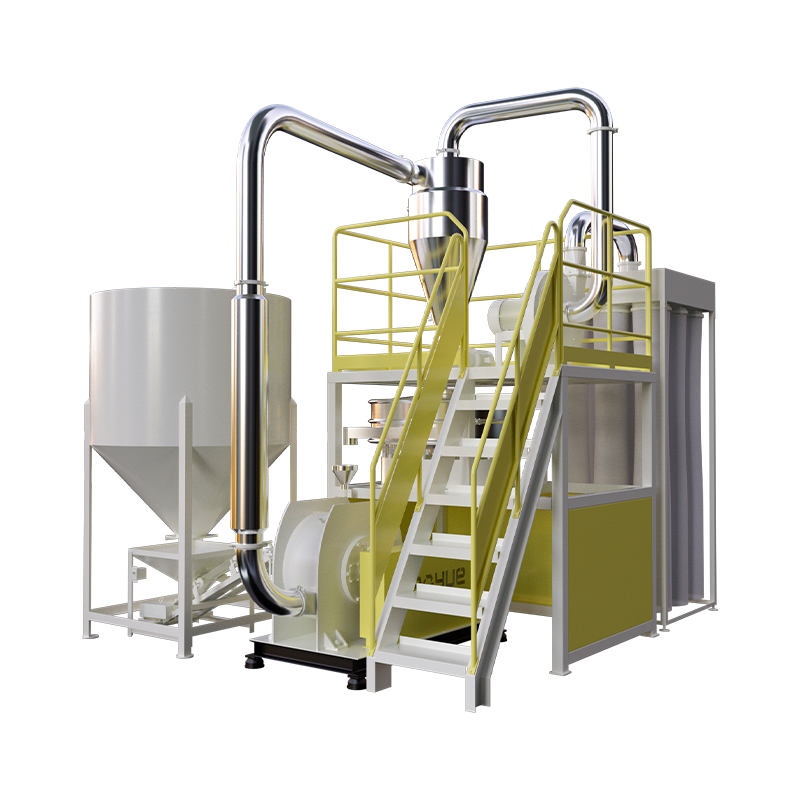
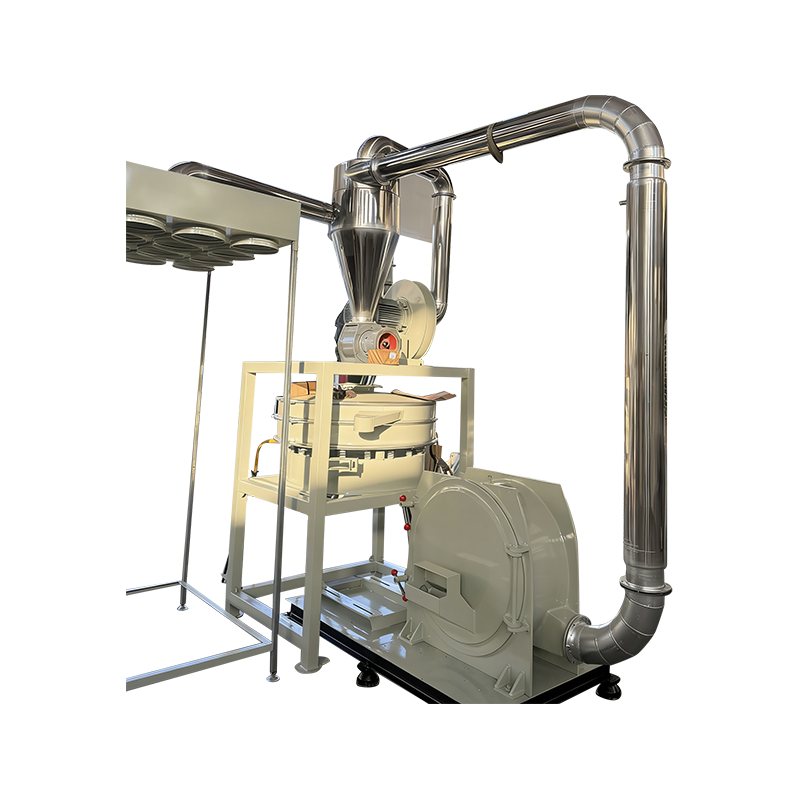
Mao Yue PVC 粉砕機はローターとステーターの粉砕構造を採用し、実際のアプリケーション要件に応じて対応する冷却システムを備えています。
PVC 材料が異なれば、寸法、配合、供給条件、ターゲット粒子サイズも異なります。したがって、モータ出力や定格容量だけで機器構成を決めることはできません。
Mao Yue は、装置の評価中に、お客様の材料条件、目標粒子サイズ、必要な処理能力に基づいて、粉砕構造、動作条件、冷却構成を評価できます。
材料の試行中に、選択した構成が予想される処理要件を満たしているかどうかを評価するために、処理温度と粉末の粒度分布も記録できます。
この材料ベースの構成評価により、お客様は技術仕様のみに基づいて機器を選択することに伴う購入リスクを軽減できます。
実機試験による装置性能の検証
お客様が本当に確認する必要があるのは、単に粉砕機が正常に動作できるかどうかではなく、実際の PVC ウィンドウプロファイルスクラップをリサイクル要件に適した粉末に処理できるかどうかです。
Mao Yue では、お客様からご提供いただいた実際の PVC 材料を使用して粉砕試験を実施し、その結果を次の段階で評価することができます。
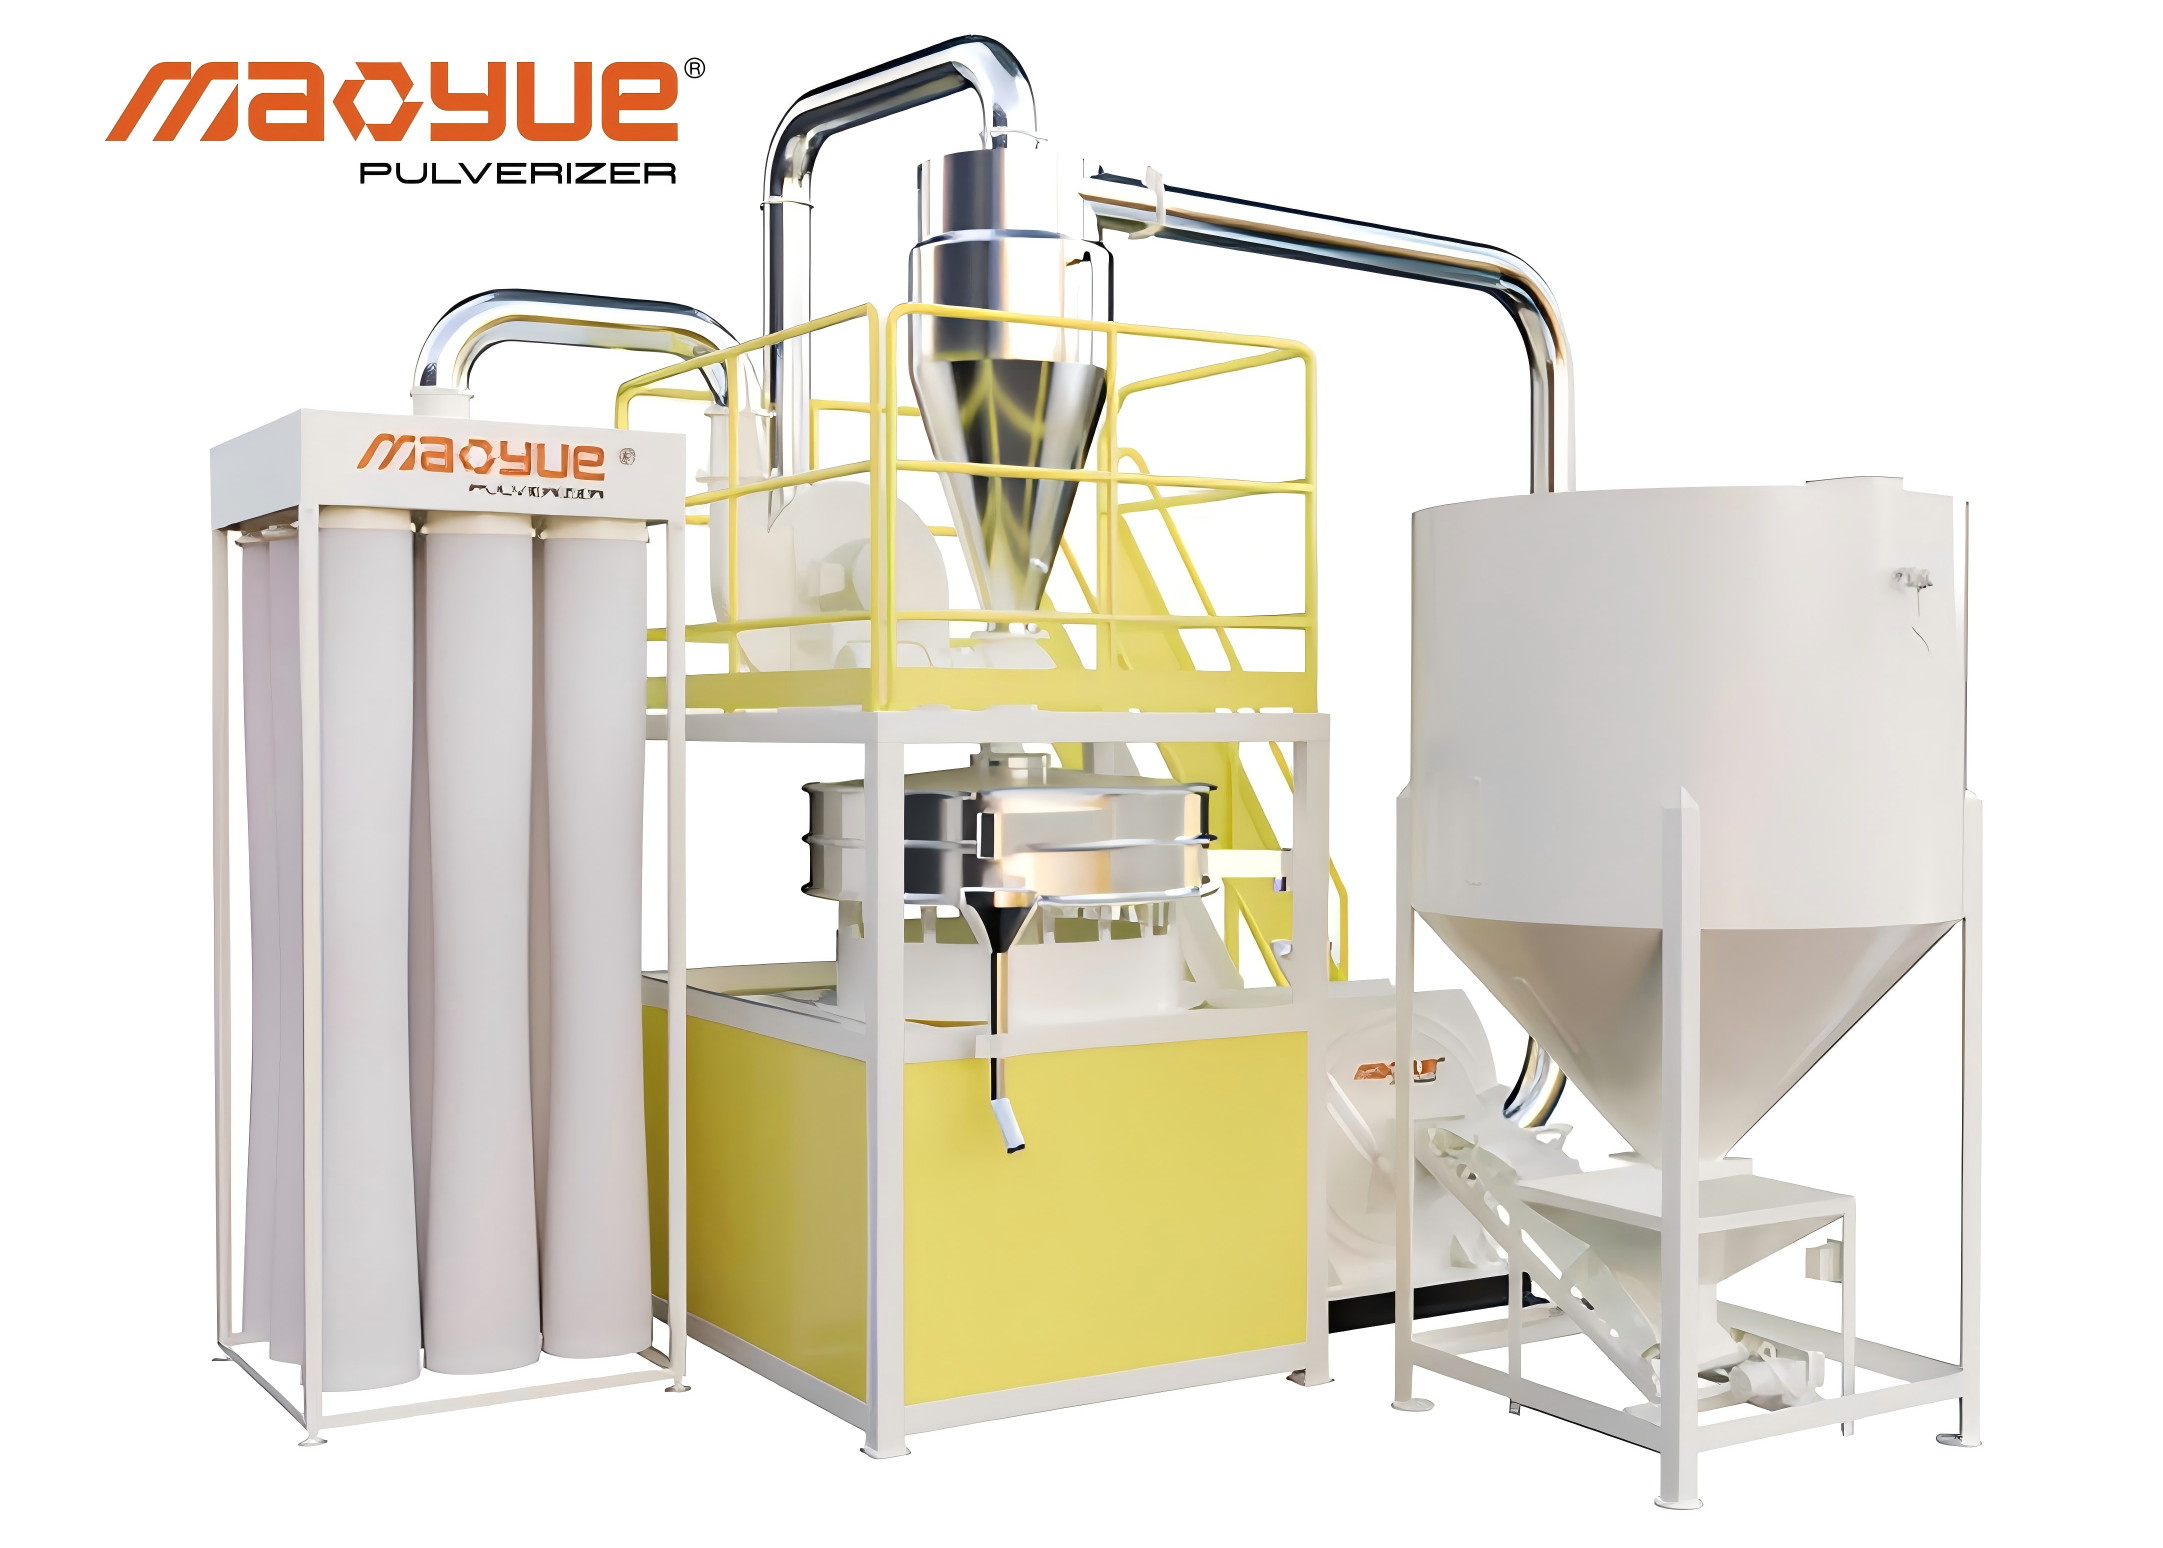
テスト前: テスト条件を定義する
-
PVC素材の原料と基本組成
-
原料寸法と供給条件
-
対象粉末の粒度分布
-
期待される処理能力
テスト中: 機器のパフォーマンスを記録する
-
実際の送り速度
-
処理温度
-
研削性能と冷却性能
-
連続稼働性能
試験後: 粉末処理結果の評価
-
粒度分布と粗大粒子割合
-
実際の粉体回収
-
認定された粉末出力
-
粉末の外観およびその他の合意された仕様
これらの結果により、顧客は装置の性能を実際の生産要件と比較し、選択した構成がリサイクル用途に適しているかどうかを判断できます。
ウィンドウプロファイルのメーカーの場合、材料の適合性と完成したプロファイルの品質をさらに検証するために、対象となる下流の押出プロセスを通じて試用粉末も評価する必要があります。
粉砕試験によって装置の粉体処理能力が検証されることを明確にすることが重要です。完成したプロファイルに表面欠陥がないことを独自に保証することはできません。原材料の配合、押出条件、金型の条件は、やはり個別に評価する必要があります。
再生PVCパウダーに関するよくある質問
リサイクルされた PVC パウダーを窓の形材に使用できますか?
はい。リサイクル PVC は、その材料組成、汚染レベル、熱安定性、その他の必要な特性が関連する技術仕様を満たしている場合、適切なウィンドウ プロファイルの製造プロセスで使用できます。
一部のメーカーは、プロファイルの内部構造に再生 PVC を使用し、露出した外面に適切な材料を適用しています。
具体的な用途は、製品設計、加工条件、および該当する品質要件によって異なります。
より細かいPVCパウダーはより滑らかなウィンドウプロファイル表面を生成しますか?
いいえ、PVC パウダーを細かくしても、窓の輪郭表面がより滑らかになるとは限りません。
粒子サイズは、混合、供給、融合に影響を与える要因の 1 つにすぎません。過剰な微粉は粉末の取り扱いを難しくする可能性がありますが、不適切な配合や不安定な押出条件は依然として表面欠陥を引き起こす可能性があります。
適切な粉体の仕様は、実際の処理試験を通じて決定する必要があります。
PVC粉砕機で黒点を除去できますか?
PVC 粉砕機では、あらゆる発生源からブラック スポットを除去することはできません。
粉砕制御の改善により、粉砕プロセスに伴う粉末品質の変動を軽減できる可能性があります。ただし、黒点が不適合な汚染物質、以前に劣化した材料、または押出機内の堆積物に起因する場合は、他の修正措置が必要です。
どの装置または処理段階で調整が必要かを決定する前に、黒点の原因を特定する必要があります。
PVC 粉砕機を購入する前に、リサイクルされた PVC パウダーをどのようにテストする必要がありますか?
購入者は、必要な粉末の仕様を定義し、実際の材料の代表的なサンプルを提供する必要があります。
粉砕試験を使用して、粒度分布、温度性能、粉末回収率、および適格な粉末出力を評価できます。
次に、得られた粉末を意図した押出条件下でテストして、必要なプロファイルの外観と製品の性能仕様を満たしているかどうかを確認する必要があります。
結論: PVC パウダーの品質を向上するには、より優れたプロセス制御が必要です
リサイクル PVC ウィンドウ プロファイルの表面欠陥は、汚染、不適切な粒度分布、材料の熱劣化、配合の違い、または不安定な押出条件が原因で発生する可能性があります。
効果的な解決策は、自動的にリサイクル粉末や粉砕機のせいにするのではなく、問題の実際の原因を特定することから始める必要があります。
PVC ウィンドウ プロファイルの端材をリサイクルするメーカーにとって、適切な選別、制御された粉砕、温度管理、および材料テストは、粉末の一貫性を向上させるための重要な手順です。
PVC 粉砕機を購入する場合、購入者は定格能力や最小粉砕粒度のみを比較するのではなく、測定可能な粉体の仕様、適格な粉体の生産量、粉砕コンポーネントの品質、長期メンテナンス要件に焦点を当てる必要があります。
PVCウィンドウプロファイルスクラップ粉砕試験についてはMao Yueにお問い合わせください
PVC ウィンドウ プロファイルの端材をリサイクルしていますが、粉末の品質が安定していない、粒子が過度に大きい、または処理パフォーマンスが不安定であるといった問題が発生していませんか?
Mao Yue は、実際の PVC 材料、目標の粒度分布、および必要な処理能力を評価して、適切な粉砕構成を特定するのに役立ちます。
Mao Yue は、社内製造の PVC ローター、歯板、研削コンポーネントと実際の材料試験機能を利用して、お客様が装置に投資する前に研削性能、粉末の一貫性、適格な粉末出力、および将来のメンテナンス要件を評価できるように支援します。
Mao Yue に次の情報を提供してください。
-
PVC ウィンドウ プロファイル スクラップの写真と材料の詳細
-
目標粉末粒子径
-
必要な処理能力
-
現在の生産上の課題