

 中文简体
同じマスターバッチ粉砕機を使用して異なる色の材料を処理すると、前の製造バッチの残留粉末が次のバッチと混合し、色の相互汚染が発生する可能性があります。
この問題は、黒のマスターバッチなどの暗い色の材料から白または明るい色の材料に切り替えるときに特に顕著です。残留顔料が少量であっても、色の一貫性に影響を及ぼし、規格外の粉末の量が増加し、生産切り替え時間が長くなる可能性があります。
ただし、色の相互汚染は粉砕室内だけで発生するわけではありません。残留粉末は、供給、搬送、選別、収集システム内に残ることもあります。したがって、色の汚染を減らすには、処理経路全体を通じて材料残留物を制御し、適切なテストを通じて洗浄効果を検証する必要があります。
この記事では、マスターバッチ粉砕中の色の相互汚染の主な原因、主要な検査領域、実際の色切り替え方法、および実際の材料試験と装置構成の評価を通じて、Maoyue が顧客による多色生産用の粉砕ソリューションの評価をどのように支援するかについて説明します。
マスターバッチの粉砕時にカラークロスコンタミが発生するのはなぜですか?
色の相互汚染は、一般に、装置内の残留物質、物質の付着、色切り替え時の洗浄の不完全さに関連しています。
前のバッチが排出された後でも、一部の粉末がシステム内に残り、次の生産実行中に材料の流れに再び入る可能性があります。
主な原因は 3 つあります。
装置内に残留粉体が残る
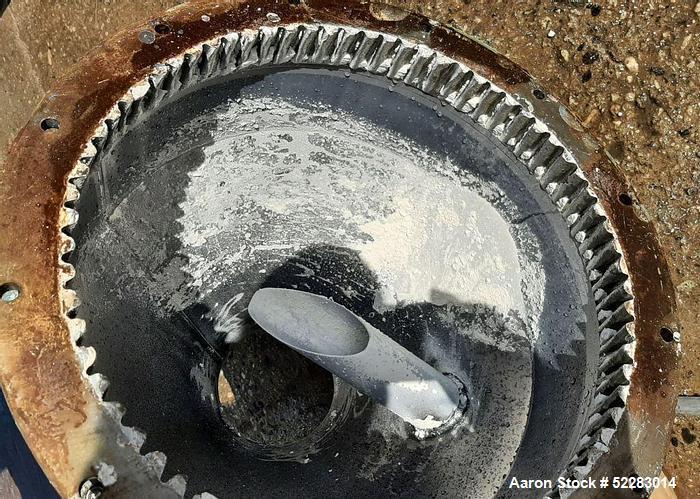
粉砕中、装置の接続部、材料の流れのデッドゾーン、および完全に空にするのが難しいその他の領域の周囲に粉末が蓄積する場合があります。
これらの残留物は通常の放電では完全に除去できない場合があります。次のバッチがシステムに入るとき、空気の流れ、振動、および材料の移動により、残りの粉末が生産プロセスに放出され、色の相互汚染が発生する可能性があります。
機器の表面に物質が付着する
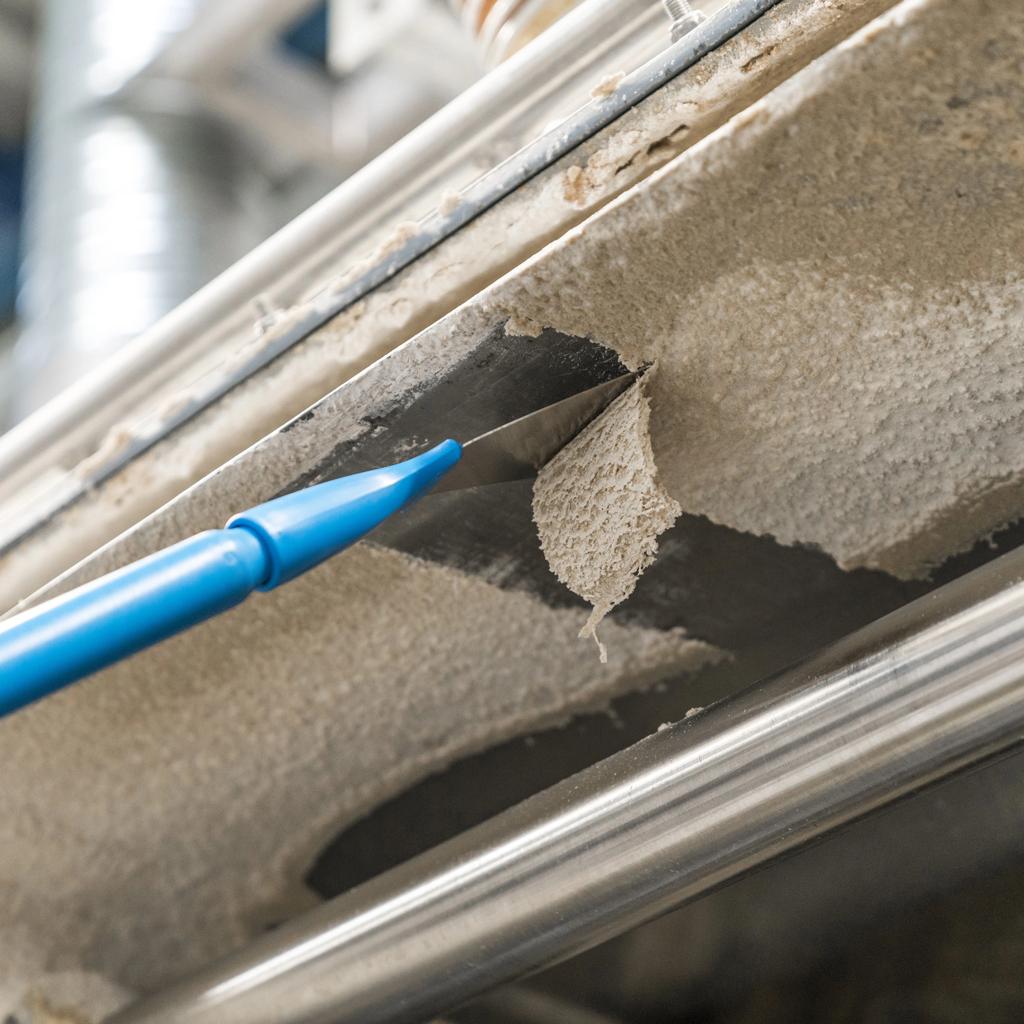
さまざまなマスターバッチ配合には、粉砕中の挙動に影響を与えるポリマーキャリア、顔料、充填剤、および添加剤が含まれています。
特定の温度に敏感な配合物では、摩擦熱によってポリマーキャリアが軟化したり粘着性になったりして、材料が粉砕ディスクやチャンバー表面に付着する可能性があります。
ルースパウダーと比較して、これらの付着した残留物は一般に除去するのがより困難です。
クリーニング手順ではシステム内の残留物を見落とす
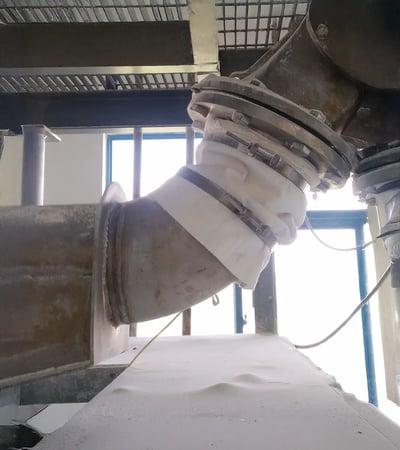
粉砕チャンバーが清掃された後でも、前のバッチからの粉末が搬送パイプ、サイクロン分離器、スクリーン、および粉末収集コンポーネントに残る場合があります。
洗浄中にこれらの領域を見落とすと、残留粉末が次の製造バッチに入り込み、汚染を引き起こす可能性があります。
マスターバッチの色変更中にどの領域を検査する必要がありますか?
色を切り替える前に、供給から最終粉末収集までの処理経路全体に沿って、潜在的な材料の蓄積点を検査する必要があります。
Inspection should not focus only on visible residues.粉末が捕捉されたままとなり、次の生産バッチ中に放出される可能性がある領域にも特に注意を払う必要があります。
マスターバッチ粉砕中の色の相互汚染を減らすにはどうすればよいですか?
色の相互汚染を減らすには、単一の対策に依存するのではなく、生産スケジュール、完全なシステムのクリーニング、機器のメンテナンス、および適切なコンポーネント構成を組み合わせる必要があります。
色の生成順序を適切に配置する
生産条件が許せば、材料を明るい色から暗い色に処理すると、一般に、残留顔料によって生じる目に見える色の違いのリスクを軽減できます。
たとえば、マスターバッチを白から黒に切り替えると、通常は黒から白に切り替えるよりも目立った色の汚染が発生する可能性が低くなります。
ただし、製造順序では、色の濃さだけに依存するのではなく、ポリマーキャリアの適合性、添加剤、製品の品質要件も考慮する必要があります。
推奨されるアプローチ: 互換性のある配合と同様の汚染感度を持つ材料を生産シーケンスにグループ化します。リスクの高い切り替えの場合、特に暗い色から明るい色に切り替える場合には、より厳格なクリーニングと検証手順を適用します。
Clean the Entire Material Flow Path
色切り替え洗浄は、供給から最終的な粉末収集まで、材料と接触するすべての領域をカバーする必要があります。
清掃の前に、適切なエネルギー隔離措置を講じた上で、確立された手順に従って装置を停止する必要があります。粉砕チャンバーを開けたり、コンポーネントを取り外したりする必要がある操作は、機器のメンテナンス要件に従って、訓練を受けた担当者が実行する必要があります。
装置の構造や粉体の特性に応じて洗浄方法を選択してください。微粉末が浮遊するのを防ぐために、圧縮空気の制御されない使用は避けてください。
プラスチック粉末が可燃性粉塵雰囲気を生成する可能性がある場合、洗浄装置と手順は該当する安全要件に準拠する必要があります。
推奨されるアプローチ: 材料の流れ経路全体をカバーする色切り替え洗浄チェックリストを確立します。粉砕室の目に見える状態だけで洗浄効果を判断するのではなく、各エリアの洗浄方法と検査要件を定義します。
研削ディスクの状態と材料の付着を検査します

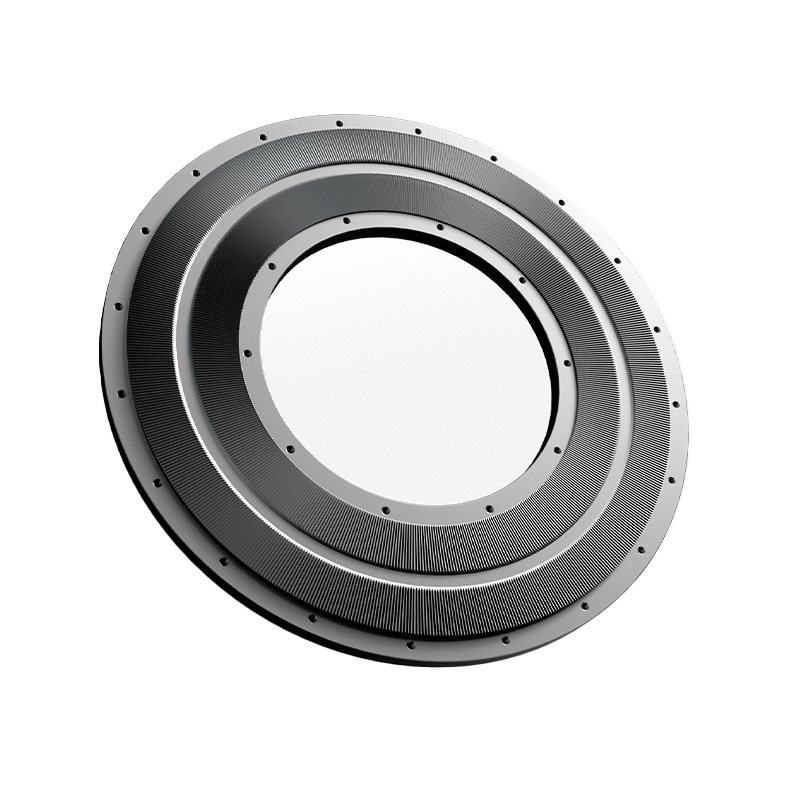
粉砕ディスクの表面状態、形状、操作ギャップは、粉砕室内の材料の移動や局所的な蓄積に影響を与える可能性があります。
Abnormal disc wear, surface damage, or significant material adhesion may make certain areas more difficult to clean.
ただし、研削ディスクの摩耗は必ずしもカラークロスコンタミネーションの直接的な原因になるわけではありません。その関連性は、実際の残留場所と動作条件に基づいて評価する必要があります。
推奨されるアプローチ: 機器のメンテナンス中に、研削ディスクの表面、エッジ、および関連コンポーネントに異常な付着、損傷、または局所的な物質の蓄積がないか検査してください。調査結果を使用して、動作条件を調整する必要があるかどうか、またはコンポーネントのメンテナンスが必要かどうかを判断します。
頻繁な色変更に備えて専用コンポーネントを評価する
異なる色のマスターバッチ材料を頻繁に処理する生産ラインでは、特定の共有コンポーネントが残留汚染の繰り返し発生源になる可能性があります。
装置の構造に応じて、専用の粉体回収容器、スクリーン、フレキシブル搬送ホース、清掃用具などが検討されます。
製品に特に厳しい相互汚染要件がある場合、別個の生産ラインの必要性も評価される場合があります。
推奨されるアプローチ: 色切り替えの頻度、洗浄時間、一時的な粉末の損失、専用コンポーネントのコスト、および製品の受け入れ要件を比較して、実際の生産に適した構成を決定します。

マスターバッチの色変更後の洗浄効果を確認するにはどうすればよいですか?
装置の洗浄が完了しても、次のバッチの粉末が製品の品質要件を満たしていることを自動的に意味するわけではありません。
マルチカラーマスターバッチ生産の場合、残留汚染が許容レベルまで低減されているかどうかを確認するために、制御された試運転、段階的なサンプリング、および製品テストが推奨されます。
ステップ 1: 完全な清掃と機器の検査
Complete material discharge, equipment shutdown, cleaning, and residual material inspection according to established procedures.
再起動する前に、取り外したすべてのコンポーネントが正しく再取り付けされていること、および機器が安全な起動要件を満たしていることを確認してください。
Step 2: Conduct a Controlled Trial Run
次の色のマスターバッチを粉砕機に供給し、最初の移行粉末を通常の製造材料とは別に収集します。
必要な品質検査に合格しなかった移行粉末は、合格した製品と直接混合しないでください。
Step 3: Perform Staged Sampling and Testing
所定の生産量または時間間隔で粉末サンプルを収集し、異色の粒子、色の変化、および関連する製剤の品質指標を確認します。
For products with strict color requirements, an appropriate CIELAB color difference measurement method may be used. Sample preparation and measurement conditions should be standardized.
Passing a color test does not necessarily mean that cross-contamination involving polymer carriers, fillers, or additives has been eliminated.製剤純度要件のある製品は、必要に応じて追加の検証を受ける必要があります。
Step 4: Determine Whether Normal Production Can Resume
具体的なリリース基準、サンプリング量、およびテスト頻度は、顧客の製品要件に従って決定する必要があります。
頻繁に色を切り替える生産ラインの場合は、洗浄時間、移行粉体量、テスト結果、繰り返し洗浄が必要な場所を記録する必要があります。
Comparing these records across different production batches can help determine whether the color changeover procedure has improved.
Typical Scenario: Switching from Black to White Masterbatch
When switching from black to white masterbatch, different contamination patterns may indicate different sources of residual material.
たとえば、長期間の運転後に黒い粒子が断続的に発生し続ける場合は、単に移行期間の生産時間を延長するのではなく、材料の排出が困難な領域を検査する必要があります。
さまざまな段階での汚染パターンを比較することは、潜在的な原因を絞り込み、より的を絞った洗浄またはメンテナンス対策を特定するのに役立ちます。
マオ・ユエ は顧客がマスターバッチ粉砕における色の相互汚染を減らすのにどのように役立ちますか?
異なる色を頻繁に切り替えるマスターバッチ製造業者の場合、粉砕機の選択では、生産能力や粉末粒子サイズ以上のものを考慮する必要があります。材料の付着、残留汚染のリスク、洗浄のしやすさ、および一時的な粉末の損失も重要な要素です。
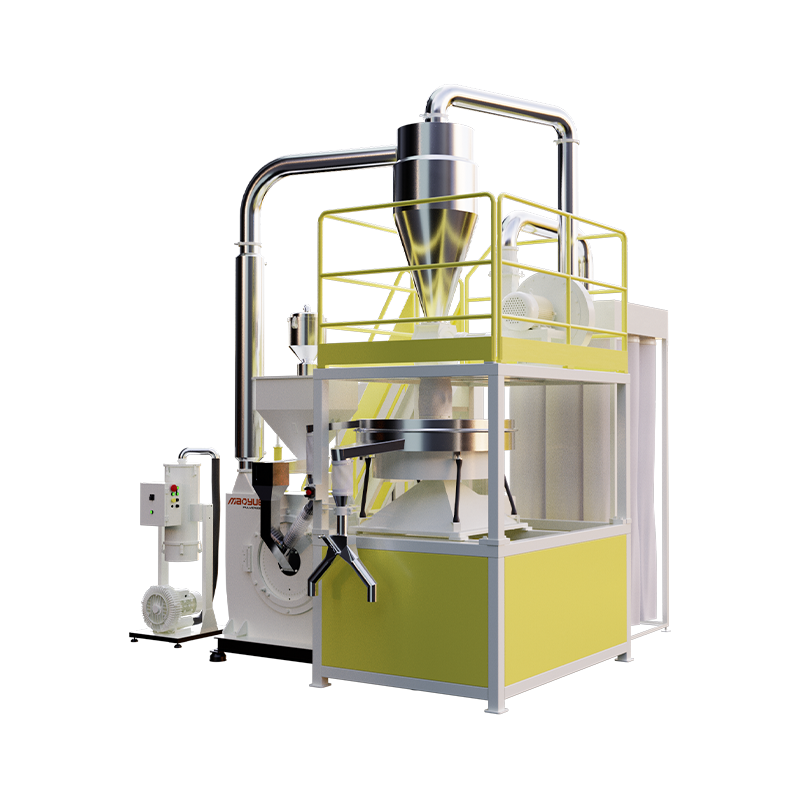
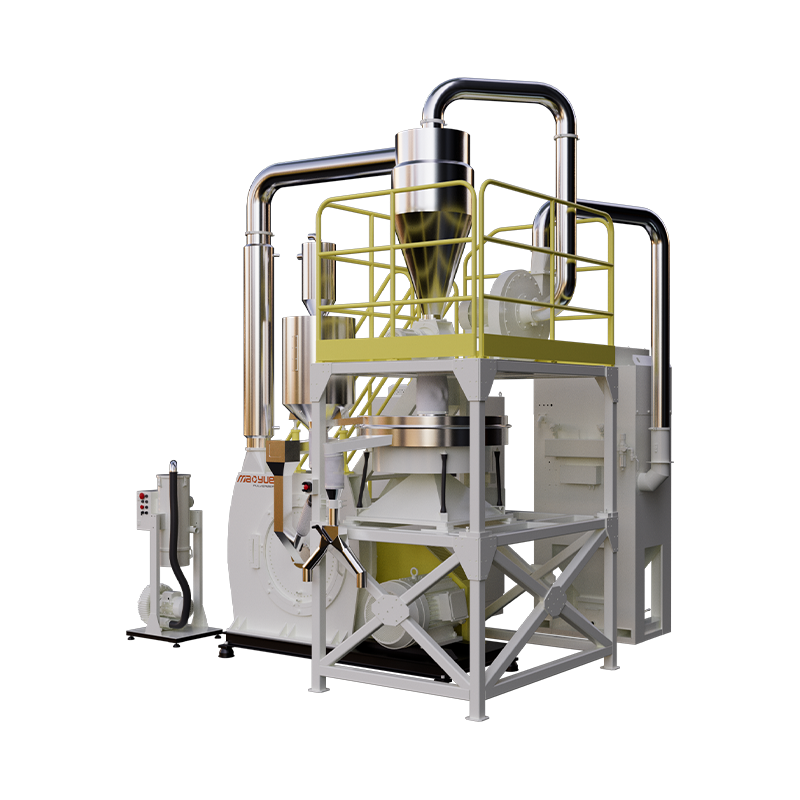
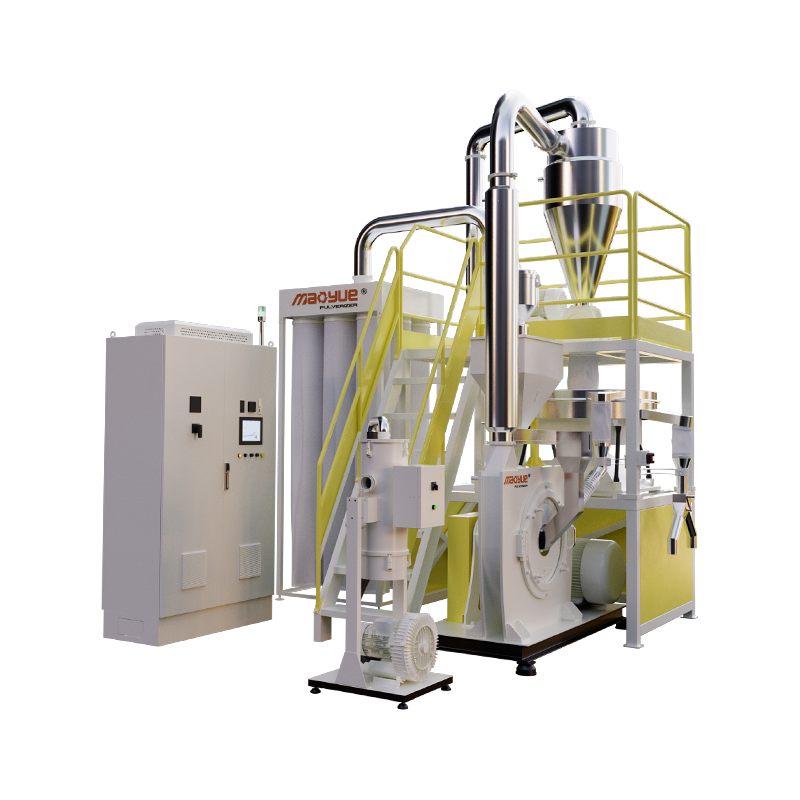
プラスチック粉砕機の研究、開発、製造において30年以上の経験を持ち、 Mao Yue 実際の材料試験、研削ディスクとブレードの社内製造、および完全な粉砕システム構成の評価を通じて、顧客が多色生産のための粉砕ソリューションを評価するのに役立ちます。
実際の材料試験を通じて材料の付着と残留物のリスクを特定

異なるマスターバッチ配合中のポリマーキャリア、顔料、および添加剤は、粉砕中の材料の接着と蓄積に影響を与える可能性があります。
Mao Yue は、顧客が提供したマスターバッチ材料を使用して試運転を実施し、加工温度の変化、研削ディスク表面への付着、粉砕室内の残留材料を観察します。
これらの観察は、色の切り替え時に洗浄の困難さを増大させる可能性がある材料の特性と動作条件を特定するのに役立ちます。
頻繁に色変更が必要なお客様の場合は、特定のニーズに基づいて色変更トライアルの実現可能性についてもご相談いただけます。このような試験は、洗浄後の残留物質やその後のカラー生産実行中の汚染パターンを観察するために使用できます。
顧客価値: 装置を選択する前に実際の材料処理挙動と潜在的な残留リスクを理解することで、機械の仕様のみに基づいて色切り替えの適合性を評価する際の不確実性が軽減されます。
社内の研削ディスクとブレードの製造により、コアコンポーネントの技術サポートを提供
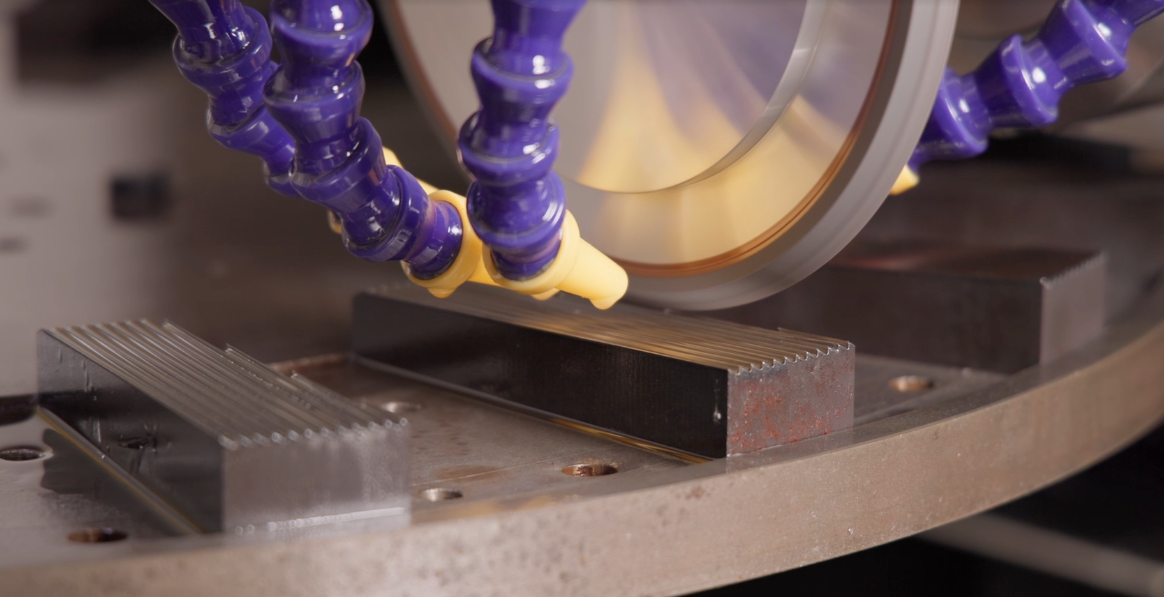
研削ディスクの表面状態、局所的な摩耗、材料の付着は、粉末の蓄積や洗浄の困難さに影響を与える可能性があります。
Mao Yue は研削ディスクとブレードを社内で製造しているため、コアコンポーネントの形状、加工の一貫性、品質検査を直接制御できます。
お客様が繰り返し発生する材料の付着や研削ディスク周囲の局所的な蓄積を経験した場合、Mao Yue はコンポーネントの構造、摩耗状態、実際の動作パラメータを評価して、問題がコアコンポーネントに関連しているかどうかを判断できます。
調査結果に基づいて、技術チームはメンテナンス、動作調整、またはさらなるコンポーネントの適合性評価が必要かどうかを評価できます。
顧客価値: 社内のコンポーネント製造および検査機能によるテクニカル サポートにアクセスできるため、根本的な原因が特定される前に不必要なコンポーネントを交換するリスクが軽減されます。
テスト結果と色切り替え要件に基づいて機器構成を評価
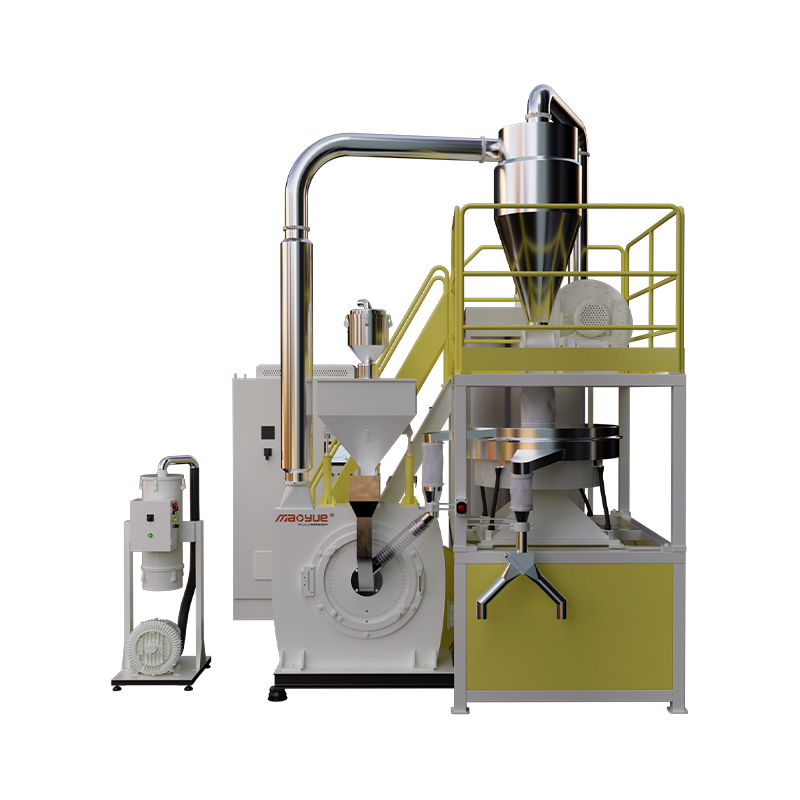
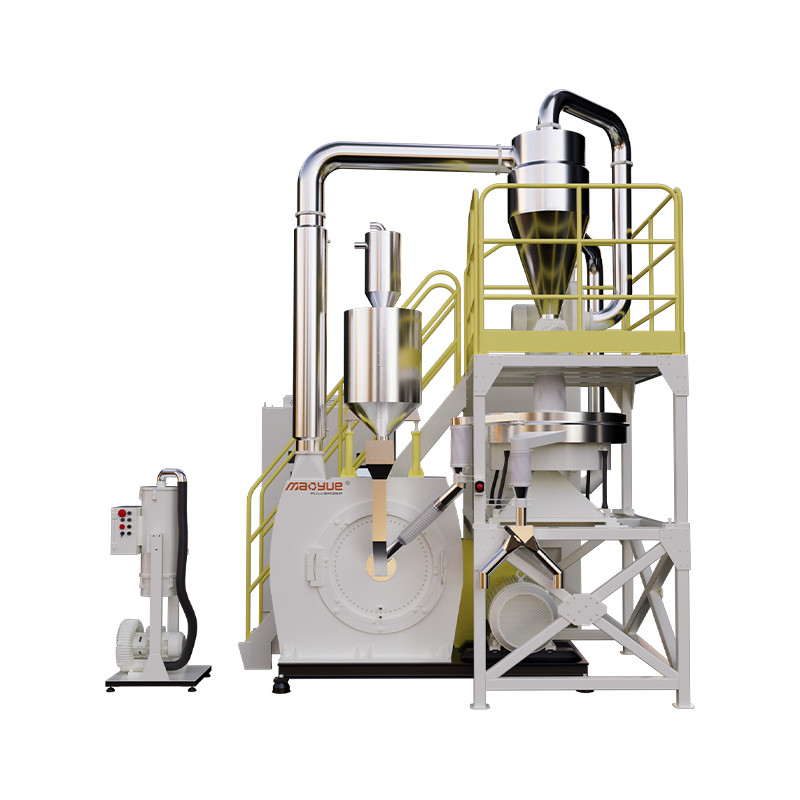
色の相互汚染は粉砕チャンバーの外側で発生する可能性があります。したがって、機器の選択では、搬送、選別、および粉末収集システムにおける潜在的な残留物も考慮する必要があります。
Mao Yue は、実際の材料試験結果、色の切り替え頻度、製品の受け入れ要件に基づいて機器構成オプションを評価できます。
顧客価値: 実際の材料テストと生産要件を組み合わせて、機器の選択、残留汚染の制御、一時的な粉末損失の削減、色切り替え管理の改善のためのより的を絞った基準を提供します。
実際の改善は、色変更の試行と生産記録を通じて検証する必要があります。
マスターバッチカラーのクロスコンタミネーションに関するよくある質問
マスターバッチ粉砕機は色の相互汚染を完全に防ぐことができますか?
共有粉砕システムの場合、適切な検証なしに相互汚染がゼロであると想定すべきではありません。実際の残留汚染レベルは、材料の特性、洗浄手順、および機器の構成によって異なります。
マスターバッチの色を変更する場合、粉砕チャンバーの洗浄のみで十分ですか?
必ずしもそうとは限りません。残留粉末は、供給、搬送、選別、および収集のコンポーネントにも残る可能性があります。材料の流路全体を検査する必要があります。
黒マスターバッチから白マスターバッチに切り替えるには、より徹底的なクリーニングが必要ですか?
白色または淡色の粉末では濃い色の残留物が検出されやすいため、一般に洗浄には細心の注意が必要です。ただし、具体的な洗浄要件は製品の品質基準によって決定する必要があります。
マスターバッチの色変更時に粉末の無駄をどのように削減できるでしょうか?
粉末の廃棄物は、生産順序の最適化、材料が蓄積しやすい領域の清掃、移行粉末の分離、明確な製品放出基準の確立によって削減できます。
実際の改善は、色変更記録とテストデータを通じて検証する必要があります。
結論
マスターバッチ粉砕中の色の相互汚染を減らすには、粉砕システム全体で残留物質を制御し、段階的なサンプリングと製品テストを通じて洗浄効果を検証する必要があります。
頻繁に色の切り替えを行う生産ラインの場合、機器の選択では、洗浄のしやすさ、切り替えの頻度、一時的な粉末の損失、および製品の受け入れ要件も考慮する必要があります。
多色生産に適したマスターバッチ粉砕機をお探しですか?
マオ・ユエに連絡する マスターバッチの材料情報、目標粒子サイズ、生産能力要件、色切り替え頻度、現在の汚染課題などを考慮します。
当社の技術チームは、適切な粉砕装置構成の評価を支援し、お客様の生産ニーズに合わせた実際の材料試験オプションについて話し合うことができます。