

 中文简体
カラーマスターバッチの粉砕中、機械は起動時に通常の生産量を維持できますが、一定期間の連続運転後に生産量が徐々に低下する場合があります。また、動作条件が変化していないように見えても、収集される粉末の量が生産期間によって異なる場合もあります。
生産量が不安定になると、生産計画、実際の生産能力の評価、継続的な生産管理がより困難になります。ただし、最終的に収集される粉末の減少は、必ずしも粉砕機のモーターの出力が不足していることや、粉砕ディスクが磨耗していることを意味するわけではありません。
考えられる原因には、供給の不安定、材料の付着、研削ディスクの状態の変化、温度変動、排出または粉体収集システムの詰まりなどが含まれます。トラブルシューティングは、動作パラメータを調整するかコンポーネントを交換するかを決定する前に、変更の原因となっている段階を特定することから始める必要があります。
カラーマスターバッチ粉砕機の出力が不安定になる一般的な兆候は何ですか?
出力変化のタイミングと特性は、考えられる原因を絞り込むのに役立ちます。
これらの症状は、最終的な診断ではなく、トラブルシューティングの手がかりです。根本的な原因を特定するには、動作記録と実際の材料の状態もチェックする必要があります。
カラーマスターバッチ粉砕機の出力変動の一般的な原因
送りが不安定、または送り速度と処理能力の不一致

送りが不十分だと機械の実際のスループットが制限され、送り速度が頻繁に変化すると研削負荷と出力が変動する可能性があります。
確認すべき内容:
-
材料の供給が連続的であるか、それともブリッジ、詰まり、または断続的な中断の影響を受けるか。
-
送り速度の変化が出力の変化と一致するかどうか。
-
現在の供給条件が材料の形状や機械の処理能力に適しているかどうか。
推奨されるアクション:
まず、給電システムの動作状態を確認してください。実際の加工能力に応じて送り速度を調整します。供給が安定しても生産量が低下し続ける場合は、単に供給量を上げるのではなく、粉砕工程や後流システムを点検してください。
材料の付着または粉体の凝集
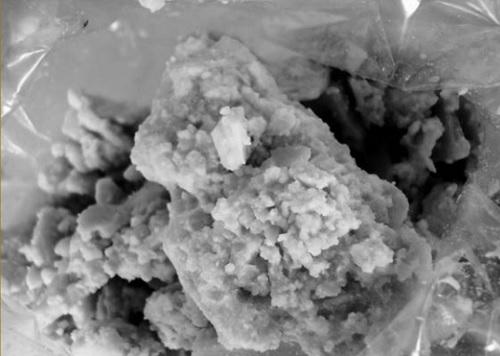
さまざまなポリマーキャリア、配合、および添加剤が、カラーマスターバッチ材料の軟化、接着、および流動特性に影響を与える可能性があります。粉砕ディスクの表面や粉砕室の内壁に材料が付着すると、徐々に堆積し、連続的な加工や排出に支障をきたす可能性があります。
確認すべき内容:
-
粉砕ディスク上または粉砕チャンバー内に目に見える物質の蓄積が形成されているかどうか。
-
排出された粉体に凝集物が含まれているかどうか。
-
材料バッチまたは配合を変更した後に処理パフォーマンスが変化するかどうか。
推奨されるアクション:
材料が蓄積する場所と観察された材料の状態に関連して、温度、供給、および冷却の条件を評価します。繰り返し付着を引き起こす配合の場合は、低い送り速度を普遍的な解決策として扱うのではなく、材料テストを実施して適切な加工条件を特定します。
不適切な研削ディスクギャップまたは重要なコンポーネントの摩耗

粉砕ディスクのギャップと作業面の状態は、粉砕プロセスと得られる粉末の細かさに影響します。不適切なギャップ設定、ディスクの摩耗、または表面の損傷により、機械の処理性能が変化する可能性があります。
ただし、出力の低下だけでは、研削ディスクが磨耗しているか、または交換が必要であることを証明することはできません。
問題を診断する方法:
-
研削ディスクのギャップが特定の機械モデルの操作およびメンテナンス要件を満たしていることを確認します。
-
研削ディスクの表面に異常な磨耗や損傷がないか検査します。
-
出力変更前後の粉体の細かさや粒度分布を比較します。
-
異常な振動や異音が同時に発生する場合は、機械の保守手順に従ってさらなる点検を行ってください。
推奨されるアクション:
機械をシャットダウンし、必要な安全手順とメンテナンス手順に従ってから、研削ディスクと関連コンポーネントを検査し、ギャップ設定を確認します。調整の前後でテスト結果を比較します。検査結果により、コンポーネントの状態またはギャップ設定が生産パフォーマンスに影響を与えている可能性があることが示された場合にのみ、コンポーネントの調整または交換を行ってください。
冷却が不十分または温度制御が不安定

粉砕時に発生する熱は、材料の性質、加工条件、機械の負荷などに影響されます。軟化しやすい材質の場合、温度変化により粘着力や吐出性能にさらに影響が出る場合があります。
温度の上昇は、必ずしも冷却システムの故障を示すわけではありません。また、飼料の負荷や材料特性の変化に関連している可能性もあります。
確認すべき内容:
-
出力変化の前後で材料または粉砕室の温度が大きく異なるかどうか。
-
空冷、水冷システムが正常に動作しているか。
-
冷却通路が詰まっているか、実際の冷却性能が変化しているか。
推奨されるアクション:
温度記録を生産量、材料付着、供給条件と比較します。処理性能の変化に伴う温度上昇が発生した場合は、冷却能力や関連する動作条件を調査し、原因を確認してください。
排出制限または粉体回収

最終的な回収量は、粉砕プロセスだけでなく、粉体の輸送、分離、回収の効率にも依存します。パイプライン内の物質の蓄積、サイクロン分離器または収集ホッパーの詰まり、集塵システムの異常により、最終的に収集される粉体の量が減少する可能性があります。
確認すべき内容:
-
粉体を連続的に排出するかどうか。
-
材料が輸送パイプライン、サイクロンセパレーター、または収集ホッパーに蓄積されているかどうか。
-
エアフロー、シール、集塵装置が正常に動作しているか。
推奨されるアクション:
排出から最終収集までの経路全体を検査して、材料の滞留または損失を特定します。回収量が減少し続けているにもかかわらず、メインマシンの動作状態に明らかな変化が見られない場合は、回収の問題をメインマシンの処理能力不足と誤診しないように、下流システムのチェックを優先してください。
材料特性、装置構成、生産要件の不一致
機械の定格能力は、すべての材料およびすべての加工条件で同じ出力が達成できることを意味するものではありません。材料特性、ターゲットの細かさ、必要なスループット、および連続動作要件はすべて、装置の適合性に影響を与える可能性があります。
短期間のテストでは、材料の処理性能を初期に理解することができますが、長時間の運転中の状態を完全には表現できない場合があります。
確認すべき内容:
-
現在の材料が元の機器の選択テスト中に使用された材料と一致するかどうか。
-
実際の粉体の特性が目標の粉度要件を満たしているかどうか。
-
既存の主機や補機が要求される出力や稼働時間に適合しているか。
推奨されるアクション:
実際の材料および生産要件に照らして装置構成を再評価します。装置の適合性が十分に検証されていない場合は、必要な細かさ、出力、動作条件を定義してから、構成変更が必要かどうかを判断してください。
粉砕機の出力を正確に測定する方法
最初のトラブルシューティングの後、収集された出力が実際に低下したかどうかを確認し、どの段階が原因であるかを特定するために、一貫した測定方法が必要です。
ステップ 1: 実際の粉体収集率を測定する
明確に定義された測定期間を選択し、機械の実際の稼働時間と収集された粉末の正味重量を記録します。
たとえば、機械が 30 分間の実際の稼働時間中に 120 kg の正味粉末を収集するとします。
平均粉体収集速度 = 120 kg ÷ 0.5 h = 240 kg/h
これは、その期間中の平均粉末回収率を表します。一部の材料は一時的に機械または搬送システム内に残り、他の材料は収集ポイントに到達する前に失われる可能性があるため、粉砕機の実際の材料スループットと必ずしも一致するわけではありません。
ステップ 2: データを比較して、メインマシンの問題と収集の問題を区別する
安定運転時に記録したデータと出力低下後に収集したデータを比較します。供給、温度、粉体の状態、排出記録を同時に確認します。
条件が許せば、検証に簡略化されたマテリアルバランスを使用できます。
期間中の材料投入量 = 期間中に回収された粉体 計上された材料損失 システム内の材料在庫の増加
材料在庫の増加は、測定期間の終了時にシステムに残っている材料の量から開始時に残っている量を引いたものとして計算されます。システム内に保持される物質の量が減少すると、この値は負になる可能性があります。
測定期間とシステム境界はすべての期間にわたって一貫している必要があり、測定誤差も考慮する必要があります。
粉砕段階での実際の処理量を直接測定できない場合は、その結果を機械の実際の処理能力として扱うのではなく、平均粉体回収率として報告する必要があります。
ステップ 3: 管理された比較テストを通じて原因を検証する
2 つのステップで特定された疑わしい要因に基づいて、関連する変数を一度に 1 つずつ調整し、同等の動作条件下でテストを繰り返します。材料のバッチ、目標の粒度、測定方法を可能な限り一貫させ、一定に保つことができない条件を文書化します。
次の指標を一緒に評価します。
-
出力または平均粉末収集率。
-
粉末の細かさと粒度分布。
-
温度変化と材料の付着。
-
排出および粉体の回収条件。
調整は、改善が再現可能であり、他の許容できない生産上の問題を引き起こさない場合にのみ効果的であると見なされるべきです。
マオ・ユエ は顧客が粉砕機の出力の問題を評価するのをどのように支援しますか?
出力変動が懸念されるカラーマスターバッチ処理プロジェクトの場合、 Mao Yue は、単に粉砕機を推奨する以上のものに重点を置いています。 Mao Yue は、実際の材料テスト、機器構成のマッチング、重要なコンポーネントの社内製造、および完全な加工ラインの評価を通じて、お客様が機器が実際の生産要件に適しているかどうかを評価できるよう支援します。

材料試験と連続動作評価を通じて機器の適合性を検証
Mao Yue は、材料名や機械の定格能力だけに依存するのではなく、顧客の実際の材料と生産要件に基づいて装置を評価します。
Mao Yue は、顧客から提供された材料サンプルをテストし、目標の粒度、期待される生産量、用途要件を考慮することで、粉末の品質、粒度分布、材料の流動性、およびテスト条件下での温度変化を評価できます。
連続稼働が必要なアプリケーションの場合は、テスト期間と評価基準を事前に取り決めることもできます。
これらのテスト結果は、お客様が購入前に機器の適合性を評価するためのより信頼性の高い基準を提供します。
粉砕機と補助システムをテスト結果と一致させる

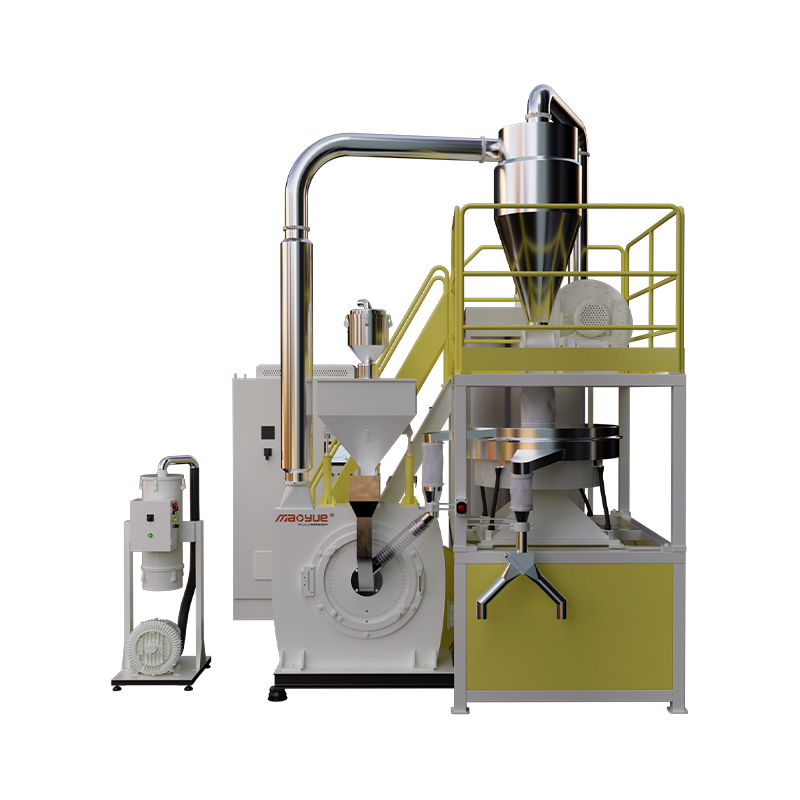
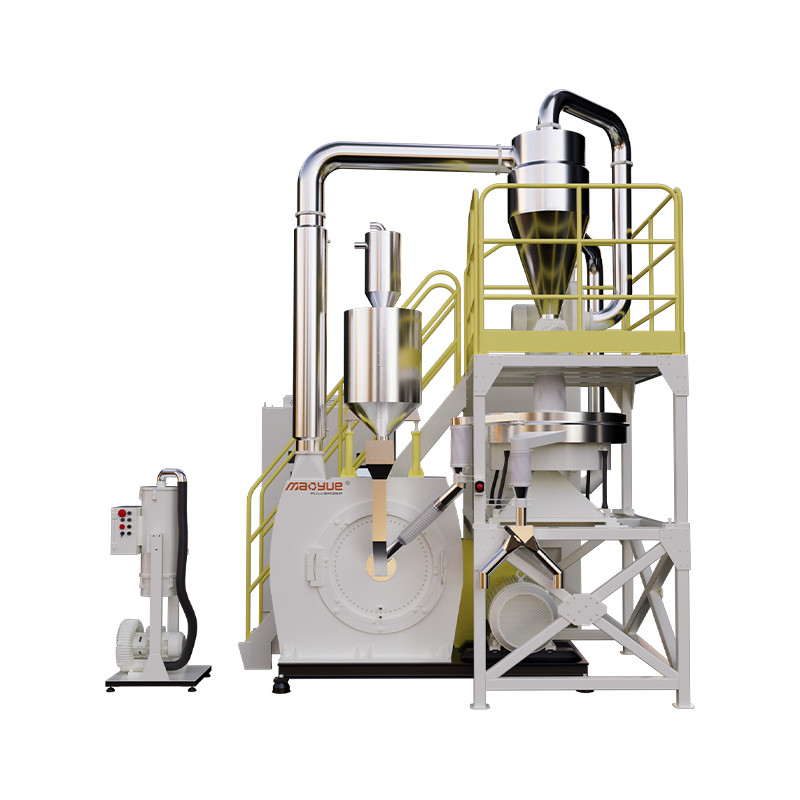
テスト結果は、生産ラインのどの部分を詳細に評価する必要があるかを特定するのに役立ちます。お客様の目標生産量と粉体仕様に応じて、装置構成の評価には、主粉砕機、供給システム、冷却システム、選別装置、粉体搬送および収集ユニットが含まれる場合があります。
たとえば、粉末がすでに必要な粉砕度を満たしているにもかかわらず、最終的に収集される生産量が低いままである場合、メインの粉砕機だけに焦点を当てるのではなく、排出および収集段階を調査する必要があります。
材料の接着に伴って温度上昇が発生する場合は、材料の特性、供給条件、および冷却構成を合わせて評価する必要があります。
Mao Yue は、単により定格能力の高い機械を選択するのではなく、完全な加工ラインをお客様の材料および生産要件に適合させることに重点を置いています。
重要な部品の生産を制御するための研削ディスクとブレードの社内製造

Mao Yue は独自の研削ディスクとブレードを製造しているため、これらの重要なコンポーネントの主要な製造および検査プロセスをより詳細に制御できます。
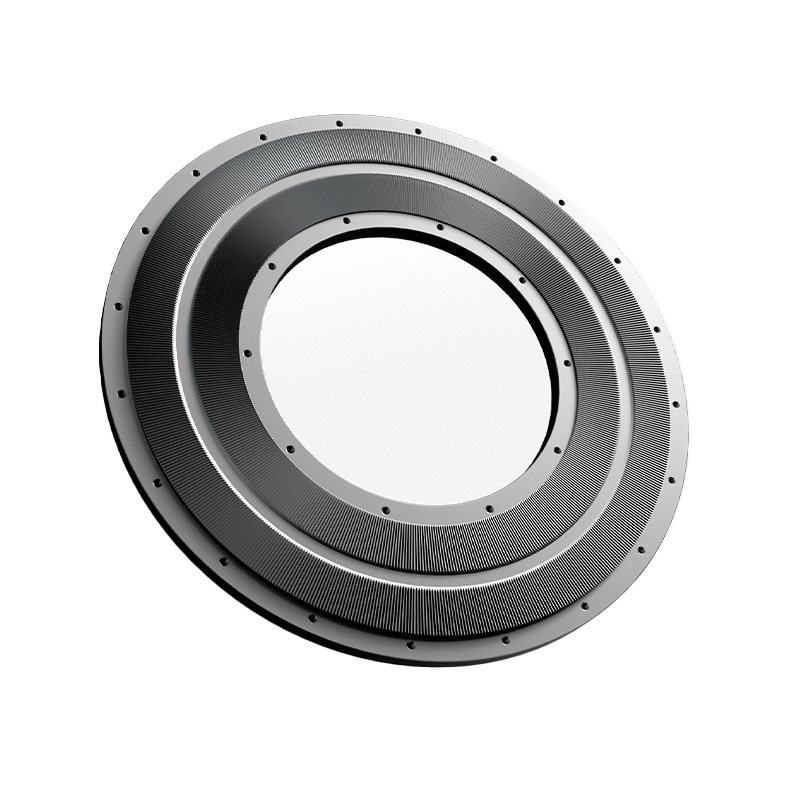
研削ディスクの設計、加工精度、表面状態、摩耗はすべて、運転中の粉砕性能に影響を与える可能性があります。 Mao Yue は、重要なコンポーネントの製造を管理し、コンポーネントの状態を検査することで、顧客が研削ディスクの摩耗、メンテナンス要件、または交換のタイミングを評価する際に、より的を絞った技術サポートを提供できます。
これにより、顧客にとって、重要な摩耗コンポーネントの状態を理解し、機械稼働中のメンテナンスと交換を計画するための明確な基盤が提供されます。
機器メーカーに連絡する前に準備すべき情報は何ですか?
カラーマスターバッチ粉砕機で生産量の減少、粉末収集率の変動、または不安定な連続運転が発生した場合は、より的を絞った評価をサポートするために次の情報を準備してください。
-
材料情報: ポリマーキャリア、関連する配合の詳細、および材料バッチ。
-
給餌条件: 材料の形状、粒子またはペレットのサイズ、供給方法、およびおおよその供給速度。
-
粉末の要件: 目標の繊度と必要な粒度分布。
-
生産目標: 必要な生産量 (kg/h) と 1 日あたりの予想稼働時間。
-
問題の説明: 初期出力、その後の出力、実際の稼働時間、および低下の開始時期。
-
動作条件: 温度記録、材料の付着、動作の中断、または材料の蓄積。
-
既存の設備: 粉砕機のモデルとモーター出力、冷却方法、排出構成、粉体収集の設定。
カラーマスターバッチ粉砕機の構成を評価する
カラーマスターバッチ粉砕機で生産量の低下、粉末収集率の変動、または連続生産中に材料の付着が発生した場合、 マオ・ユエに連絡してください。
材料の種類、目標の粉末の細かさ、電流出力、目標の容量、および動作条件を提供します。実際の生産要件に基づいて、Mao Yue は機器構成の評価を支援し、必要に応じて材料試験計画について話し合うことができます。
テスト結果は、使用された特定の材料とテスト条件に適用されます。実際の生産パフォーマンスは、配合、動作パラメータ、および現場の条件によって影響を受ける可能性があります。