

 中文简体
カラーマスターバッチの粉末の凝集や粉砕中の材料の固着は、粉末の粘稠度、材料の搬送、連続生産に影響を与える可能性があります。粉砕中、材料が粉砕ディスクに付着したり、粉砕室内に蓄積したり、排出後に塊を形成したりすることがあります。
これらの問題は、ポリマーキャリアの特性、配合の違い、摩擦熱、不安定な供給、不十分な冷却、または粉砕ディスクの状態の変化に関連している可能性があります。
凝集を軽減するには、固着が発生している場所を特定し、潜在的な要因を調査し、実際の材料試験を通じて調整により粉末の品質と生産の安定性が向上するかどうかを検証することが重要です。
カラーマスターバッチの粉体が粉砕中に凝集しやすいのはなぜですか?
カラーマスターバッチの配合はさまざまであるため、粉砕中にすべての配合が同じように動作すると仮定するのではなく、実際の材料に基づいて凝集を調査する必要があります。
摩擦熱によりポリマーが軟化する
機械的に粉砕すると、材料と研削面との摩擦により熱が発生します。温度が特定の配合物の軟化または粘着性の範囲に近づくと、一部のポリマー担体は粘着性になり、効果的に分解することがより困難になる場合があります。
軟化した材料が研削ディスクまたはチャンバー表面に付着する可能性があります。その後、細かい粉末がこれらの堆積物の上に蓄積し、徐々に大きな塊が形成されます。
原料特性と配合の違い
ポリマーキャリアが異なれば、温度や機械的力に対する反応も異なります。顔料、充填剤、ワックス、潤滑剤、その他の添加剤も粉砕性能に影響を与える可能性があります。
したがって、ある色のマスターバッチ配合物に適した粉砕条件が、別のカラーマスターバッチ配合物には適さない場合があります。適切な動作条件を決定するには、実際の材料テストが必要です。
不安定な供給または材料の蓄積
過剰な送りは材料負荷と発熱を増加させる可能性があり、また送り速度の変動により研削プロセスが不安定になる可能性があります。
材料が処理されて排出されるよりも早く粉砕チャンバーに流入すると、蓄積が発生する可能性があります。これらの堆積物には追加の粉末が集まり、凝集のリスクが高まる可能性があります。
冷却能力が不十分です
冷却空気の流れが不十分である場合、冷却通路が塞がれている場合、または冷却システムが実際の生産負荷に対応できない場合、連続稼働中に熱が蓄積する可能性があります。
短期間の機械試用中に良好な性能を発揮した粉末でも、長期間の生産中に固着の問題が発生する可能性があります。したがって、連続運転中の温度変化は、起動時のみに行われる観察よりも有益な情報を提供します。
研削ディスクの状態とディスクギャップの設定
研削ディスクの摩耗、作業面の凹凸、または不適切なディスクギャップ設定により、研削効率と摩擦条件が変化する可能性があります。材料の特性や動作パラメータに応じて、これらの変化は温度、出力、粒度分布に影響を与える可能性があります。
したがって、機械的変化が生産に影響を与えているかどうかを判断するには、研削ディスクの状態を供給および冷却のパフォーマンスとともに評価する必要があります。
カラーマスターバッチの粉砕時の凝集や固着を軽減するにはどうすればよいですか?
効果的なアプローチは、材料の特性と適切な研削条件および冷却能力を一致させ、対象を絞った試験を通じて結果を検証することです。
ステップ 1: 実際のカラーマスターバッチ材料をテストする
生産用の材料をテストすることから始めます。ポリマーキャリア、利用可能な配合情報、供給サイズ、目標の細かさ、および必要な生産量を記録します。
試験中、付着が発生している場所を観察し、得られた粉末を目標の粒度分布と比較します。これは、主な問題が材料特性、蓄熱、供給条件、または研削性能に関連しているかどうかを判断するのに役立ちます。
ステップ 2: 研削条件を材料特性に合わせる

研削ディスクのギャップ、送り速度、調整可能な回転速度(該当する場合)、および目標の細かさを確認してください。
材料が粘着性になった場合は、自動的にディスクギャップを減らしたり、研削強度を上げたりしないでください。特定の条件下では、これらの調整により摩擦と温度が増加する可能性があります。
一度に 1 つの主要パラメータを調整し、それぞれの変更の前後の結果を比較します。目的は、不必要な発熱や材料の蓄積を避けながら、必要な細かさを達成することです。
ステップ 3: 連続生産中の温度上昇を制御する

起動中および長時間の動作中の温度変化を監視します。動作時間が増加するにつれて固着がさらに深刻になる場合は、温度の傾向と材料の堆積の位置および程度を比較してください。
また、冷却空気の流れ、該当する場合は水の循環、および冷却通路の状態も確認してください。材料、機械構成、生産負荷に応じて、空冷または空冷と水冷の組み合わせが、粉砕中に発生する熱の除去に役立ちます。
ただし、冷却能力を高めても凝集が自動的に解消されるわけではありません。冷却構成の適合性は、実際の材料および動作条件下で検証する必要があります。
ステップ 4: 安定した供給と材料排出を維持する

安定した供給を維持し、搬送、選別、収集システムが実際の生産量に対応できることを確認します。
供給経路と排出経路、選別装置、および集塵コンポーネントに詰まりや物質の蓄積がないか検査します。
粉砕チャンバーが比較的きれいなままであるが、排出後に塊が発生する場合は、問題が粉砕チャンバーの内部だけで発生していると考えるのではなく、下流の搬送、選別、収集、材料の取り扱いの条件を調査してください。
ステップ 5: 研削ディスクの状態を検査し、結果を確認する

研削ディスクの摩耗、作業面の均一性、ディスクのギャップの変化を確認します。各調整後は、可能な限り一貫した条件下で動作結果を比較してください。
次の指標に注目してください。
-
一貫したサンプリングポイントでの粉末温度
-
材料の付着と堆積場所
-
粒度分布と過大粒子の割合
-
連続生産時の実際の生産量
-
粉体の排出と搬送の安定性
効果的な調整により、必要な細かさと出力目標を満たしながら、固着や凝集を軽減する必要があります。改善が維持できることを確認するには、適切な期間にわたる継続的な生産テストも必要です。
カラーマスターバッチ粉末凝集トラブルシューティングガイド: 問題はどこで発生しますか?
これらの観察は、最終的な診断ではなく、トラブルシューティングの手がかりとなります。複数の要因が同じ問題の原因となる可能性があるため、実際の原因を特定するには対象を絞ったテストが必要です。
マオ・ユエ 粉砕機はカラー マスターバッチ粉末の凝集にどのように対処できますか?
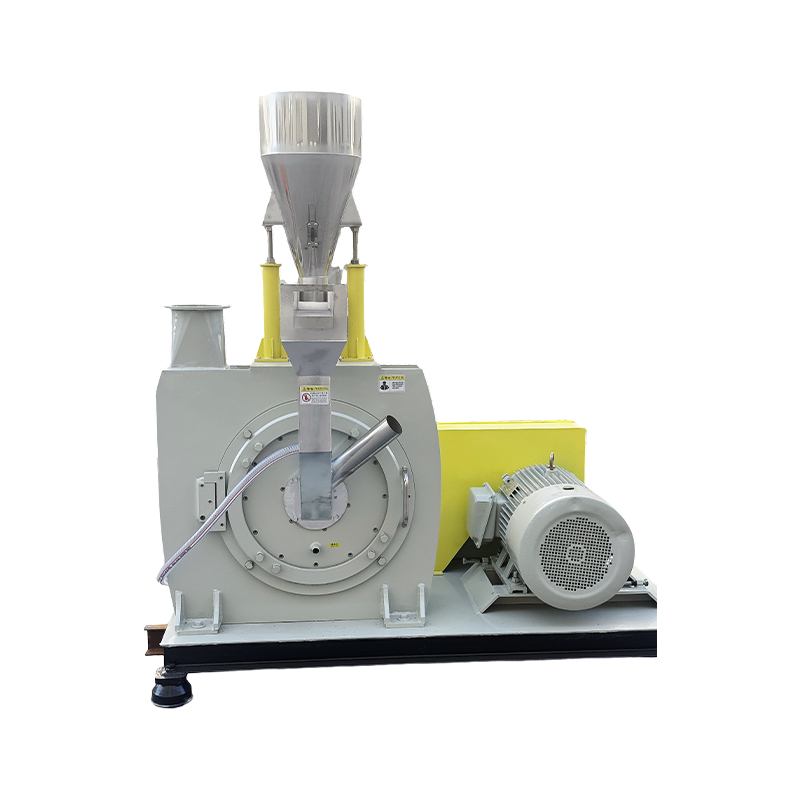
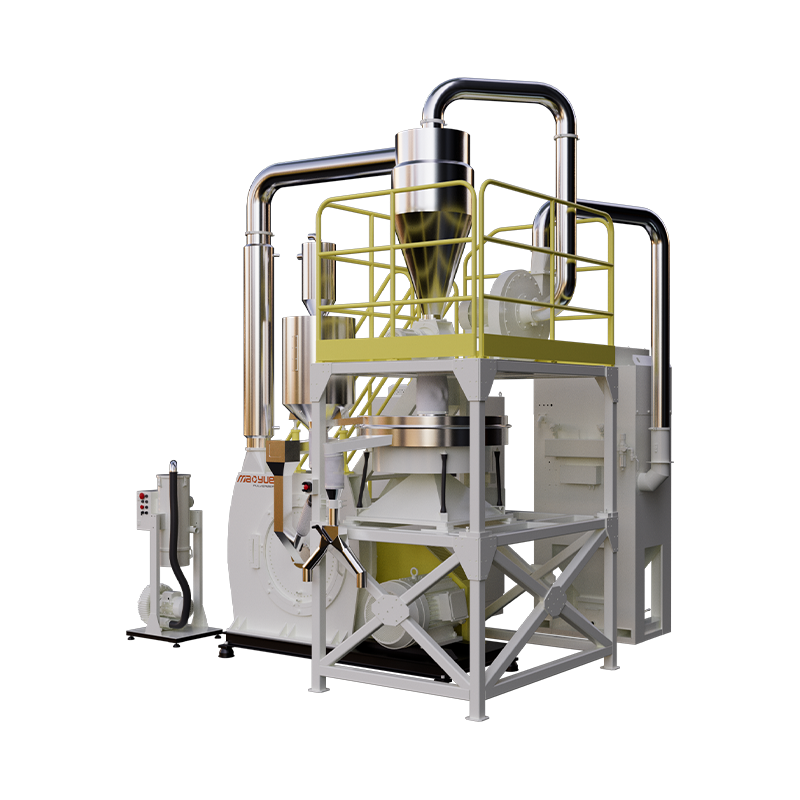
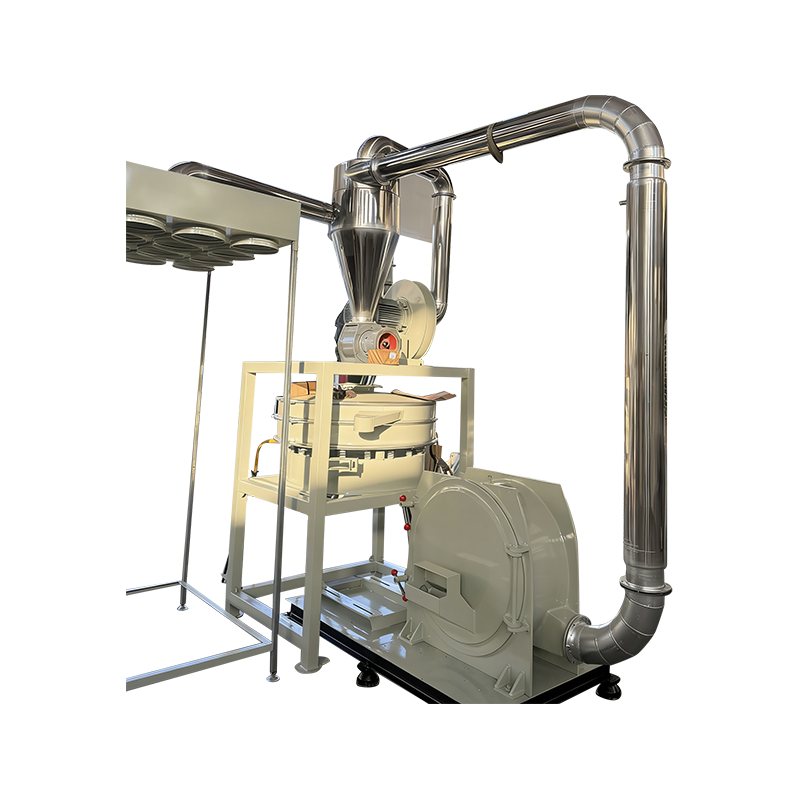
カラーマスターバッチ粉末の凝集は、ポリマーキャリア、配合、および製造条件の違いによって生じる可能性があります。実材試験、装置構成のマッチング、主要作動部品の内製化により、 Mao Yue 顧客が購入前に機械の適合性を評価し、より多くの情報に基づいて機器の選択を決定できるようにします。

より多くの情報に基づいた機器の選択のための実際の材料テスト
異なる色のマスターバッチ配合物は、粉砕中の異なる温度上昇、固着傾向、および粉末特性を示す場合があります。機械の仕様だけでは、実際の生産パフォーマンスを正確に予測することはできません。
Mao Yue は、お客様の実際のカラーマスターバッチ材料を使用した材料トライアルをサポートします。試験では、目標の粉度および出力要件に基づいて、合意された試験条件下での粉末の状態、出力、温度変化、および観察可能な固着を評価します。
これらのテストは、顧客が購入前に特定の材料に対する機械の適合性を評価するのに役立ち、一般的な仕様だけに依存するよりも、機器を選択するためのより実用的な基礎を提供します。
装置とプロセス構成を生産要件に適合させる
装置の選択には、ターゲットの細かさと出力を考慮するだけでは不十分です。材料特性、供給条件、冷却要件、下流の収集システムも評価する必要があります。
Mao Yue は、材料テストの結果と生産要件に基づいて、適切な研削ディスク構成、供給方法、冷却ソリューション、材料収集システムを評価します。用途に応じて、空冷または空冷と水冷の組み合わせが検討され、実際の動作性能に対して適合性が評価されます。
この材料およびプロセスベースのアプローチにより、お客様はさまざまな構成が粉末の品質、生産能力、動作安定性にどのような影響を与えるかを購入前に理解することができ、理論上の能力や標準構成のみに基づいて機器を選択する際の不確実性が軽減されます。
研削ディスクと主要コンポーネントの社内製造

粉砕ディスクとブレードは、ディスク型プラスチック粉砕機の重要な作動部品です。加工形状、表面状態、磨耗は、研削性能、生産量、粒度分布に影響を与える可能性があります。
Mao Yue は独自の研削ディスクとブレードを製造し、主要コンポーネントの設計、製造プロセス、検査の管理を維持しています。これは製造の一貫性を管理するのに役立ち、生産パフォーマンスが変化したときに研削ディスクの状態を検査する重要な要素になります。
粒子サイズの変動、生産量の変動、または固着の増加が発生した場合、すべての凝集問題を自動的に機械や温度のせいにするのではなく、材料特性、動作パラメータ、および主要コンポーネントの状態を一緒に評価して、研削ディスクの磨耗や動作条件の変化が要因であるかどうかを判断できます。
長期の連続生産を必要とする顧客にとって、主要コンポーネントの製造と検査に対するこの制御は、機器のメンテナンス、生産状態の評価、およびその後のプロセス調整のためのより信頼性の高い基盤を提供します。
材料に合わせたカラーマスターバッチ粉砕ソリューションを入手
カラーマスターバッチ粉末の凝集には、材料特性、粉砕条件、装置構成などの複数の要因が関与する場合があります。適切なソリューションは、実際の材料と生産要件に基づいている必要があります。
マオ・ユエに連絡する カラーマスターバッチのタイプ、フィードサイズ、目標の細かさ、予想される生産量、および現在の凝集の問題を考慮して、実際の材料のトライアルを手配します。合意されたテスト条件の下で、Mao Yue は粉末の細かさ、生産量、温度変化、観察可能な固着を評価して、機器の選択と構成のマッチングをサポートできます。