

 中文简体
粉砕機が正常に動作しているように見えても、カラーマスターバッチ粉末の粒子サイズが一貫していない場合があります。一部の粒子は粗すぎたり、他の粒子は細かすぎたり、連続生産中に粒度分布が変化したりすることがあります。
これらの変動は、粉末の取り扱い、下流の処理、および生産の安定性に影響を与える可能性があります。一般的な原因としては、原材料の変動、研削ディスクの磨耗、ディスクのギャップ設定、温度変化、供給の不安定、スクリーニングの問題などが挙げられます。効果的な改善策を選択するには、粒子サイズの変動がどこで発生しているかを特定することが 1 つのステップです。
カラーマスターバッチパウダーの粒子サイズが不安定になる 6 つの主な原因
原料特性のばらつき
カラーマスターバッチ内のポリマーキャリア、顔料、フィラー、および添加剤は、材料の硬度、靱性、熱特性、および研削挙動に影響を与える可能性があります。したがって、粉砕機の動作パラメータが変わらない場合でも、配合、材料バッチ、または供給サイズの違いにより、粉末の粒度分布に変動が生じる可能性があります。
確認方法
-
原材料情報、配合記録、飼料サイズを異なるバッチ間で比較します。
-
装置の条件が許せば、他の動作条件を可能な限り一定に保ちながら、異なるバッチの材料をテストします。
-
同じサンプリングおよび粒子サイズの試験方法を使用して、各バッチの結果を比較します。
粒子サイズの変化が原料バッチの変化と同時に発生し、同等の装置条件下でその差が残る場合、原料の特性が要因の 1 つである可能性があります。原材料と動作パラメータの両方が同時に変化する場合、それぞれの影響を区別するためにさらなるテストが必要です。
研削ディスクの摩耗により研削性能が変化する
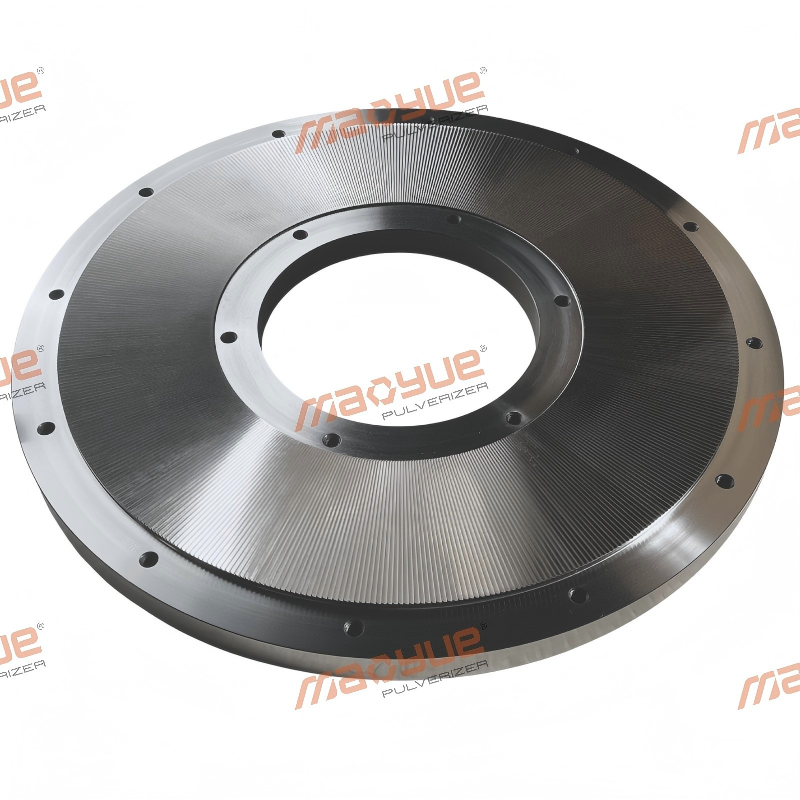
研削ディスクの作業面の形状は研削プロセスに影響します。ディスクは長期間使用すると、摩耗、不均一な損傷、または材料の堆積が発生し、研削性能が変化する可能性があります。
それ以外は同様の条件下では、これらの変化により粗大粒子の割合が増加したり、粒度分布に影響を与えたりする可能性があります。ただし、異常な粒子サイズの結果だけでは、次のことが証明されません。 研削ディスク 摩耗しているため、交換の唯一の基準として使用しないでください。
確認方法
-
研削ディスクの作業面に不均一な摩耗、損傷、または材料の堆積がないかどうかを検査します。
-
コンポーネントのサービス記録、メンテナンス記録、および運用のさまざまな段階で収集された粉末サンプルを確認します。
-
粒度テストの結果を比較するときは、原材料、供給速度、粉砕ディスクのギャップを可能な限り一定に保ちます。
作業面に目に見える異常が見つかり、同等の動作条件下でも粒子サイズの変化が続く場合は、研削ディスクの状態が重要な要因である可能性があります。メンテナンスやコンポーネントの交換の前後で結果を比較すると、動作条件のその他の変化を考慮しながら、この評価を検証するのに役立ちます。
不適切な粉砕ディスクのギャップは粒子サイズに影響を与える

粉砕ディスクのギャップは、粉砕強度と得られる粉末の特性に影響を与えます。ギャップが材料特性および目標粒子サイズと一致しない場合、完成した粉末には粗大粒子が多すぎるか、または不適切な割合の微粉が含まれる可能性があります。
隙間が広すぎると十分な縮小効果が得られない場合があります。特定の機器および材料の条件下では、ギャップが狭すぎると、摩擦、発熱、または機械的負荷が増加する可能性があります。したがって、ギャップ調整では、単に可能な限り最小のギャップを目指すのではなく、粒子サイズ要件、スループット、および連続動作安定性のバランスを取る必要があります。
確認方法
-
現在のギャップ設定がターゲットパウダーの仕様と一致しているかどうかを確認してください。
-
調整機構が設定ギャップを一貫して維持できることを確認します。
-
装置の許容動作範囲内で、一度に 1 つの主要変数を調整し、調整前後の粒度分布を比較します。
-
スループットと温度を同時に記録して、粒子サイズの向上が他の操作指標の大幅な変化を伴うかどうかを判断します。
調整された設定によって粒度分布が目標範囲に近づき、同等の条件下での繰り返しテストで同様の結果が得られる場合、その設定は用途により適している可能性があります。改善がほとんどない場合は、十分な証拠なしにギャップを狭め続けるのではなく、他の要因を再評価してください。
過度の温度は材料の軟化または凝集を引き起こします
機械的に研磨すると熱が発生します。ポリマー担体と配合に応じて、 気温の上昇 材料を軟化させたり、研削ディスクの作業面に付着しやすくしたり、微粒子がくっついて凝集物を形成したりする可能性があります。
その結果、完成した粉末中の異常に大きな粒子は、必ずしも粉砕不足によって引き起こされるわけではありません。また、小さな粒子がくっついたときにも形成されることがあります。これら 2 つの条件を区別すると、研削パラメータの不適切な調整を防ぐことができます。
確認方法
-
起動時および連続運転時の温度変化を記録します。
-
粉砕チャンバーと作業面に材料の堆積や付着がないか検査します。
-
起動時に収集された粉末サンプルと、機械が一定期間稼働した後に収集された粉末サンプルを比較します。
-
適切な試験方法を使用して、異常な粗大粒子が凝集によって形成された可能性があるかどうかを評価します。
温度の上昇が接着または凝集の増加と同時に起こる場合は、熱による軟化が要因である可能性があります。明らかな付着は観察されないが、粗大粒子の割合が高いままである場合は、研削条件、部品の状態、およびふるい分け性能をさらにチェックする必要があります。
送りが不安定で研削条件が変動する

安定した供給により、粉砕室内で比較的一定した動作負荷を維持できます。材料が断続的に粉砕機に入る場合、装置の負荷が変動し、粉砕が行われる条件が変化する可能性があります。
粒子サイズの変化が装置の負荷または供給速度の変動と同時に発生した場合、すぐに粉砕ディスクが磨耗または損傷していると判断するのではなく、供給システムを検査する必要があります。
確認方法
-
材料が連続的かつ一貫して粉砕機に入るかを観察します。
-
供給システムにブリッジ、材料の蓄積、排出制限がないか確認してください。
-
供給速度、装置の負荷、およびスループットの記録を比較して、粒子サイズの変化が供給の変動とほぼ同時に発生するかどうかを判断します。
-
給餌の安定性を向上させた後、同じサンプリング方法を使用して新しいサンプルを収集し、結果を比較します。
供給変動が粒子サイズの変化と明確な時間関係を持ち、供給が安定した後に粉末がより安定する場合は、供給条件が要因である可能性があります。給餌が安定した後も問題が解決しない場合は、プロセスの他の段階を調査してください。
スクリーニングと分類が適切に一致していない

粉砕により材料のサイズが小さくなり、スクリーニングにより関連する分離条件に従って粒子が分離されます。たとえ粉砕機から出てくる粉末が期待通りであったとしても、不適切なふるい設定、スクリーンメッシュの損傷、シール不良、材料のバイパスなどが最終製品に影響を与える可能性があります。
確認方法
装置のレイアウトが許せば、粉砕機の出口と選別後の最終製品から別々のサンプルを収集します。同じテスト方法を使用してそれらを比較します。
-
粉砕機出口サンプルにすでに規格外の粒子が多すぎる場合は、原材料と粉砕条件をさらに調査してください。
-
出口サンプルは要件を満たしているが、最終製品が要件を満たしていない場合は、スクリーンの完全性、スクリーンの仕様、シーリング、および材料のバイパスのチェックを優先してください。
-
粒子サイズの異常が材料残留物または汚染に関連している可能性がある場合は、下流の搬送、収集、および洗浄プロセスも検査してください。
さまざまなプロセス段階のサンプルを比較することは、粒子サイズの異常が現れる場所を特定し、どの領域を最初に調査する必要があるかを決定するのに役立ちます。
スクリーニングの前後で試験結果が大きく異なる場合は、スクリーンの仕様、スクリーニング効率、材料の状態をさらに評価する必要があります。公称スクリーン開口部だけでは、完成した粉末が目標の粒径範囲を満たすことを保証できません。
一貫性のない色のマスターバッチ粉末粒子サイズの実際の原因を特定する方法
トラブルシューティングの 1 つのステップは、粒子サイズの違いが原料バッチ間で発生するか、または同じバッチの連続生産中に発生するかを判断することです。異常が現れる最も初期のプロセス段階を特定することも重要です。
バッチ間の違いについては、原材料情報、配合記録、飼料サイズの比較を優先します。同じバッチ内で時間の経過とともに生じる変動については、研削ディスクの状態、材料温度、送り速度、装置の動作記録を合わせて評価します。
問題がスクリーニングまたは下流の処理中に発生した可能性がある場合は、可能な限り粉砕機出口からのサンプルと最終製品からのサンプルを比較してください。これにより、あらゆる粒子サイズの異常が粉砕プロセスに起因することを回避できます。
潜在的な寄与要因が特定されたら、可能な限り主要な変数を制御し、一貫したサンプリングおよびテスト方法を使用して比較を実施します。実際の用途に応じてふるい分け分析やレーザー回折などの適切な方法を選択し、目的の粒子サイズ仕様に照らして結果を評価します。有効な比較根拠がなければ、異なるテスト方法の結果を直接比較しないでください。
調整を行った後、粒度分布、仕様外の粒子の割合、および関連する運転データを比較します。同等の条件下で再現できる結果は、原因を特定し、調整を評価するための強力な証拠を提供します。 1 回のテストで有用な手がかりが得られる場合もありますが、根本原因を確認するには不十分な場合があります。
粒子サイズの問題のクイック診断表
この診断表は、検査の優先順位付けに役立ちます。根本原因を最終的に判断するために単独で使用しないでください。
安定した粒度分布が重要なのはなぜですか?
カラーマスターバッチパウダーの目的は、単により細かい粒子を製造することではありません。粉末は、特定の配合、用途、および下流の処理方法の粒径要件を満たさなければなりません。
安定した粒度分布は、一貫した粉末の取り扱いと供給を維持し、生産バッチ間のばらつきを低減し、完成した粉末を必要な用途仕様に確実に近づけるのに役立ちます。
ただし、粒子サイズだけが顔料の分散や最終製品の品質を決定する要因ではありません。ポリマーキャリアの特性、顔料の特性、配合、および下流の処理条件も影響を与える可能性があります。
したがって、粉砕性能は、平均粒径や外観のみに依存するのではなく、粉末が目標仕様と実際の用途要件を一貫して満たしているかどうかに基づいて評価する必要があります。

マオ・ユエ がカラーマスターバッチの粉砕の一貫性を向上させる方法
カラーマスターバッチ粉末の粒径が一貫していない場合でも、必ずしも粉砕機全体を交換する必要があるわけではありません。より現実的なアプローチは、最初に異常が発生した場所を特定し、次にテスト結果を使用して、原材料の準備、粉砕条件、コアコンポーネント、または下流のスクリーニングに対処する必要があるかどうかを判断することです。
Mao Yue ディスク型プラスチック粉砕機の研究開発と製造を専門としています。実際の材料試験、研削ディスクとブレードの社内製造、動作条件のマッチングを組み合わせることで、Mao Yue はお客様が特定の要件に基づいて研削性能と装置構成を評価できるよう支援します。
機器を選択する前に実際の材料をテストする

異なる色のマスターバッチ配合物は、粉砕中に異なる挙動を示す可能性があります。材料名やターゲットメッシュサイズだけでは、実際の生産条件下で粉砕機がどのように機能するかを判断するのに十分ではありません。
試験条件が許せば、Mao Yue は顧客から提供された材料を試験し、試験範囲に従って粉末の細かさ、処理量、温度変化、動作条件などの関連結果を記録できます。
これらの結果を顧客の目標仕様と比較することは、現在の装置構成が用途に適しているかどうか、また研削パラメータや冷却条件のさらなる評価が必要かどうかを評価するのに役立ちます。
複数の要因が関係する問題の場合は、追加のテストが必要になる場合があります。単一のテストを根本原因の決定的な証拠として扱うべきではありません。
研削ディスクとブレードの社内製造

研削ディスクとブレードの状態は、加工形状と研削性能に影響を与えます。 Mao Yue は独自の研削ディスクとブレードを製造しており、これらのコアコンポーネントの製造および検査プロセスの管理を維持するのに役立ちます。
粒子サイズが時間の経過とともに変化する場合、作業面の検査、コンポーネントのサービス記録、および粉末テストの結果を総合的に評価して、コンポーネントの状態が研削性能に影響を与えているかどうかを判断できます。
入手可能な証拠がコンポーネントの交換を正当化しない場合は、最初に他の動作要因を調査する必要があります。メンテナンスや交換の前後の結果を比較することで、将来の部品管理のための信頼性の高い基礎が得られ、単一の異常な粒子サイズの結果だけを理由に研削ディスクを交換することを避けるのに役立ちます。
対象粉体に合わせた粉砕条件を実現

粒子サイズの一貫性は、粉砕ディスクの状態だけでなく、ディスクのギャップ、供給条件、冷却構成、およびふるい分けの設定にも依存します。
Mao Yue は、顧客の材料特性、ターゲット粒子サイズ、スループット要件に基づいて、関連する装置構成と動作条件を評価できます。条件が許せば、調整前後の粒度分布、処理量、温度を比較することは、変更が意図した結果を達成したかどうかを判断するのに役立ちます。
異常が実際にスクリーニングまたは下流の処理システムに起因する場合は、研削ディスクパラメータの調整を続けるのではなく、関連するシステムを検査する必要があります。
実際の材料試験と動作データに基づくこのアプローチは、顧客が不必要なパラメータ調整やコンポーネントの交換を削減しながら、適切な機器構成とトラブルシューティング手段を選択するのに役立ちます。
材料に合わせたカラーマスターバッチ粉砕ソリューションを入手
カラーマスターバッチ粉砕機が過剰な粗粒子、異常な割合の微粉、粉末の凝集、またはバッチ間の粒子サイズのばらつきを生成する場合は、用途要件の初期評価のために Mao Yue に次の情報を提供できます。
-
材料の種類: ポリマー担体および既知の配合の詳細。
-
フィード サイズ: 元の粒子または材料のサイズ。
-
ターゲット粒子サイズ: 必要なメッシュ サイズまたは粒子サイズの範囲。
-
目標スループット: 予想される処理能力 (kg/h)。
-
現在の問題: 観察された問題と、それが生産プロセスのいつ、どこで発生するか。
可能であれば、粒子サイズのテスト結果、温度記録、または操作のさまざまな段階で収集されたサンプルを提供することもできます。この情報は、考えられる原因を絞り込み、実際の材料試験が必要かどうかを判断するのに役立ちます。
マオ・ユエに連絡する お客様のカラーマスターバッチ材料、ターゲット粒子サイズ、生産要件に合わせたプラスチック粉砕ソリューションについてご相談ください。